技术概述
回收PET料尺寸检验是指对再生聚对苯二甲酸乙二醇酯原料的粒径分布、片料厚度、颗粒长度及几何形态等指标进行系统测量与判定的质量控制活动,广泛应用于塑料再生、瓶片加工、化纤纺丝及工程塑料改性等行业。
检测样品
回收PET料的形态多样,不同形态对应的尺寸检验重点也有所差异。常见的检测样品包括以下几类:
- 瓶片料:由废弃PET瓶经破碎、清洗后获得的片状物料,需重点检验片料特征尺寸与厚度分布;
- 颗粒料:经过再造粒工序的圆柱形或椭圆形粒子,需检验粒径、长度及长径比;
- 破碎料:未经深度加工的粗碎物料,形态不规则,需关注最大尺寸与粒度跨度;
- 薄膜碎料:由PET薄膜边角料或废膜破碎而成,需检验面积尺寸与厚度;
- 纤维级切片:用于纺丝的再生PET切片,对尺寸均匀性要求极高。
送检样品应具有代表性,建议从批次料堆的上、中、下不同位置分别取样并混合均匀,避免因取样偏差导致检验结果失真。样品在送检前应保持干燥、洁净,防止粘连结团影响测量准确性。
检测项目
1. 回收PET料尺寸检验的核心尺寸指标
核心尺寸指标是判定回收料规格是否达标的基础,主要包括颗粒粒径、片料厚度、长度、宽度及对角线尺寸等。对于瓶片料,通常需要测量其特征尺寸范围,即常用规格的上下限;对于颗粒料,则重点测量粒径与长径比。通过统计平均值、极差及标准差,可以量化整批物料的尺寸集中程度,为后续加工工艺参数设定提供依据。
2. 粒度分布与筛分特性
粒度分布反映回收料中不同尺寸组分的占比情况,是评价物料均匀性的重要依据。检验内容通常包括各筛层留存率、通过率、特征粒径以及细粉与大颗粒的比例。粒度分布过宽往往意味着破碎工艺不稳定或混入了不同来源的物料,可能造成下料不畅、塑化不均等加工问题。
3. 外观形态与几何特征
除尺寸数值外,物料的外观形态同样影响使用性能。该项目主要检验片料是否卷曲、颗粒是否拖尾或连粒、有无异性料混入,以及长宽比、形状系数等几何参数。形态规则的物料流动性更好,更易于实现稳定喂料与均匀塑化,对自动化程度高的生产线尤为重要。
4. 尺寸相关物理参数
在部分应用场景下,尺寸检验还需结合松装密度、堆积密度等参数一并评估。这些参数虽不属于严格意义上的几何尺寸,但与物料尺寸分布密切相关,能够综合反映回收料的颗粒级配状况,帮助采购方更全面地判断原料品质与实用价值。
检测方法
1. 回收PET料尺寸检验的标准测量流程
标准测量流程一般包括样品制备、环境控制、逐件测量与数据统计四个阶段。首先对样品进行干燥与混合缩分,获取规定数量的试样;然后在标准环境条件下,使用量具或仪器对单个颗粒(片料)的特征尺寸进行逐一测量,每批次测量的颗粒数量需满足统计有效性要求;最后计算平均值、极差、标准差等统计量,并与协议规格或相应标准要求进行比对,出具判定结论。
2. 筛析法与激光粒度分析法
筛析法是评估粒度分布的经典手段,通过将样品置于一系列孔径递减的标准筛上振筛,称量各层筛余物并计算占比,适用于毫米级片料与颗粒料。激光粒度分析法则利用颗粒对激光的散射特性反演粒径分布,测量速度快、重复性好,适合细碎物料或要求快速出具数据的场景。两种方法可互为补充,共同构成完整的粒度评价体系。
3. 图像法与快速检测技术
图像法借助高分辨率相机与图像分析软件,对散布在载物台上的颗粒进行拍照识别,自动提取每颗物料的长度、宽度、面积与形状参数,一次可获得数千颗颗粒的统计数据,效率远高于人工逐件测量。此外,基于机器视觉的在线检测系统可部署在生产线上,对破碎、筛分工序的出料进行实时监控,及时发现尺寸异常波动并联动报警。
检测仪器
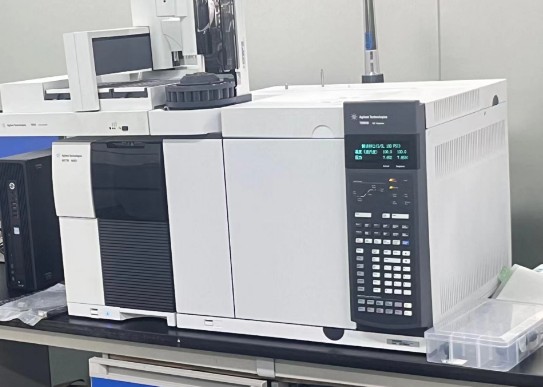
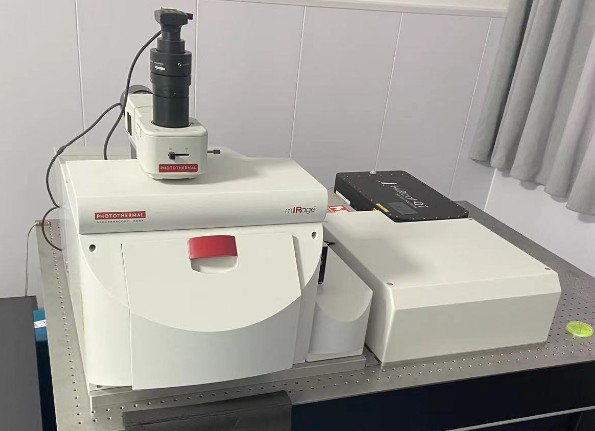
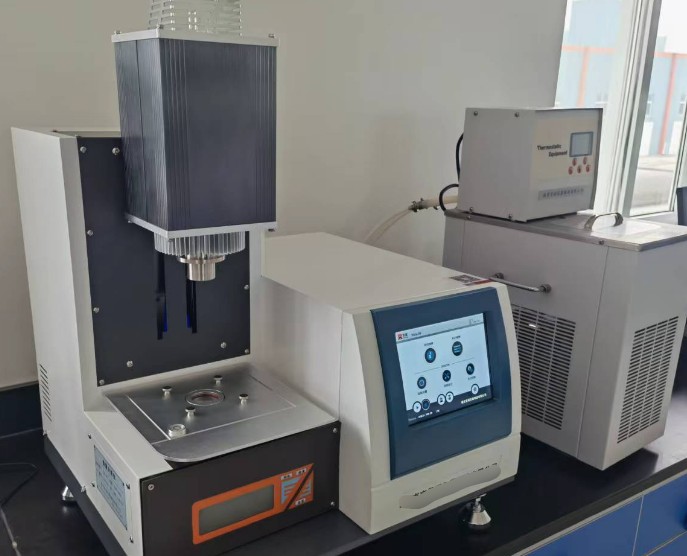
尺寸检验所用的仪器设备根据测量对象与精度要求而定,常见配置如下:
- 数显卡尺与外径千分尺:用于人工逐件测量片料厚度、颗粒粒径,精度可达0.01毫米;
- 标准检验筛与振筛机:配备系列孔径的筛网,用于粒度分布筛析;
- 激光粒度仪:基于激光散射原理快速测定粒径分布;
- 图像颗粒分析仪:自动识别并统计颗粒尺寸与形状参数;
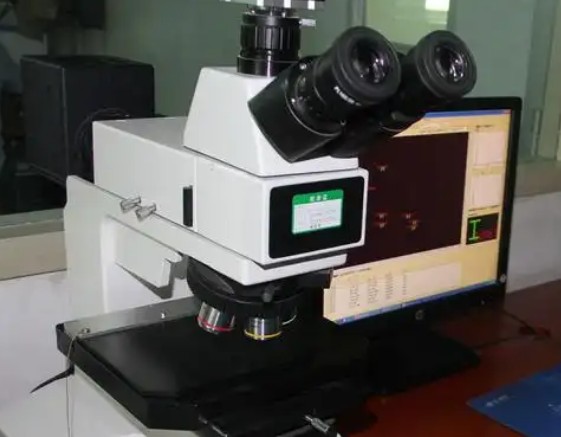
- 体视显微镜:用于观察细小颗粒形态及测量微小特征尺寸;
- 电子天平:用于筛分层级物料的称量,支持留存率计算;
- 干燥箱:用于样品检验前的水分去除与状态调节。
仪器需定期校准核查,测量前应确认量具零位准确与筛网完好无损,确保检验数据具备良好的重复性与可比性。
应用领域
1. 塑料再生与造粒行业
再生造粒企业通过系统化的尺寸数据监控,可以实时掌握破碎线与造粒线的工艺稳定性,及时调整刀具间隙、筛网孔径等参数,保证出厂粒子规格一致。检验数据也是产品分级的直接依据,有助于企业按尺寸均匀性划分等级、差异化定价,提升市场竞争力。
2. 化纤纺丝领域
再生PET切片用于纺制涤纶纤维时,尺寸与形状的均匀性直接影响螺杆进料的稳定性与熔体质量。纺丝企业通常在进厂环节对切片粒径进行严格把关,防止超长颗粒或连粒造成架桥堵塞、断丝等问题,保障连续纺丝生产顺利进行。
3. 包装容器与片板制造
以回收瓶片为原料生产包装盒、板材、注塑件的企业,同样依赖尺寸检验结果评估原料适用性。均匀的片料尺寸有利于提升干燥效率并稳定塑化温度控制,从而降低制品缺陷率。对于食品接触类应用,异物与超规格颗粒的控制更为严格,回收PET料尺寸检验在此类场景下承担着原料安全前置筛查的重要作用。
4. 科研与新品开发
高校及科研机构在研究再生塑料性能时,常将尺寸参数作为实验设计的基础变量之一。通过对不同粒度区间回收料的加工性能、力学性能开展对照研究,可以为再生工艺优化与高值化利用提供扎实的数据支撑。
常见问题
问题一:回收PET料尺寸检验的检测周期是多久?
此类检验的检测周期一般为7-15个工作日。具体时长受多方面因素影响:检测项目的数量与复杂程度是首要因素,仅做基础尺寸测量的周期较短,若同时开展粒度分布、几何形态等多项分析则耗时更长;样品数量与取样点位越多,逐件测量与统计工作越繁重;若采用筛析法,还需预留完整的振筛与称量时间。对于有紧急需求的客户,可与检测机构沟通加急安排,在保证数据质量的前提下适当压缩周期。
问题二:回收PET料尺寸检验的检测价格是多少?
此类检验的检测价格受多重因素共同影响,无法一概而论。主要影响因素包括:检测项目的种类与数量,基础尺寸测量与多项粒度分析的费用构成不同;所采用的检测方法,人工测量、筛析与仪器分析的成本存在差异;样品数量与批次规模;以及检测周期的紧迫程度,加急服务通常会相应增加成本。建议在送检前与检测机构充分沟通需求,由对方根据具体检测方案提供准确报价。
问题三:送检时需要准备多少样品?
样品用量取决于检验项目与测量方法。一般的基础尺寸测量需要数百克至一千克左右的代表性样品;若涉及粒度分布筛析,建议提供更多样品以保证缩分后试样仍具代表性;同时开展多项检验时,可适当增加样品量或分装为多份备用。具体要求可在委托前与检测方确认。
问题四:检验前需要对样品进行哪些预处理?
为保证测量准确,样品通常需要先进行干燥处理,去除表面水分以防止颗粒粘连;随后进行混合与缩分,使试样能够代表整批物料;对于含粉尘较多的样品,还需视情况除去浮尘,避免细粉附着干扰称量结果与图像识别。
问题五:为什么同一批物料的检验结果会出现波动?
波动可能来源于多个环节:一是物料本身均匀性不足,破碎工艺不稳定或混入了多来源料;二是取样位置差异,料堆不同部位的粒度组成可能不同;三是测量操作因素,如试样数量偏少导致统计代表性不足。规范取样流程、增加测量颗粒数量、采用重复测量取平均等方式,可有效降低结果波动。
问题六:检验报告通常包含哪些内容?
尺寸检验报告一般包含样品信息、检验依据与方法、所用仪器、测量数据统计结果(如平均值、极差、标准差、粒度分布表)、结果判定及必要的数据图表。委托方可根据自身用途,与检测方约定报告的详细程度与呈现形式,以便直接用于贸易结算或内部质量控制。
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
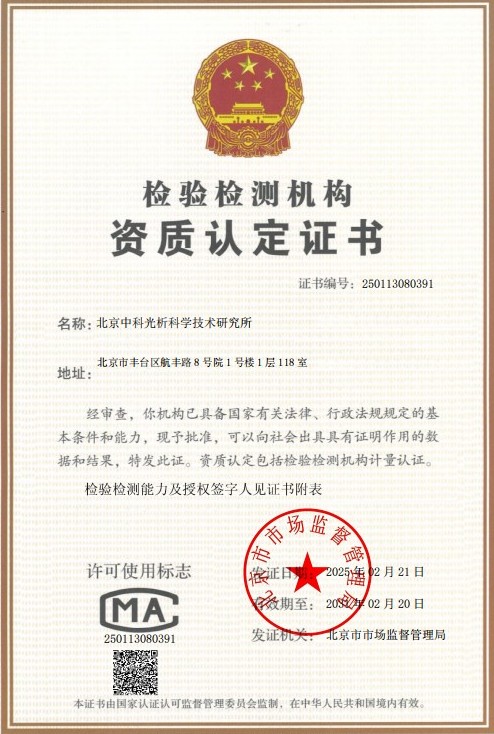 CMA计量认证证书
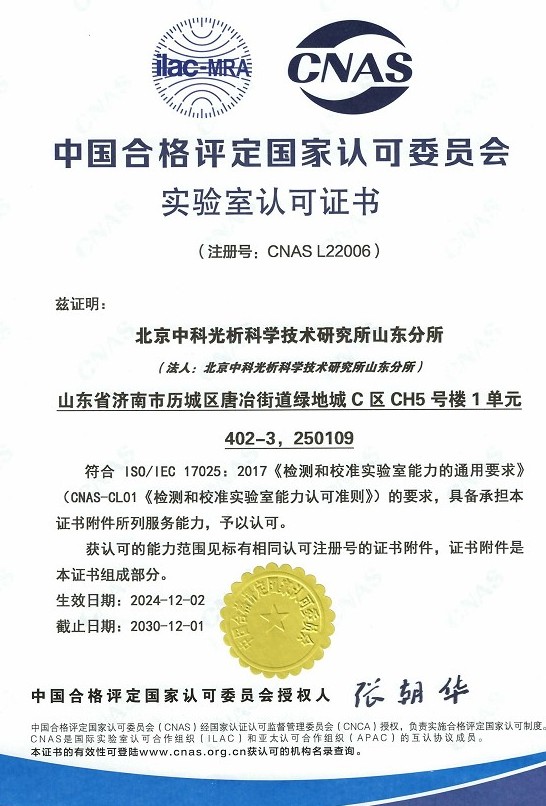 CNAS实验室认可证书
 ISO资质
 高新技术企业资质