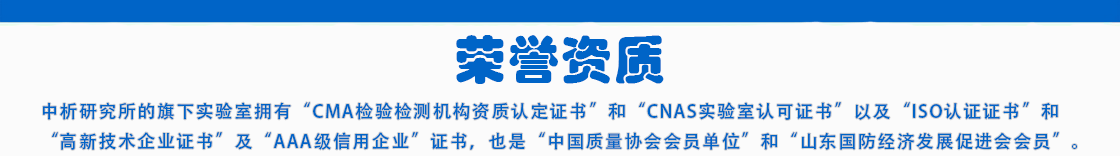
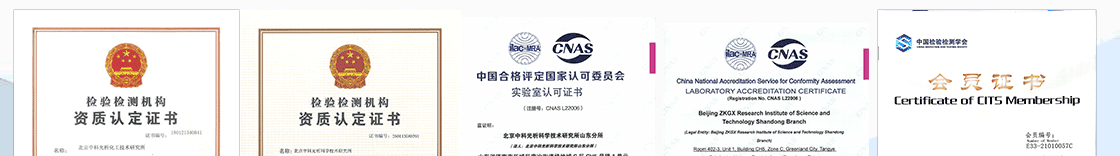
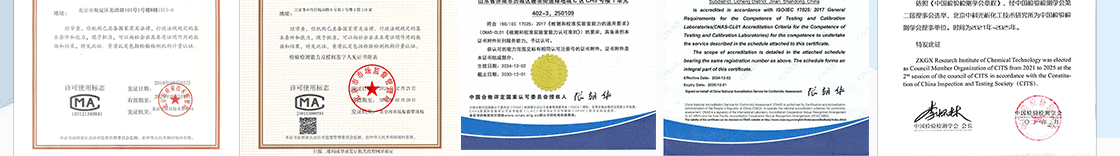
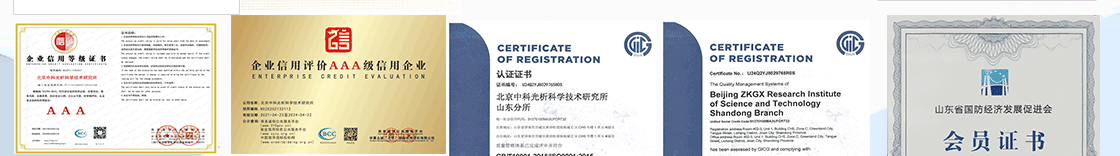
旗下实验室资质
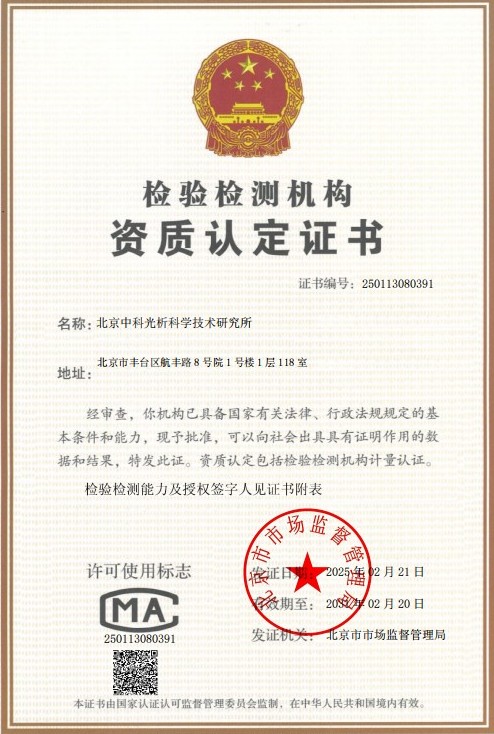 CMA计量认证证书
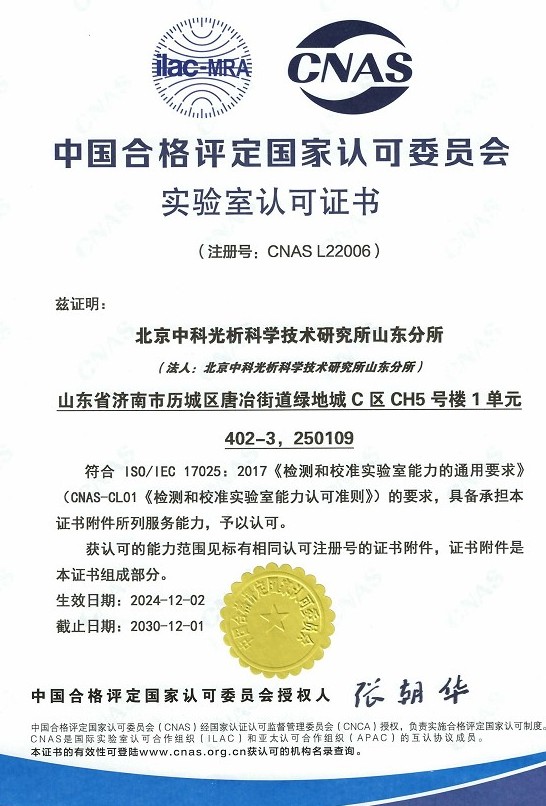 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
凿岩用硬质合金整体钎是一种将钎头与钎杆锻制成一体的凿岩工具,广泛应用于矿山开采、隧道掘进、边坡治理等岩石钻孔作业。其钎杆通常采用中空六角形或圆形合金钢(如硅锰钼系凿岩钢)经整体热处理后加工制成,钎头部位镶焊硬质合金片或球齿,通过凿岩机输出的高频冲击能量破碎岩石。由于整体钎在服役过程中需要承受高频率、高能量的冲击载荷以及扭转、弯曲等复合应力,其硬度水平直接决定了产品的抗疲劳性能、耐磨性能与使用寿命。
整体钎的硬度控制是一个系统工程:杆体硬度偏高虽然耐磨性提升,但韧性和抗疲劳性能下降,钎杆在冲击载荷下容易发生脆性断裂;硬度偏低则杆体强度不足,钎杆易出现弯曲、胀粗、磨损过快等问题。钎尾部位与凿岩机活塞直接接触,硬度不均或不足会导致钎尾打堆、炸裂,严重影响凿岩效率。而硬质合金作为直接破岩的部分,硬度通常高达HRA 88以上,其数值高低关系到耐磨性与抗冲击性的平衡。因此,开展凿岩用硬质合金整体钎钎杆硬度检测,是生产企业把控热处理工艺质量、用户验收把关以及产品研发改进的重要手段。
硬度检测的意义不仅在于获得单个数值,更在于通过系统的硬度分布测试,评价整体钎各部位(杆体、钎肩、钎尾、钎头)的硬度均匀性、表面与心部的硬度梯度以及淬硬层深度,为热处理工艺参数优化提供数据支撑。
检测样品
凿岩用硬质合金整体钎硬度检测涉及的样品形式多样,可根据检测目的与检测项目灵活送样:
- 整体钎成品:不同规格直径(如19mm、22mm、25mm六角中空钎等)的整体钎产品,可进行杆体、钎尾等部位的硬度抽检;
- 钎杆杆体试样:从钎杆上截取的横截面试样,用于表面硬度、心部硬度及截面硬度梯度测试;
- 钎尾试样:钎尾部位纵剖面或横截面试样,用于评价钎尾硬度及其均匀性;
- 钎肩部位试样:用于检测钎肩过渡区的硬度分布情况;
- 硬质合金片/球齿:镶焊前后的硬质合金片、球齿样品,用于HRA硬度检测;
- 原材料中空钢样坯:用于进厂验收及热处理工艺验证。
为保证检测结果的准确性与可比性,送检样品应满足一定制备要求:截取试样时应避免切割热对试样硬度的影响,宜采用带充分冷却的切割方式;测试面应磨平、抛光至满足相应硬度试验方法对表面粗糙度的要求;测试截面硬度梯度时,试样需经镶嵌、磨抛制成金相试样;此外,应去除试样表面的氧化皮、脱碳层或涂层后再进行测试,以反映基体真实硬度。若客户不便自行制样,也可将整根或分段钎杆直接送检,由实验室专业人员完成制样与测试。
检测项目
凿岩用硬质合金整体钎硬度检测通常包含以下项目:
- 钎杆杆体洛氏硬度(HRC):评价杆体整体热处理后的硬度水平;
- 钎尾硬度(HRC):评价钎尾承受活塞冲击的硬度及硬度均匀性;
- 杆体表面硬度与心部硬度:考察淬透效果及截面硬度分布;
- 截面硬度梯度测试:沿横截面由表及里逐点测试,绘制硬度分布曲线;
- 有效硬化层深度:确定淬硬层或渗碳层深度是否满足设计要求;
- 硬度均匀性检测:同一根钎杆不同部位、同批次不同钎杆之间的硬度偏差评价;
- 硬质合金片(球齿)硬度(HRA):评价硬质合金的耐磨性能;
- 维氏硬度(HV)及显微维氏硬度:用于硬化层逐层硬度测量及组织微区硬度分析;
- 布氏硬度(HBW):用于原材料或退火态样坯的硬度评价。
上述项目可根据产品标准要求、验收规范或研发需要进行组合选择,也可根据客户特殊要求定制检测方案,形成单点抽检、多点统计或全截面梯度分析等不同层级的检测服务。
检测方法
凿岩用硬质合金整体钎硬度检测以洛氏硬度试验为主,辅以维氏、布氏及里氏硬度试验方法:
洛氏硬度试验(HRC):依据GB/T 230.1《金属材料 洛氏硬度试验 第1部分:试验方法》,采用金刚石圆锥压头,主试验力150kgf,适用于淬火、回火后硬度较高的钎杆杆体与钎尾部位。测试应在平面上进行,压痕中心距试样边缘及相邻压痕中心的间距需满足标准要求,每个部位一般测试多点取平均值,以减小局部组织差异带来的影响。
硬质合金洛氏硬度试验(HRA):硬质合金片硬度通常采用A标尺测试,A标尺试验力较小(60kgf),适用于高硬度、低塑性的硬质合金材料,能够避免C标尺测试时材料崩裂或压头受损的风险。
维氏硬度试验(HV):依据GB/T 4340.1《金属材料 维氏硬度试验 第1部分:试验方法》,采用面间夹角136°的正四棱锥金刚石压头,试验力范围宽,既可用于杆体硬度复核,也可通过小试验力显微维氏硬度逐点测量截面硬度梯度,精确表征硬化层深度。
布氏硬度试验(HBW):依据GB/T 231.1《金属材料 布氏硬度试验 第1部分:试验方法》,采用硬质合金球压头,压痕面积较大,能反映较大范围内的平均硬度,适用于退火态或调质态原材料样坯的硬度测试。
里氏硬度试验(HLD):依据GB/T 17394《金属材料 里氏硬度试验方法》,属于便携式硬度测试方法,可在成品钎杆上直接测试并进行经验换算,适合现场快速筛查与大批量产品的抽检初筛,必要时以台式硬度计复验确认。
试验前,所有硬度计均需使用相应标尺的标准硬度块进行校验,确保示值误差在允许范围内;试验完成后,检测人员对数据进行分析处理,结合产品标准或技术协议规定的硬度指标范围作出合格性判定,并出具正式检测报告。
检测仪器
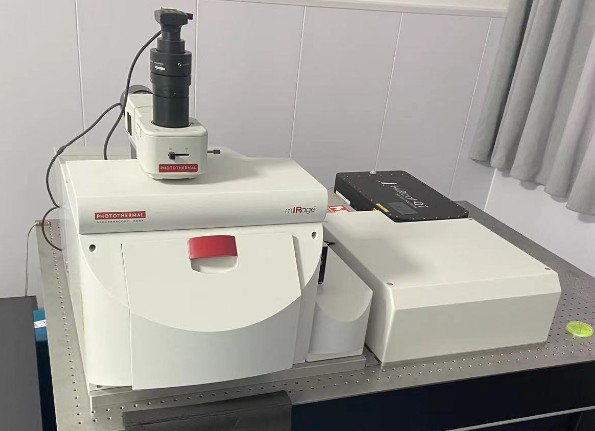
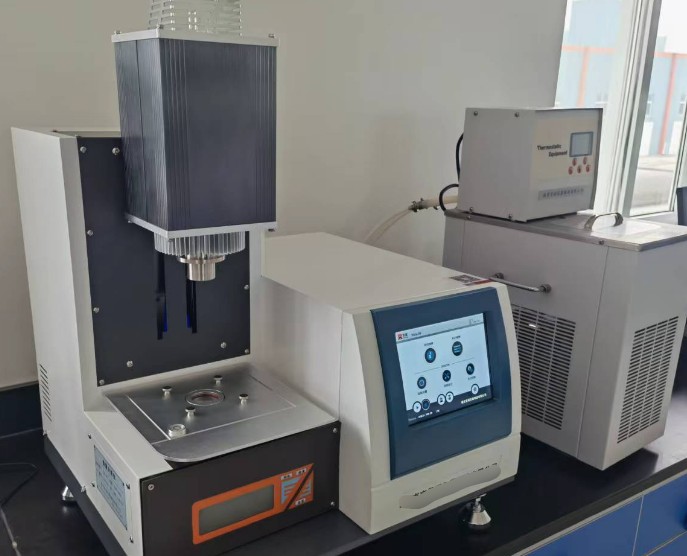
- 数显洛氏硬度计:配备金刚石圆锥压头,具备A、C等多种标尺,用于HRC、HRA硬度测试;
- 布氏硬度计:配备硬质合金球压头,用于HBW硬度测试;
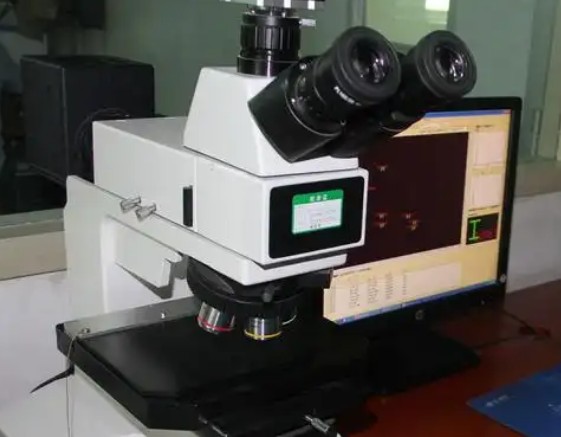
- 显微维氏硬度计:具备自动转塔与压痕测量系统,用于硬度梯度与硬化层深度测试;
- 里氏硬度计:便携式设计,用于现场及大尺寸试样的快速测试;
- 金相制样设备:包括金相切割机、镶嵌机、预磨机、抛光机,用于硬度试样与截面试样的制备;
- 标准硬度块:覆盖相应标尺及硬度范围,用于试验前后的仪器校验与期间核查。
实验室仪器设备均定期检定校准,由经验丰富的检测工程师规范操作,确保测试数据准确可靠、结果可追溯。
应用领域
- 金属与非金属矿山开采:凿岩爆破孔、锚杆孔钻凿用整体钎的质量控制;
- 隧道与地下工程:铁路、公路、地铁隧道掘进用钎具的进货验收;
- 水利水电工程:坝基开挖、灌浆孔钻凿用整体钎的性能评价;
- 采石场与骨料生产:破碎孔钻凿用整体钎的选型与到货检验;
- 地质勘探:浅孔勘探钻凿工具的质量检测;
- 钎具制造企业:热处理工艺验证、新产品研发、批次出厂检验;
- 科研院所与高校:凿岩钎具材料及表面强化工艺研究。
常见问题
问题一:凿岩用硬质合金整体钎钎杆硬度检测的检测周期是多久?
凿岩用硬质合金整体钎钎杆硬度检测的检测周期一般为7-15个工作日。具体周期受多方面因素影响:检测项目数量越多,如同时进行杆体硬度、截面硬度梯度、硬化层深度、硬质合金HRA等多项测试,周期相应延长;送检样品数量较大时,实验室需分批安排试验;若涉及截面硬度梯度测试,需要进行切割、镶嵌、磨抛等制样环节,周期也会有所增加;此外,客户如有加急需求,可与实验室沟通优先安排,尽量压缩检测周期。建议在送检前明确检测项目与时间要求,以便实验室合理规划检测计划。
问题二:凿岩用硬质合金整体钎钎杆硬度检测的检测价格是多少?
凿岩用硬质合金整体钎钎杆硬度检测的价格受多种因素综合影响,无法一概而论。主要影响因素包括:检测项目的类型与数量,单一部位的洛氏硬度抽检与包含截面硬度梯度、硬化层深度、硬质合金硬度在内的综合检测方案,工作量差异较大;采用的检测方法,常规台式硬度测试与需要金相制样、逐点测量的显微维氏硬度测试成本不同;送检样品的数量;以及对检测周期的要求,是否需要加急服务等。建议在委托检测前与实验室充分沟通检测需求,实验室将根据具体项目组合提供针对性的报价方案。
问题三:凿岩用硬质合金整体钎钎杆硬度检测测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖金属材料的洛氏硬度、布氏硬度、维氏硬度、里氏硬度等各类硬度试验方法。实验室配备了齐全的硬度测试与金相制样仪器设备,检测团队由具备多年金属材料检测经验的专业工程师组成,能够按照国家标准、行业标准以及客户指定的技术规范开展检测,确保检测过程规范、数据准确可靠、服务专业高效。
问题四:送检前钎杆硬度试样需要如何制备?
硬度试样的制备质量直接影响检测结果。送检前建议注意以下几点:切割取样时应采用带充分冷却的切割方式,避免切割热引起局部组织变化导致硬度异常;用于台式硬度计测试的试样表面应磨削平整,去除氧化皮、脱碳层及明显划痕;进行截面硬度梯度测试时,试样应经镶嵌和逐级磨抛制成合格的金相试样;试样测试面尺寸应满足压痕间距要求,安装时测试面须与压头轴线垂直。若不便自行制样,可将整根或分段钎杆送至实验室,由专业人员完成全部制样与测试工作。
问题五:钎杆硬度检测选用HRC还是HRA标尺?
标尺选择取决于被测对象。钎杆杆体和钎尾为淬火回火态合金钢,硬度一般处于中高硬度区间,通常选用HRC标尺测试;而硬质合金片或球齿硬度很高,一般采用HRA标尺测试。A标尺试验力较小,更适合高硬度、低塑性的硬质合金材料,可有效避免试样崩裂及压头损伤。检测时还需结合试样厚度、表面状态及部位要求等条件,确定合适的试验力与标尺,确保数据有效。
问题六:硬度检测结果出现偏差的常见原因有哪些?
常见原因包括:试样表面未磨平或残留脱碳层、氧化皮,导致测得硬度偏低;测试点过于靠近试样边缘或相邻压痕,产生边缘效应与加工硬化干扰;材料组织偏析或不均匀造成数据分散;试样支承面与压头不垂直、试验过程中试样发生位移;仪器未及时用标准硬度块校验,示值偏离等。因此,检测时需严格按标准控制测试点位置、压痕间距与试样安装状态,并在试验前后进行仪器校验,保证数据准确。
问题七:如何通过硬度检测改进钎杆热处理工艺?
系统的硬度检测数据是热处理工艺优化的重要依据。通过对比杆体、钎肩、钎尾各部位的硬度差异,可判断淬火温度、保温时间与回火参数设置是否合理;通过截面硬度梯度与心部硬度测试,可评估材料淬透深度是否达标,进而调整淬火介质与冷却方式;通过批次间硬度均匀性统计,可评价工艺稳定性;结合失效钎杆的硬度异常分布,可定位开裂、打堆、胀粗等失效原因,为工艺改进、材料选择及结构设计优化提供方向性指导。