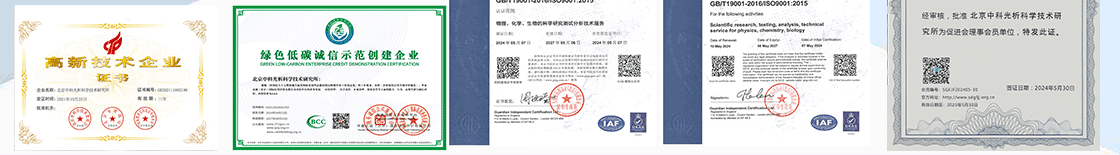
旗下实验室资质
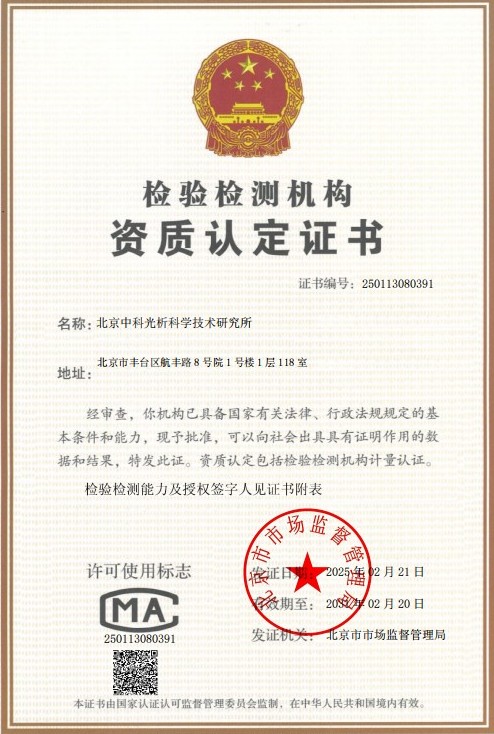 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
变形铝合金是航空航天、交通运输、装备制造等领域广泛使用的结构材料,其常见的2xxx、5xxx、6xxx、7xxx系列合金铸锭大多采用半连续铸造(DC铸造)方式生产。在凝固过程中,铝熔体中溶解的氢因溶解度急剧下降而析出,同时合金在糊状区凝固收缩时得不到充分补缩,两者共同作用导致铸锭内部形成细小、弥散的孔洞类缺陷,即显微疏松。显微疏松的存在会显著降低材料的强度、延伸率、断裂韧性和疲劳性能,并可能在后续锻造、轧制、挤压加工中诱发分层、起皮等缺陷,因此对铸锭内部的显微疏松进行准确定量评价,是铝合金材料质量控制体系中的关键环节。
传统的显微疏松评价主要依赖金相对比法,即检验人员在显微镜下将观察到的组织形貌与标准评级图谱进行人工比对,给出疏松等级。这种方法存在明显局限:主观性强,不同检验人员之间的判定结果一致性差,检测效率低,且只能给出半定性的等级信息,难以满足现代材料研发对缺陷尺寸、数量、分布等定量数据的需求。
变形铝合金铸锭显微疏松自动图像定量分析是以金相试样制备为基础,通过光学显微镜采集显微组织图像,再利用专业图像分析软件对图像进行灰度处理、噪声滤除、阈值分割与二值化,自动识别孔隙区域并提取几何特征参量,最终输出面积分数、等效直径、形状因子、数量密度等定量指标的检测技术。该技术将人眼判定转变为计算机客观统计,具有自动化程度高、重复性好、数据可追溯等优势,可为铸锭质量验收、铸造工艺优化和材料服役性能评估提供可靠的数据支撑。
检测样品
检测样品为变形铝合金铸锭及铸锭加工坯料的金相试样,取样应具有代表性,能够反映铸锭不同部位、不同凝固条件下的疏松分布特征。常见检测样品包括:
- 各类半连续铸造铝合金扁锭、圆锭、方锭的金相试样;
- 1xxx系工业纯铝、2xxx系铝铜合金、3xxx系铝锰合金、5xxx系铝镁合金、6xxx系铝镁硅合金、7xxx系铝锌镁铜合金等牌号铸锭;
- 铸锭头部、中部、尾部以及横截面中心、二分之一半径处、边部等典型位置的试样;
- 均匀化处理前后的铸锭试样,用于对比研究热处理制度对疏松形貌的影响;
- 科研试验中的小型试验铸锭、重熔铸锭及定向凝固试样等。
为保证制样质量和图像分析准确性,建议试样尺寸一般不超过20mm×20mm,厚度以10mm左右为宜;取样后应对样品进行编号和标识,注明合金牌号、批次、取样位置等信息,避免混淆。
检测项目
变形铝合金铸锭显微疏松自动图像定量分析的检测项目围绕孔隙的总量、尺寸、形状与分布四个维度展开,主要包括:
- 显微疏松面积分数(孔隙率):孔隙总面积占视场面积的百分比,反映疏松的总体严重程度;
- 孔隙等效直径及尺寸分布:单个孔隙的等效圆直径、平均直径、最大直径以及尺寸分布直方图;
- 孔隙数量密度:单位面积内的孔隙数量,表征疏松的弥散程度;
- 孔隙形状因子(圆度):表征孔隙的几何形貌,用于区分近圆形的气孔与不规则形状的凝固收缩疏松;
- 最大孔隙尺寸:采用多视场统计方法评估观察区域内最大孔隙的特征尺寸,用于与疲劳性能关联评价;
- 孔隙空间分布均匀性:分析疏松在试样观察面上的位置分布特征;
- 疏松等级评定:结合定量参数和相关标准图谱给出相应的疏松级别评价。
检测方法
变形铝合金铸锭显微疏松自动图像定量分析的基本流程包括样品制备、图像采集、图像处理与数据统计四个步骤。
样品制备环节:按要求切取试样后进行镶嵌,依次进行粗磨、细磨和机械抛光,直至试样表面达到镜面状态且无明显划痕、麻点和嵌入磨料。需要特别注意的是,显微疏松分析一般在抛光态(不浸蚀)下进行,以避免浸蚀造成的晶界沟槽和相界溶解对孔隙识别产生干扰;若需要同时观察基体组织,可在完成孔隙图像采集后再进行浸蚀处理。
图像采集环节:将制备好的试样置于金相显微镜载物台上,在明场照明条件下选择合适的放大倍率逐视场采集图像。为保证统计结果的代表性,每个样品应采集足够数量的视场,覆盖试样的有效观察区域,并对视场位置进行科学布点,避免重复采集或遗漏疏松集中区域。
图像处理与统计环节:利用图像分析软件对采集的图像依次进行灰度化、背景校正、噪声滤除、阈值分割和二值化处理,将孔隙区域从基体中分离出来;软件自动完成孔隙的识别、分割和测量,剔除视场边缘的不完整孔隙和制样伪缺陷,计算各项定量参数,并输出统计报表、分布直方图以及标注了识别结果的处理图像。检测过程可参照GB/T 3246.1《变形铝及铝合金制品显微组织检验方法》以及ASTM E1245等材料图像定量分析相关技术规范执行。
检测仪器
本项检测依托专业的金相制样与显微图像分析系统开展,主要仪器设备包括:
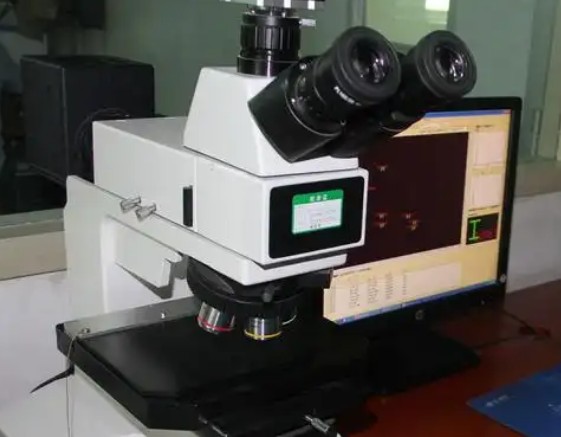
- 正置式金相显微镜:具备明场、暗场观察功能,物镜覆盖低倍到高倍,满足不同尺寸孔隙的观察需求;
- 高分辨率工业数字摄像头:用于快速采集清晰、对比度良好的显微组织图像;
- 专业自动图像分析软件:具备图像预处理、阈值分割、颗粒识别、几何测量和统计输出等功能;
- 金相切割机与热压镶嵌机:用于试样的规范切取和镶嵌;
- 自动磨抛机:配置不同粒度砂纸和抛光织物,实现磨抛工艺的稳定重复;
- 超声波清洗装置:用于试样制备过程中的清洁,去除表面残留物。
应用领域
变形铝合金铸锭显微疏松自动图像定量分析的应用贯穿铝合金材料研发、生产和使用的全过程,主要应用领域包括:
- 航空航天领域:航空用高强铝合金铸锭入厂验收及锻件、板材坯料的疏松定量控制;
- 汽车制造领域:车身板、电池壳体等用铝合金铸锭的质量评价与轻量化材料开发;
- 轨道交通领域:车体结构用大型材挤压坯料的内部质量检测;
- 铝加工企业:铸造温度、铸造速度、冷却强度、熔体除气精炼等工艺参数优化的数据支撑;
- 科研院所与高校:铝合金凝固行为、氢含量与疏松关系、均匀化制度等课题研究;
- 失效分析领域:铝合金构件失效溯源中疏松缺陷的定量表征与判定。
常见问题
问题一:变形铝合金铸锭显微疏松自动图像定量分析的检测周期是多久?
变形铝合金铸锭显微疏松自动图像定量分析的检测周期一般为7-15个工作日。实际周期会受多种因素影响:检测项目数量与参数复杂程度、送检样品数量、制样难度以及是否需要多部位多视场统计等都会影响整体进度;如果客户有加急需求,可与实验室提前沟通,安排优先处理,以缩短交付时间。
问题二:变形铝合金铸锭显微疏松自动图像定量分析的检测价格是多少?
变形铝合金铸锭显微疏松自动图像定量分析的检测价格受多方面因素影响,主要包括检测项目的数量与参数类型、所采用的检测方法、送检样品的数量、制样的复杂程度以及检测周期的要求等。不同客户的检测需求差异较大,具体费用需要结合实际检测方案确定,欢迎联系我们进行详细咨询,我们将根据您的具体需求提供针对性的服务方案与报价。
问题三:变形铝合金铸锭显微疏松自动图像定量分析测试需要什么资质?
变形铝合金铸锭显微疏松自动图像定量分析属于专业的材料显微组织定量检测项目,对实验室的技术能力有较高要求。我们旗下拥有CMA和CNAS资质,检测能力范围覆盖铝合金等金属材料的显微组织检验与缺陷定量分析等相关领域;同时配备了先进的金相显微镜、自动图像分析系统和完善的制样设备,技术团队具有丰富的材料表征经验,能够依据相关标准规范开展检测,确保检测数据准确、可靠、可追溯。
问题四:显微疏松定量分析对试样制备有什么要求?
试样制备质量直接决定定量分析的准确性。试样需经镶嵌、磨制和抛光达到镜面状态,表面不得有明显划痕、水渍、污染物和抛光嵌入物,否则在图像识别中易被误判为孔隙。孔隙分析应在抛光态下进行,一般不做浸蚀处理;同时要避免过度抛光造成孔洞边缘扩大或孔洞被磨屑填充。试样尺寸建议控制在20mm×20mm以内,以便获得均匀稳定的制备质量。
问题五:自动图像定量分析与传统金相对比法相比有什么优势?
传统金相对比法依靠检验人员将显微组织与标准图谱进行人工比对,结果为主观等级判定,受人员经验影响大,重复性和可比性较差。自动图像定量分析通过计算机对图像进行自动分割和测量,能够输出面积分数、等效直径、数量密度、形状因子等连续定量参数,结果客观、重复性好、效率高,且原始图像和数据可存档追溯,更适用于质量控制的精细化和工艺研究的数据化需求。
问题六:如何区分显微疏松中的气孔与凝固收缩孔隙?
在定量分析中,气孔与凝固收缩疏松主要通过几何形貌和分布特征加以区分:氢致气孔多呈较规则的近圆形或椭圆形,内壁光滑,形状因子(圆度)接近1;凝固收缩疏松则形状不规则,多呈尖角状、枝晶间网络状分布,圆度值明显偏低。通过形状因子统计和孔径分布分析,可以定量表征两类孔隙的相对比例,为判断疏松成因(熔体含氢量偏高或补缩不足)和改进铸造工艺提供依据。
问题七:定量分析结果应如何用于铸锭质量评价?
定量分析结果可从多个维度支撑质量评价:以孔隙面积分数评价疏松总体水平,以最大孔隙尺寸和孔隙数量密度评价对疲劳性能影响较大的极端缺陷,以形状因子和分布信息追溯缺陷成因。企业可结合产品标准、技术协议或内部验收规范设定面积分数、最大孔径等参数的限值,也可通过对比不同铸造工艺参数下的定量数据,评估除气处理、铸造速度、冷却强度等工艺调整的效果,实现铸锭质量的持续改进。