旗下实验室资质
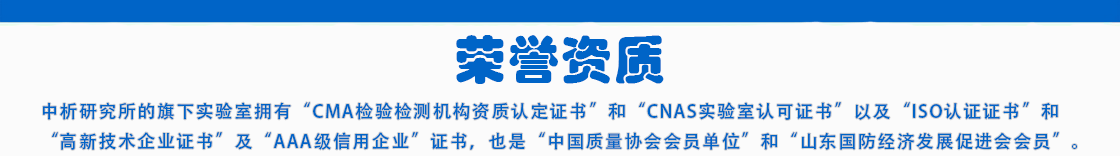
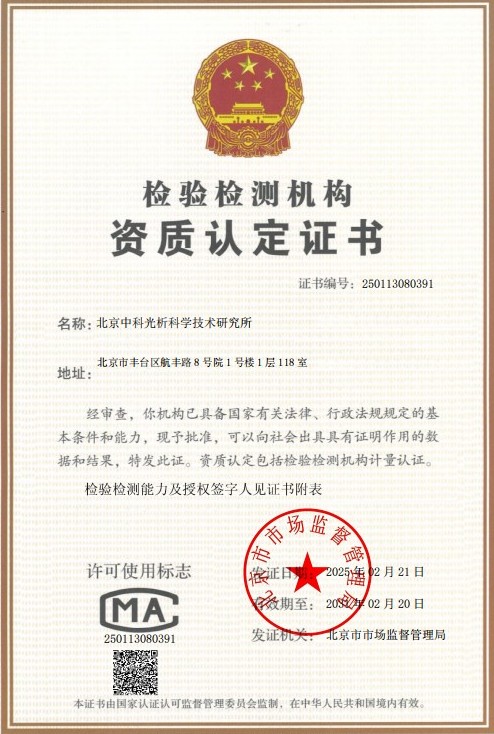 CMA计量认证证书
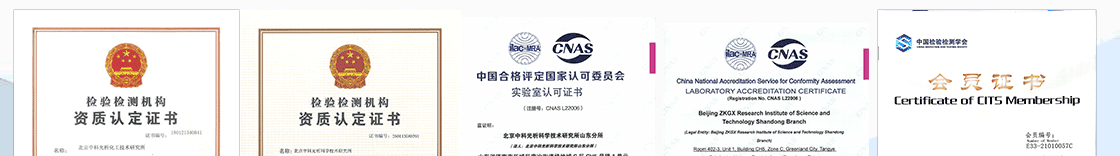
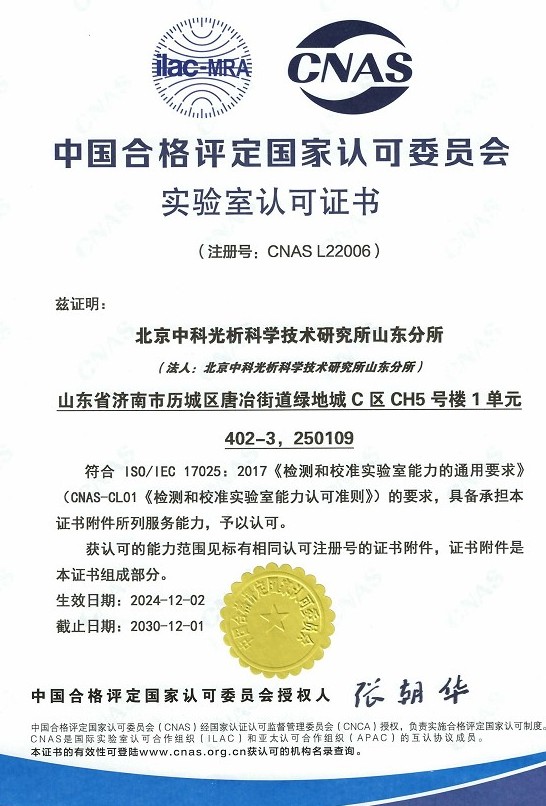 CNAS实验室认可证书
 ISO资质
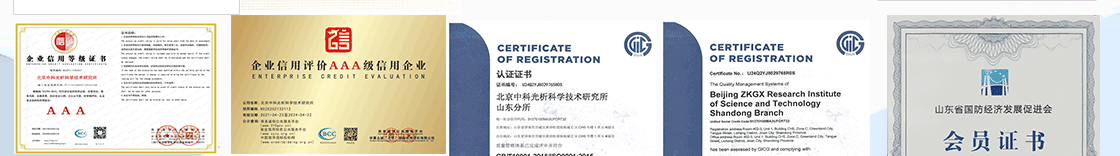
 高新技术企业资质
技术概述
液体包装纸板是专用于液态食品包装的高性能纸基材料,广泛应用于牛奶、果汁、饮料、汤品等液态产品的无菌包装系统中。典型的液体包装纸板通常由多层结构组成,包括原纸层、聚乙烯淋膜层以及铝箔阻隔层等,其中纸板基材承担着包装强度的主要功能,而撕裂度作为衡量纸板抗撕裂能力的关键物理指标,直接关系到包装在生产灌装、运输堆码、终端开启等环节的使用性能。
撕裂度是指纸或纸板在规定条件下被撕裂一定距离所需的力,通常以毫牛(mN)为单位表示。对于液体包装纸板而言,撕裂度测试主要考察材料的内撕裂性能,即撕裂从纸板内部开始并沿撕裂方向扩展的阻力。如果撕裂度过低,纸板在高速灌装和机械折合成型过程中容易出现破袋、开裂等质量问题;而撕裂度的不均匀分布也会影响包装的开封便利性和整体密封完整性。因此,对液体包装纸板进行系统、规范的撕裂度测试,是包装材料质量控制体系中不可或缺的环节。
影响液体包装纸板撕裂度的因素众多,包括纤维原料的种类与配比、打浆度、纸板的定量与厚度、层间结合强度、水分含量以及后续涂布加工工艺等。通过科学的测试手段准确测定撕裂度指标,不仅能够评估产品是否符合相关标准要求,还能为生产工艺优化和材料配方改进提供重要的数据支撑。
检测样品
液体包装纸板撕裂度测试的检测样品应具有充分的代表性,通常从待检批次的纸板中随机抽取。取样时应避开纸卷的端部和有明显缺陷的区域,确保样品能够真实反映整批材料的质量水平。根据测试目的不同,常见的送检样品类型包括:
- 原纸样品:未经涂布或淋膜处理的纸板原纸,用于评估基材本身的抗撕裂性能。
- 涂布纸板样品:经过表面涂布处理的单面或双面涂布纸板,用于考察涂布工序对撕裂性能的影响。
- 成品复合纸板样品:已完成聚乙烯淋膜、铝箔复合等多层加工的成品包装材料,用于整体性能验证。
标准撕裂度测试样品的尺寸一般为63mm×50mm的长方形试样。试样裁切时应保证边缘平齐、无毛刺、无裂纹,并分别沿纸板的纵向和横向两个方向制样。测试前,样品必须在标准大气条件下进行状态调节,通常在温度23℃±1℃、相对湿度50%±2%的环境中放置至平衡状态,处理时间一般不少于24小时,以消除环境温湿度对测试结果的干扰。
检测项目
液体包装纸板撕裂度测试涵盖以下核心检测项目:
- 纵向撕裂度:沿纸板纵向(即纸机运行方向)测定的撕裂阻力,反映纤维纵向排列状态下的抗撕裂能力。
- 横向撕裂度:沿纸板横向测定的撕裂阻力,通常与纵向撕裂度存在明显差异,两者的比值可用于评价纸板的纤维取向均匀性。
- 撕裂指数:将撕裂度除以定量后得到的标准化指标,单位为mN·m²/g,便于不同定量纸板之间的横向对比。
- 撕裂度纵横向比:用于评估纸板各向异性程度,为包装结构设计与折合成型工艺提供参考。
- 撕裂度分布均匀性:通过对纸板不同部位取样测试,评估整批材料质量的稳定性与一致性。
检测方法
液体包装纸板撕裂度测试最常用的方法为埃尔门道夫(Elmendorf)撕裂法,对应国家标准GB/T 455《纸和纸板撕裂度的测定》,同时可参照国际标准ISO 1974以及TAPPI T 414等国外方法标准执行。
该方法的基本原理是:将规定尺寸的试样夹持在撕裂度仪的固定夹具与摆动夹具之间,用锋利的刀具在试样上预先切出一定长度的切口,然后释放摆锤,利用摆锤势能的变化使试样从切口处继续撕裂至规定距离。摆锤在撕裂过程中损失的能量除以撕裂距离与试样层数,即可换算出撕裂试样所需的平均力,即撕裂度。具体测试流程如下:
- 样品状态调节:将裁切好的试样置于标准温湿度环境中平衡处理,确保水分含量达到稳定状态。
- 仪器校准:检查撕裂度仪的水平状态,进行空摆摩擦阻力校正和零位调整,确保仪器处于正常工作状态。
- 试样装夹:将试样可靠地夹持在两个夹具之间,确认试样无松弛、无歪斜。
- 预切切口:操作切刀在试样上切出标准切口,切口深度与位置需符合标准规定。
- 撕裂测试:释放摆锤,使摆锤自由摆下将试样撕断,读取撕裂过程中吸收的能量或仪器直接显示的撕裂度值。
- 结果计算与修约:根据摆锤因子和试样层数计算撕裂度,必要时结合定量计算撕裂指数,对多次测试结果取平均值并分析数据离散性。
测试时需合理选择试样叠合层数,使测试读数落在仪器有效量程范围内。若单层试样的撕裂力超出或低于量程,可适当增加或减少叠合层数,并在结果计算中予以修正。每个测试方向的有效测试次数一般不少于5次,若出现试样在夹具处滑脱、撕裂线偏离规定路径等异常情况,该次数据应予作废并重新测试,以保证结果的准确性与代表性。
检测仪器
液体包装纸板撕裂度测试所涉及的主要仪器设备包括:
- 埃尔门道夫撕裂度测定仪:核心测试设备,分为机械指针式和电子数显式,配备多种量程的摆锤以满足不同强度纸板的测试需求。
- 标准试样裁切器:用于精确裁切规定尺寸的试样,保证切口平整、尺寸准确、边缘质量良好。
- 恒温恒湿调理设备:用于测试前样品的状态调节,提供稳定可控的标准温湿度环境。
- 精密电子天平:用于测定纸板定量,是计算撕裂指数的必要配套设备。
- 厚度测定仪:用于辅助表征纸板厚度,配合定量评估材料结构的一致性。
- 切刀与校验工具:用于仪器刀片锋利度与初始切口尺寸的检查和维护,保证初始切口的标准化。
所有仪器设备均需定期进行计量校准与期间核查,确保测试数据具备可追溯性和可重复性。电子式撕裂度仪配备的高精度传感器和数据采集系统可自动完成能量换算与统计分析,有效降低人为读数误差,显著提升测试效率与数据可靠性。
应用领域
液体包装纸板撕裂度测试的服务对象与应用场景十分广泛,主要包括:
- 乳制品与饮料行业:液态奶、酸奶、果汁、植物蛋白饮料等无菌砖型包装、屋顶包包装材料的质量控制。
- 造纸与纸板生产企业:液体包装原纸、涂布纸板生产过程中的工艺监控与出厂检验。
- 包装材料加工企业:淋膜、复合、印刷加工环节的来料检验与过程验证,评估加工对基材性能的影响。
- 食品品牌与包装采购方:供应商材料评估、批次抽检与到货验收,保障包装供应链质量稳定。
- 研发机构与高校:新型环保包装材料、可降解纸基材料的研究开发与性能对比分析。
- 贸易与出口领域:产品出口配套测试、供需双方质量争议的技术仲裁检验。
随着液态食品包装向轻量化、环保化方向发展,纸板定量逐步降低而强度要求不断提高,撕裂度测试在材料研发与质量评价中的地位愈发重要。系统、准确的测试数据有助于企业在保证包装安全的前提下,实现材料结构优化与生产成本的有效控制。
常见问题
问题一:液体包装纸板撕裂度测试的检测周期是多久?
液体包装纸板撕裂度测试的检测周期一般为7-15个工作日。实际周期会受到多种因素的影响,包括检测项目的数量与复杂程度、送检样品的数量、是否需要进行长时间的状态调节、数据复核与报告编制所需的时间等。如果客户对时效有较高要求,可以与实验室沟通安排加急处理,实验室会根据自身排样情况尽量缩短交付时间。建议客户在送检前明确检测需求与时间节点,以便实验室合理安排测试计划,确保检测工作顺利进行。
问题二:液体包装纸板撕裂度测试的检测价格是多少?
液体包装纸板撕裂度测试的费用没有固定数值,通常需要根据具体的检测方案进行报价。影响价格的主要因素包括:检测项目的数量与类型、所采用的检测方法标准、送检样品的数量与规格、是否需要加急服务以及检测周期的长短等。不同的测试需求组合会对应不同的工作量与资源配置,因此费用会存在差异。如有检测需求,建议直接联系我们的技术顾问详细沟通检测要求,我们将根据实际情况为您提供准确、透明的报价方案。
问题三:液体包装纸板撕裂度测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力覆盖纸和纸板物理性能测试的多个领域,其中包括撕裂度测定等相关项目。我们建立了完善的质量管理体系,配备专业的技术团队和先进的检测仪器设备,测试人员经过系统的培训与考核,具备丰富的纸包装材料检测经验,能够保证检测过程的规范性与检测结果的准确可靠,为客户的质量管理、供应商评价及贸易活动提供有力的数据支持。
问题四:液体包装纸板撕裂度测试对送检样品有什么要求?
送检样品应从具有代表性的批次中抽取,建议提供足量的整幅纸板样品,尺寸以满足纵向、横向两个方向的制样需求为宜。样品表面应无明显折痕、破损、水渍或其他外观缺陷。若测试对象为成品复合纸板,需保证样品的复合结构完整、层次清晰。送检时应注明样品名称、定量、生产批次等基础信息,以便实验室准确开展测试并出具规范的检测报告。
问题五:为什么液体包装纸板的纵向撕裂度和横向撕裂度差异较大?
这种差异主要源于造纸过程中纤维的取向分布。在纸机运行方向上,纤维倾向于沿纵向排列,而撕裂过程是纤维被从纸页结构中拉出或拉断的综合结果。纤维取向的不均匀使纸板呈现明显的各向异性,因此纵向与横向撕裂度通常存在较大差别。适度的纵横向差异属于正常现象,但如果差异过大,可能提示打浆工艺或上网成形条件存在问题,需要结合抗张强度、耐破度等其他物理指标进行综合分析判断。
问题六:测试前为什么必须进行恒温恒湿处理?
纸板是典型的吸湿性材料,其强度性能对环境水分含量非常敏感。环境湿度过高时,纤维之间的结合力下降,撕裂度会发生明显变化;环境过于干燥则可能使纸板变脆,同样影响测试结果的代表性。只有在标准温湿度条件下使样品达到平衡状态,测试数据才具有可比性和再现性,也才能与相关标准中的指标要求进行正确的对照评价,避免因环境因素导致的误判。
问题七:如果撕裂度测试结果不达标,可能有哪些原因?
撕裂度不达标的原因是多方面的,常见因素包括:纤维原料配比不合理,针叶木长纤维比例偏低;打浆度控制不当,导致纤维切断过度或分丝帚化不足;纸板定量波动或层间结合强度偏低;干燥与压光工艺参数偏离正常范围;储存运输环境湿度过高导致材料吸湿变软等。建议从原料、工艺、环境等多方面系统排查,并结合耐破度、抗张强度等其他物理指标进行综合诊断,从而找到针对性的改进方向,实现产品质量的稳定提升。