旗下实验室资质
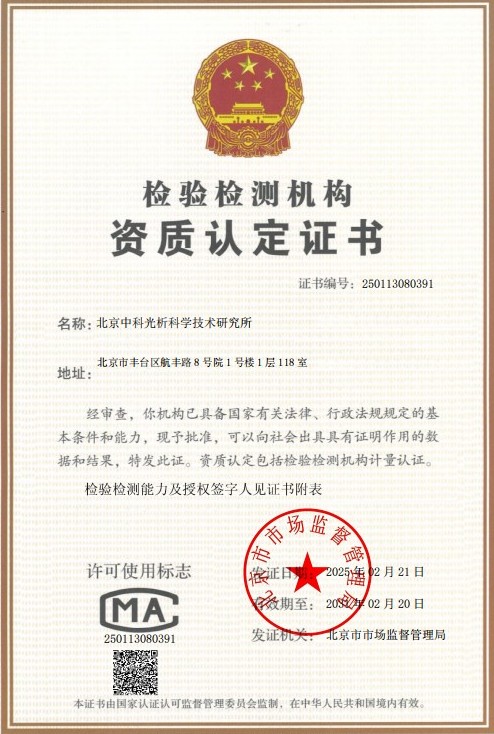 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
光伏玻璃光学变形检验是评价太阳能光伏组件用玻璃光学均匀性与成像质量的一项重要检测技术。光学变形(又称光学畸变)是指玻璃因厚度不均、表面波纹、条纹、辊道印等缺陷引起光线折射方向发生不规则变化,使透过玻璃观察到的景物影像产生弯曲、扭曲、跳动的现象。光伏玻璃作为组件最外层的透光保护材料,其光学质量直接决定了入射光线的传输路径和均匀程度,一旦光学变形超标,可能在电池片表面形成局部聚光或阴影,诱发热斑效应,降低组件发电效率,甚至缩短组件服役寿命。
光伏玻璃光学变形检验通常以斑马法(条纹观察法)为经典手段,通过观察黑白条纹图案透过玻璃后的畸变程度,量化评定玻璃的光学变形角。检验工作一般依据国家标准、行业标准以及相关技术规范开展,例如太阳能用玻璃、光伏组件用玻璃的相关产品标准中对光学变形的限值要求。通过科学规范的检验,可以为玻璃生产企业优化工艺、组件企业把控来料质量以及贸易双方进行质量验收提供可靠的数据支撑。
检测样品
光伏玻璃光学变形检验适用的样品范围较广,涵盖了光伏产业链中常见的主流玻璃品种,主要包括以下几类:
- 超白压花光伏玻璃(前板玻璃),包括常规厚度及减薄型规格;
- 减反射镀膜(AR镀膜)光伏玻璃;
- 双玻组件用半钢化、钢化背板玻璃;
- 彩釉背板玻璃及建筑一体化光伏用玻璃;
- 薄膜电池用透明导电玻璃基板;
- 汽车光伏天窗、轻质柔性组件用超薄玻璃。
送检样品应表面清洁、无油污、无灰尘附着,边部应完好无崩边、裂纹,样品上不得有影响观察的标签、胶带残留。为保证检验结果的代表性和可重复性,建议每批次送样不少于3片,样品尺寸一般不小于300mm×300mm;若按产品标准进行型式检验,还应按照标准规定的抽样方案从同一批次产品中随机抽取,并附上产品名称、规格型号、生产批次等信息,以便实验室准确判定。
检测项目
围绕光伏玻璃的光学变形性能,检验机构可开展的检测项目主要包括以下几个方面:
- 光学变形角(斑马角)测定:评价玻璃整体光学变形程度的核心指标;
- 影像畸变评价:包括线变形、点状变形、局部畸变等定性观察与分级;
- 波纹度与条纹缺陷分析:识别压延波纹、辊道印、光学薄条纹等缺陷;
- 透光率与雾度测试:辅助评价玻璃透光性能的均匀性;
- 折射率均匀性检测:分析玻璃内部材质均匀程度;
- 弯曲度与平整度测量:评价玻璃宏观几何形状对光学成像的影响;
- 应力双折射均匀性检测:分析钢化、退火工艺引起的内应力分布;
- 镀膜均匀性检测:针对减反射镀膜玻璃的膜层均匀性评价;
- 外观缺陷与光学性能关联分析:对麻点、划伤、气泡等缺陷进行综合评价。
检测方法
光伏玻璃光学变形检验的经典方法是斑马法。其基本原理是将印有黑白相间条纹的斑马幕与水平方向呈规定角度放置,玻璃试样垂直置于观察者与斑马幕之间,观察者透过玻璃观察幕上条纹的影像。当玻璃存在光学变形时,条纹影像会发生明显的弯曲、错动或扭曲。检测时缓慢转动玻璃试样(或改变观察角度),直至条纹影像恰好开始发生明显变形,记录此时玻璃的转角,即为该玻璃的光学变形角。光学变形角越大,说明玻璃引起影像畸变的临界条件越苛刻,玻璃的光学质量越好。
除斑马法外,还可根据样品特点和客户需求采用其他辅助方法:平行光投影法利用点光源或平行光源将玻璃的折射不均匀性投射到屏幕上,形成明暗影图,直观显示变形区域的位置和分布;光栅扫描法通过移动玻璃与光栅的相对位置,逐点扫描评定变形分布的均匀性;激光干涉法利用干涉条纹的畸变程度定量分析玻璃表面和内部的微观不平度;影像测量法则借助相机采集透过玻璃的标准图案,通过图像分析算法对畸变量进行数字化评价。
检验过程中应控制环境条件,通常要求在暗室或低环境光干扰的条件下进行,采用规定的标准光源,实验室温度保持在23℃±2℃左右,避免振动和气流干扰。检测前样品应在实验室环境中放置一段时间以达到温度平衡,检测人员应经过培训并具备统一的观察判定标准,以减少人为因素带来的误差。
检测仪器
光伏玻璃光学变形检验需要依托专业的光学检测装备,常用的仪器设备包括:
- 斑马幕光学变形测试装置:由标准斑马幕、试样架、旋转机构、角度指示装置和照明系统组成;
- 平行光投影装置:包括点光源、平行光管和投影屏,用于影图观察;
- 激光平面干涉仪:用于检测玻璃表面平整度和微观波纹;
- 偏光应力仪及应力定量测试仪:用于分析玻璃内应力分布和双折射均匀性;
- 紫外-可见分光光度计:用于测定玻璃透光率;
- 积分球式雾度计:用于测定玻璃的雾度值;
- 影像测量仪与图像分析系统:用于畸变图案的数字化采集与定量分析;
- 激光平面度扫描仪与弯曲度测试平台:用于宏观几何形状测量;
- 标准光源箱与观察暗室:为目视检验提供统一、稳定的光学环境。
应用领域
光伏玻璃光学变形检验在光伏产业链和相关领域具有广泛的应用价值,主要应用场景包括:
- 玻璃生产企业的出厂质量控制与工艺优化,用于监控压延、退火、钢化等工序的稳定性;
- 光伏组件制造企业的来料检验,把控前板玻璃和背板玻璃的批次质量一致性;
- 双玻组件、轻质组件等新型产品开发过程中的光学性能验证;
- 光伏建筑一体化(BIPV)项目中玻璃幕墙、光伏瓦等产品的质量评定;
- 汽车光伏天窗等车规级应用场景的高标准光学质量验收;
- 贸易结算、质量仲裁及第三方质量验收活动;
- 科研院所、高校开展光伏玻璃材料研究与新产品性能评价;
- 电站建设与运维环节中,对玻璃质量存疑批次进行的复检与评价。
常见问题
问题一:光伏玻璃光学变形检验的检测周期是多久?
光伏玻璃光学变形检验的检测周期一般为7-15个工作日。具体周期会受到多种因素的影响,包括检测项目的数量、送检样品的数量和尺寸、所选检测方法的复杂程度,以及实验室当前的排单情况等。如果客户只进行光学变形角单项测定,周期通常较短;若同时开展透光率、雾度、应力均匀性等多项关联检测,周期会相应延长。对于时间紧迫的客户,可与实验室沟通加急服务,在条件允许的情况下可优先安排检测,缩短交付时间。建议客户在送检前提前与检测机构沟通确认具体周期。
问题二:光伏玻璃光学变形检验的检测价格是多少?
光伏玻璃光学变形检验的费用受多方面因素影响,没有一个固定的统一标准。主要影响因素包括:所选检测项目的种类与数量、采用的检测方法、送检样品的数量与规格、检测周期的紧迫程度(是否需要加急)以及是否需要附加数据分析服务等。项目越多、方法越复杂、样品量越大,检测投入的人力与设备资源越多,费用也会相应增加。如果您有具体的检测需求,欢迎联系我们的工程师详细沟通检测方案,我们将根据您的实际需求提供准确的报价信息。
问题三:光伏玻璃光学变形检验测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖光伏材料及玻璃制品的多个检测领域,能够按照相关国家标准和行业标准开展规范化的检验工作。同时,我们组建了由经验丰富的工程师和技术人员组成的专业团队,配备了斑马幕光学变形测试装置、分光光度计、干涉仪等高精度仪器设备,可以从样品接收、检测实施到报告审核的全流程保障检测结果的科学性、准确性和公正性,检测报告可用于产品质量评价、工艺改进、来料验收及贸易结算等多种用途。
问题四:什么是光伏玻璃光学变形?产生的原因有哪些?
光伏玻璃光学变形是指光线透过玻璃时,因玻璃厚度不均匀、表面存在波纹或条纹等缺陷,导致折射光线方向发生不规则改变,使透过的影像发生弯曲、扭曲的现象。其产生原因主要包括:压延成型过程中辊面精度不足或辊道磨损形成的周期性波纹和辊道印;玻璃液温度、黏度不均造成的厚度波动;退火过程中温度场分布不均引起的残余应力和光学不均匀;钢化处理时风栅冷却不均导致的表面变形;以及切割、搬运过程中产生的局部应力集中等。通过检验定位变形来源,可以为工艺改进提供方向。
问题五:光学变形超标会对光伏组件产生什么影响?
光学变形超标的光伏玻璃会使透过玻璃的太阳光在电池片表面形成不均匀的光强分布。局部光线过度集中会造成电池片局部温度升高,形成热斑效应,长期作用会加速封装材料老化,损伤电池片,降低组件的输出功率和使用寿命;同时,光学变形较大的玻璃在成像类应用场景(如光伏幕墙、光伏车顶)中还会造成视觉影像扭曲,影响美观和使用体验。因此,控制光伏玻璃的光学变形指标对保障组件发电性能和可靠性至关重要。
问题六:光伏玻璃光学变形检验对送检样品有哪些要求?
送检样品应能代表实际批次的质量水平,建议从同一批次产品中随机抽取。样品表面应清洁干燥,无油污、灰尘和胶带残留,边部应无崩边、裂纹等损伤,否则会影响观察判定结果。样品尺寸建议不小于300mm×300mm,数量一般不少于3片,如需开展完整的项目检测,可适当增加样品数量。送样时应随附产品名称、规格型号、厚度、生产单位、批次号等信息,并对检测面(花纹面或光面)加以标识,以便实验室按正确方向进行检验。
问题七:如果光学变形检验不合格,生产企业可以从哪些方面改进?
若检验结果显示光学变形超标,企业可从以下方面排查改进:一是检查压延辊的表面质量和磨损情况,必要时更换或修磨辊道,减小周期性波纹;二是稳定玻璃液的温度和黏度控制,减少厚度波动;三是优化退火窑温度曲线,改善温度场均匀性,降低残余应力引起的光学不均;四是检查钢化风栅的风嘴堵塞和风压均匀性,避免冷却不均导致变形;五是加强切割、搬运和包装环节的防护,减少机械应力造成的局部变形。同时建议企业建立常态化的出厂检验制度,与专业检测机构合作,持续监控产品质量的稳定性。