旗下实验室资质
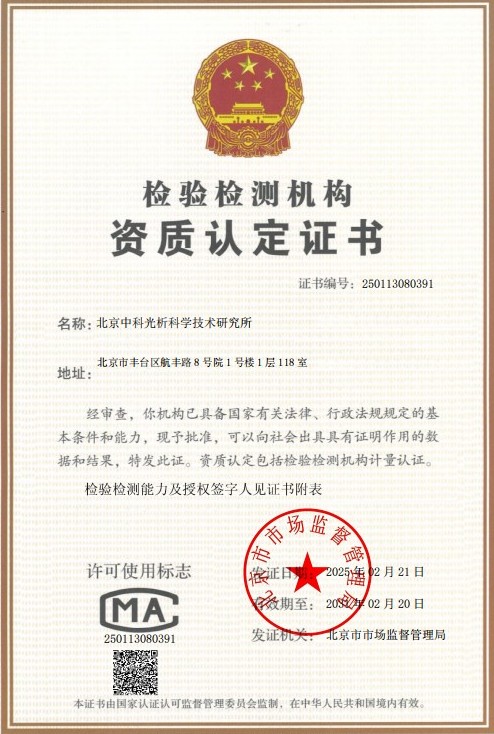 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
变形铝合金是指适宜通过轧制、挤压、锻造等塑性加工方式制成板材、带材、箔材、型材、管材、棒材、线材及锻件等制品的铝合金材料,涵盖1xxx、2xxx、3xxx、5xxx、6xxx、7xxx等多个系列,广泛应用于航空航天、汽车制造、轨道交通、建筑结构、电子电器等国民经济关键领域。铸锭(如半连续铸造扁锭、圆锭)是变形铝合金生产的起始坯料,其内部冶金质量直接决定了后续热加工性能以及最终产品的力学性能、疲劳性能与耐腐蚀性能。
显微疏松是铝合金铸锭在凝固过程中形成的一种典型微观孔洞缺陷,其成因主要包括两个方面:一是铝熔体中溶解的氢原子在凝固前沿因溶解度骤降而析出并聚集形成氢气泡(针孔);二是合金凝固收缩时枝晶间残余液相补缩受阻,形成枝晶间缩松。显微疏松在铸锭中多呈弥散分布的微米级孔洞,难以通过肉眼或低倍检查直接发现,但其存在会显著降低材料致密度,成为疲劳裂纹的萌生源,并可能在后续轧制、锻造过程中引发分层、起皮等缺陷。
显微疏松体积分数是指铸锭内部显微孔洞体积占试样总体积的百分比,是定量评价铸锭致密性与凝固质量的核心指标。变形铝合金铸锭显微疏松体积分数测试通过密度测量、定量金相图像分析或X射线三维成像等技术手段,对铸锭内部显微疏松的数量、尺寸及空间分布进行定量表征,为铸造工艺优化(如熔体除气、铸造温度、冷却强度、晶粒细化)提供数据支撑,也为产品质量验收和失效分析提供客观依据。相关测试可参照GB/T 3246.1《变形铝及铝合金制品显微组织检验方法》等标准的原理与操作规范开展。
检测样品
变形铝合金铸锭显微疏松体积分数测试的检测样品主要为各类变形铝合金半连续铸造(DC铸造)铸锭,具体包括:
- 1xxx系工业纯铝铸锭;
- 2xxx系Al-Cu系合金铸锭(如2024、2A12、2219等);
- 3xxx系Al-Mn系合金铸锭(如3003、3105等);
- 5xxx系Al-Mg系合金铸锭(如5052、5182、5083等);
- 6xxx系Al-Mg-Si系合金铸锭(如6061、6063、6A02等);
- 7xxx系Al-Zn-Mg-Cu系合金铸锭(如7075、7050、7A04等);
- 其他新型变形铝合金研发铸锭及科研对比试样。
取样时应充分考虑铸锭凝固的宏观偏析与区域差异,通常在铸锭的头部、中部、尾部以及横截面的边部、1/4厚度(半径)处、心部等代表性位置分别取样,以全面反映整根铸锭的显微疏松分布特征。用于密度法测试的试样一般加工成规则几何形状(如立方体或圆柱体),并保证表面光滑、无裂纹、无明显宏观孔洞;用于金相图像分析的试样需截取观察面并经镶嵌、粗磨、细磨、抛光处理;用于X射线断层扫描的试样尺寸应与设备探测视野相匹配。
检测项目
围绕变形铝合金铸锭显微疏松体积分数测试,可开展的检测项目主要包括:
- 显微疏松体积分数测定(核心项目);
- 显微疏松面积分数的统计与体积分数换算;
- 显微孔洞尺寸分布、平均等效直径及最大孔径分析;
- 显微疏松形貌观察与类型判别(针孔型、缩松型、混合型);
- 显微疏松级别评定;
- 铸锭实际密度与相对密度(致密度)测定;
- 显微疏松在铸锭横截面上的分布规律分析;
- 熔体氢含量等关联项目的辅助测试。
检测方法
变形铝合金铸锭显微疏松体积分数的测试方法主要包括密度法、定量金相图像分析法和X射线显微断层扫描法,各方法原理及特点如下:
1. 密度法(阿基米德法)
密度法基于阿基米德浮力原理,先在空气中称量试样干重,再利用排水法或精密密度天平测定试样在浸液中的浮力,计算试样的实际体积与实际密度;将实际密度与按合金成分计算的理论密度进行对比,即可换算显微疏松体积分数。该方法操作简便、结果直观,适合批量样品的孔隙率统计,但对试样表面开口孔洞的处理(表面封蜡或真空浸渍)要求较高,测试结果反映的是开口与闭口孔隙的总量。
2. 定量金相图像分析法
该方法将试样制备成金相试样后,在金相显微镜或体视显微镜下以规定放大倍率对多个视场进行观察拍照,利用专业图像分析软件对孔洞的灰度特征进行识别与二值化处理,统计各视场中显微疏松的面积分数;依据体视学原理,二维截面上孔洞的面积分数在统计意义上等于三维体积分数,从而获得显微疏松体积分数。该方法能够同时获得孔洞形貌、尺寸分布等信息,是判定疏松类型与级别的常用手段,但属于破坏性试验,且结果受制样质量(孔洞变形、剥落、腐蚀)和图像识别阈值设定的影响。
3. X射线显微断层扫描法(Micro-CT)
Micro-CT利用X射线穿透试样时不同结构对射线衰减存在差异的原理,对试样进行全方位扫描并重建三维立体图像,可在无损条件下直接分离并三维重构铸锭内部的显微疏松结构,精确计算体积分数、孔隙空间坐标分布、连通性及孔径分布等参数。该方法无需复杂制样、数据信息量大,尤其适用于科研分析与工艺对比,但设备视野与分辨率存在制约,对大尺寸铸锭需通过代表性小样进行测试。
实际测试中,可根据样品状态、测试目的及数据精度要求选择单一方法或多种方法联合验证,例如以密度法获得整体孔隙率,以金相法进行类型判定与级别评定,以Micro-CT进行三维分布表征,从而形成完整的显微疏松定量评价体系。
检测仪器
变形铝合金铸锭显微疏松体积分数测试所涉及的主要仪器设备包括:
- 分析天平及密度测定组件(万分之一克精度,配恒温浸液装置);
- 真空浸渍装置(用于开口孔隙的封堵与浸渗处理);
- 金相试样切割机、镶嵌机、预磨机、抛光机;
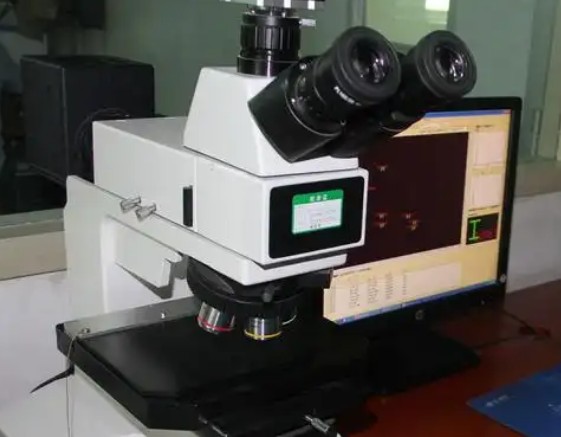
- 正置/倒置金相显微镜及体视显微镜(配备明场、暗场、偏光等观察模式);
- 专业定量图像分析系统(颗粒分析、面积统计、二值化处理软件);
- 工业Micro-CT/X射线显微断层扫描系统;
- 金相腐蚀通风柜及配套化学试剂;
- 超声波清洗机、干燥箱等辅助设备。
应用领域
变形铝合金铸锭显微疏松体积分数测试结果广泛应用于以下领域:
- 航空航天领域:航空板材、预拉伸厚板、大型整体结构件用铸锭的质量验收与入厂复验,保障构件疲劳寿命与损伤容限;
- 汽车与新能源汽车领域:车身板、电池壳体、防撞梁等用铝铸锭的致密性控制;
- 轨道交通领域:高速列车车体铝型材用大截面铸锭的内部质量评价;
- 船舶与海洋工程:耐蚀铝合金板材铸锭的质量把关;
- 建筑与结构工程:建筑型材、幕墙板材用铸锭的质量控制;
- 铝加工企业:熔铸车间除气净化效果评价、铸造工艺参数优化、新品试制验证及出厂检验;
- 科研院所与高校:凝固理论、氢致孔洞形成机理、晶粒细化与变质处理等课题研究;
- 第三方质量鉴定:产品质量仲裁、失效分析及技术争议判定等。
常见问题
问题一:变形铝合金铸锭显微疏松体积分数测试的检测周期是多久?
变形铝合金铸锭显微疏松体积分数测试的检测周期一般为7-15个工作日。具体周期受多种因素影响:一是检测项目的数量,若仅测试体积分数则周期较短,若同时开展密度、金相组织、氢含量等关联项目,周期会相应延长;二是样品数量与制样难度,金相法与断层扫描法均需切样、磨抛等前处理,样品越多、工序越复杂,耗时越长;三是测试方法的复杂程度,常规密度法出结果较快,而三维扫描及多视场图像统计分析耗时相对较长;四是是否需要加急服务,如客户有紧急需求,可在沟通后安排优先排产、加急处理,以缩短交付时间。
问题二:变形铝合金铸锭显微疏松体积分数测试的检测价格是多少?
变形铝合金铸锭显微疏松体积分数测试的价格受多重因素综合影响,无法一概而论。主要影响因素包括:所选择的测试方法(密度法、金相图像分析法与X射线断层扫描法的测试成本差异较大)、检测项目的内容与数量、送检样品的数量及制样复杂程度、取样位置与视场统计数量要求、报告用途以及对检测周期的要求(是否加急)等。不同客户的测试需求差异较大,建议在送检前与我们的技术支持人员充分沟通测试方案,我们将根据具体的检测项目、方法及样品情况提供准确的报价信息,欢迎来电来函咨询。
问题三:变形铝合金铸锭显微疏松体积分数测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力覆盖金属材料的物理性能、显微组织分析、无损检测等多个领域,变形铝合金铸锭显微疏松体积分数测试相关项目均在能力范围之内。同时,我们组建了由金属材料学、材料加工工程等专业背景人员构成的技术团队,配备高精度密度测量系统、定量金相图像分析系统及X射线三维成像设备,建立了完善的样品流转、数据校核与结果审核制度,能够保障测试过程规范、数据准确可靠,满足客户在质量验收、工艺研发及科研课题等方面的测试需求。
问题四:显微疏松与气孔、缩孔缺陷有什么区别?
气孔、缩孔与显微疏松均为铸锭凝固过程中形成的孔洞类缺陷,但形貌与成因有所不同。气孔多呈圆形或近似圆形,主要由溶解氢析出聚集形成,尺寸相对较大且分布较分散;缩孔多出现在最后凝固的热节部位,呈不规则管状或大孔洞形貌;而显微疏松是弥散分布于枝晶间的微米级孔洞群,兼具氢析出针孔与补缩不足缩松的双重特征,往往呈虫蚀状、枝晶间网络状形貌。显微疏松体积分数测试正是针对这类弥散微孔的定量评价,必要时可结合金相形貌观察对缺陷类型进行判别区分。
问题五:密度法和图像分析法测试结果出现差异怎么办?
两种方法的测试结果出现一定差异属于正常现象。密度法反映的是试样整体(包括表面开口孔与内部闭口孔)的孔隙总量,而金相图像分析法统计的是特定截面、特定视场范围内的二维孔洞面积分数,受取样代表性、视场数量、识别阈值设定等因素影响;当显微疏松分布不均匀或局部存在较大孔洞时,两者差异会更明显。实际测试中通常通过增加平行试样、扩大视场统计数量、优化图像二值化参数来减小偏差;对结果一致性要求高的场合,建议采用密度法与图像分析法联合测试,或辅以断层扫描三维验证,以多手段交叉确认提高结果的可靠性。
问题六:显微疏松体积分数偏高对后续加工和产品性能有什么影响?
显微疏松体积分数偏高意味着铸锭致密性下降,会带来一系列不利影响。在热加工环节,弥散孔洞虽可在轧制、挤压过程中部分压合,但过量的疏松可能导致分层、起皮、表面条状缺陷乃至产品报废;在性能方面,残余显微孔洞作为应力集中源,会降低材料的抗拉强度、延伸率、断裂韧性和疲劳寿命,同时加速腐蚀介质渗入,损害耐腐蚀性能。因此,铝加工企业通常将显微疏松体积分数作为铸锭熔铸质量的关键内控指标,通过强化熔体除气、优化铸造速度与冷却强度、合理使用晶粒细化剂等措施将其控制在允许范围内。
问题七:送检时对样品有哪些具体要求?
送检前建议关注以下样品要求:首先,样品应能代表整根铸锭或批次的质量状态,建议按头部、中部、尾部及横截面不同位置分别取样并做好标识,注明合金牌号、熔次号、铸造工艺等信息;其次,用于密度法测试的试样应加工成规则形状、表面平整光洁,无宏观裂纹与明显外部孔洞;用于金相分析的试样应标明观察面方向(如横向、纵向);用于断层扫描测试的试样尺寸需提前与实验室确认,以保证在设备视野与分辨率范围内获得有效数据;此外,样品在运输过程中应避免碰撞、挤压及腐蚀,防止引入新的缺陷影响测试结果的准确性。若对取样方案存在疑问,可在送检前与技术人员沟通,我们将协助制定科学合理的取样与测试方案。