旗下实验室资质
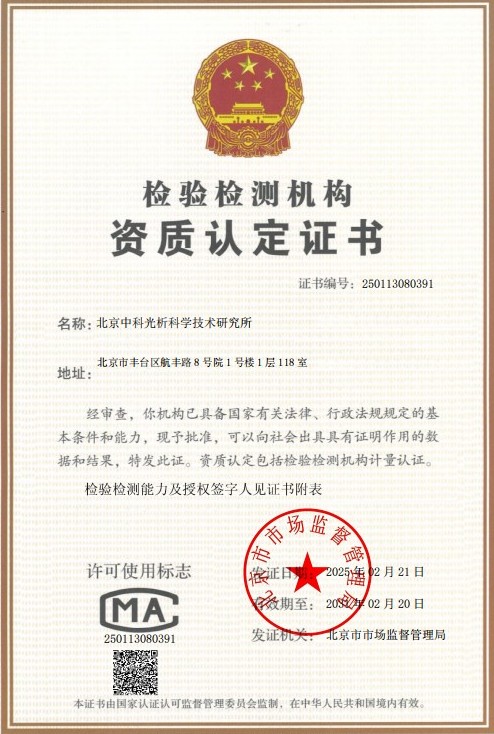 CMA计量认证证书
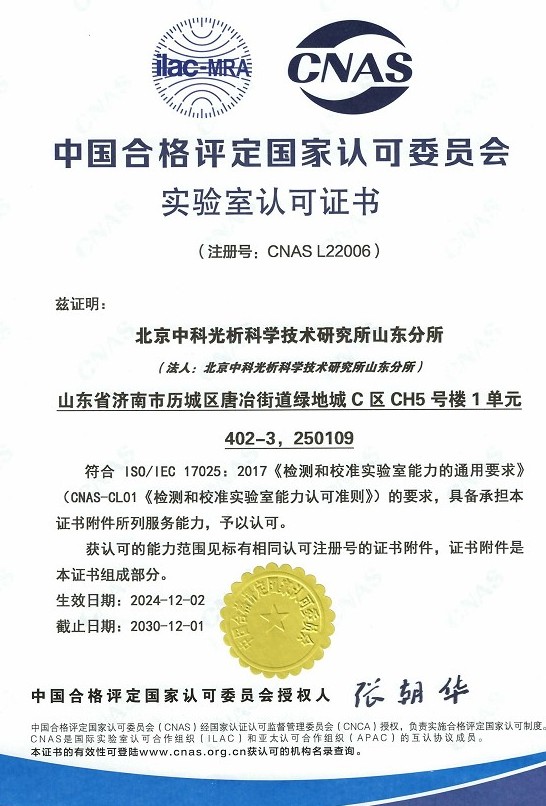 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
船用门框通孔平面度检测是船舶建造与维修过程中一项重要的几何量计量检测技术,主要针对船用门框安装通孔周边密封面及门框结合面的平面度误差进行测量与评定。船舶在海上航行时长期承受风浪冲击、船体振动以及温差变化带来的结构变形,如果门框通孔平面度超差,将直接导致舱门密封条压缩量不均匀,出现漏水、漏气、隔音降噪性能下降等问题,严重时甚至影响水密门、防火门的完整性,危及船舶航行安全。
平面度是指被测实际表面对其理想平面的变动量,是形位公差中的关键项目之一。船用门框通孔平面度检测以船级社规范、船体建造精度标准以及相关国家标准为依据,通过科学的测量手段获取被测表面上各测点的坐标数据,再按照最小条件原则、对角线法等评定方法计算平面度误差值,判断其是否满足设计图纸和建造技术条件的要求。随着船舶建造精度管理理念的普及,门框通孔平面度检测已成为船体分段制造、舾装安装等环节不可缺少的质量控制手段。
检测样品
船用门框通孔平面度检测所涉及的样品范围较广,主要包括以下几类:
- 钢质水密门门框及门框安装通孔周边结构面;
- 风雨密门、驾驶室移门等各类船用门门框通孔密封面;
- 防火门(A级、B级)门框及其安装开口结合面;
- 铝质、不锈钢材质船用门框通孔及围板平面;
- 舱室门、人孔盖座等具有密封要求的通孔结构件;
- 船体分段上门框开孔区域的结构面板、垫板及补强圈表面。
送检样品可以是完整门框部件、包含通孔的船体分段局部样板,也可以是在役船舶上需要现场检测的安装部位。对于不同材质、不同尺寸、不同精度等级的样品,检测前需要确认设计图纸标注的平面度公差要求,以便选择合适的测量方案和评定基准。
检测项目
围绕船用门框通孔平面度检测,通常开展的检测项目包括:
- 门框通孔周边密封面平面度误差测量;
- 门框与船体结构结合面的平面度评定;
- 通孔上下、左右对边结合面的共面性检测;
- 密封面局部波纹度与直线度辅助测量;
- 平面度误差评定(最小区域法、对角线法、三远点法);
- 与平面度相关的垂直度、位置度等几何要素联动检测;
- 安装状态下门框通孔平面度的现场复测与验收检测。
检测人员会根据委托方提供的图纸公差要求、船级社规范以及相关建造标准,逐项开展测量并记录平面度误差数据,为门框安装质量判定和后续修整提供量化依据。
检测方法
船用门框通孔平面度检测根据样品尺寸、现场条件和精度要求的不同,可选用以下几种典型方法:
1. 平尺塞尺法
将标准平尺以多点等高垫块支承在被测密封面上,用塞尺检查平尺与被测面之间的间隙,通过在不同方位布线测量,取最大间隙作为平面度误差的近似值。该方法操作简便,适合车间和现场快速检测,但精度受平尺等级和人工操作水平影响较大。
2. 水平仪测量法
利用框式水平仪或电子水平仪在被测表面上按网格布点逐段测量各段的倾斜角,通过数据累积换算获得各测点的相对高度差,再经数据处理求得平面度误差。该方法适用于较大尺寸门框通孔平面的测量,检测时需注意环境振动的干扰。
3. 打表测量法
将被测门框置于检测平台或三维可调支撑上,通过带指示表的测量架沿被测面按布点规律移动,读取各测点的指示值,经基面转换后评定平面度误差。该方法适合可拆卸的中、小尺寸门框部件的实验室检测。
4. 激光平面基准法
利用激光平面干涉仪或激光扫平仪建立高精度基准平面,配合光电接收装置测量被测表面上各点相对激光基准平面的偏离量,直接获得平面度误差分布。该方法精度高、效率快,特别适合大型通孔平面测量和船上现场检测。
5. 三坐标测量法
采用三坐标测量机对门框通孔周边平面进行采点测量,通过专业软件自动拟合评定平面度误差,并可同步获得相关几何要素之间的位置关系。该方法精度最高,适合高精度要求样品的检测与仲裁判定。
实际检测中,测量布点一般按米字线、网格线或对角线方式布置,测点数量依据被测面尺寸和精度要求确定,数据处理遵循最小条件原则,确保评定结果准确可靠。
检测仪器
船用门框通孔平面度检测常用的仪器设备包括:
- 三坐标测量机(CMM);
- 激光平面干涉仪、激光扫平仪;
- 电子水平仪、框式水平仪、合像水平仪;
- 铸铁检验平台、大理石平台;
- 刀口尺、检验平尺及等高垫块;
- 千分表、百分表及磁性表座;
- 塞尺、深度尺、游标卡尺等辅助量具;
- 激光跟踪仪(大型结构件现场测量)。
所有计量器具均需经过检定或校准合格并在有效期内使用,测量前还需对环境温度、振动条件进行确认,以保证测量数据的溯源性和可靠性。
应用领域
船用门框通孔平面度检测主要服务于以下领域:
- 船舶建造:船体分段制造、舾装件安装阶段的精度控制与验收;
- 船舶修理与改装:在役船舶门框密封失效原因分析及修复后复测;
- 海洋工程:钻井平台、海上风电运维船等海洋结构物舱门安装检测;
- 船用门窗制造:门框零部件出厂检验与型式试验;
- 军船与特种船舶:高气密、高水密要求舱室门框的精度检测;
- 质量监督与仲裁:验船师验收、质量纠纷处理时的技术数据支持。
常见问题
问题一:船用门框通孔平面度检测的检测周期是多久?
船用门框通孔平面度检测的检测周期一般为7-15个工作日。具体周期会受到多种因素影响,包括检测项目的数量与复杂程度、送检样品的数量与尺寸、所选测量方法的难易、是否需要前往现场检测以及是否申请加急处理等。如果委托方对时间要求较高,可以提前与检测机构沟通加急安排,实验室会根据实际排期尽量压缩检测周期,尽快完成检测并反馈结果。
问题二:船用门框通孔平面度检测的检测价格是多少?
船用门框通孔平面度检测的费用受多方面因素影响,主要包括检测项目的多少、所选用的检测方法(如平尺塞尺法、激光法或三坐标法)、送检样品的数量与尺寸大小、是否需要上门现场检测以及检测周期的要求等。由于每份委托的具体情况不同,检测费用需要结合实际检测方案进行核算。建议您通过电话或在线方式联系我们的技术顾问,说明检测需求后即可获得针对性的报价方案。
问题三:船用门框通孔平面度检测测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力覆盖几何量计量检测相关领域,能够依据相关标准规范开展船用门框通孔平面度检测业务。我们拥有专业的技术团队和完善的仪器设备,检测人员具备丰富的形位公差测量经验,可为客户提供科学、公正、准确的检测服务,检测数据可用于产品质量评价、工程验收等多种用途。
问题四:船用门框通孔平面度检测依据哪些标准?
船用门框通孔平面度检测通常依据形位公差检测相关国家标准、几何误差测量与评定方法标准、船体建造精度标准以及船级社对水密门、防火门安装质量的相关规范要求,同时结合设计图纸标注的公差等级进行判定。接受委托时,检测机构会与委托方共同确认适用的标准依据,并在检测过程中严格执行相应标准的测量方法与评定规则,确保检测结果的规范性和可比性。
问题五:平面度检测前需要对样品做什么准备?
检测前应确认样品的平面度公差要求,并提供相关设计图纸或技术条件;样品被测表面应清洁干净,去除油污、毛刺、飞边及附着物;焊接件应完成焊后处理,避免焊接残余应力在检测过程中引起附加变形;对于需要现场检测的项目,应提前确认检测部位的可接近性和作业安全条件。此外,样品宜在检测环境中放置一段时间以平衡温度,减小温度变化对测量结果的影响,提高数据的一致性。
问题六:现场检测和实验室检测有什么区别?
实验室检测是将样品送至实验室,在恒温、低振动的受控环境中利用检验平台、三坐标测量机等高精度设备进行测量,测量精度高,适合可拆卸的中、小尺寸门框部件。现场检测则是检测人员携带便携式仪器(如激光扫平仪、电子水平仪等)前往船厂、码头或在役船舶上直接测量,适合大型结构或已安装到位的门框通孔,可避免拆卸带来的损伤和额外成本。两种方式在测量不确定度和适用对象上有所差异,可根据实际检测需求灵活选择。
问题七:如果检测发现平面度超差应该怎么办?
如果检测结果显示平面度超出公差要求,首先应分析超差原因,常见原因包括焊接变形、机加工精度不足、运输或吊装过程中的碰撞变形以及安装应力释放等。针对不同原因可采取相应措施,如对焊接变形进行火工矫正或机械矫正、对超差表面进行修磨或二次机加工、调整安装工艺和螺栓紧固顺序等。修整完成后应重新进行平面度复测,确认其满足设计要求后方可进入下道工序或交付使用,必要时可申请检测机构对整改结果进行验证。