旗下实验室资质
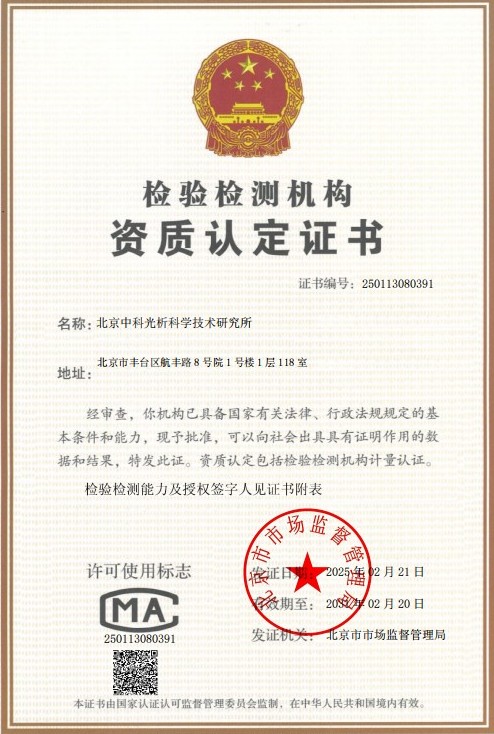 CMA计量认证证书
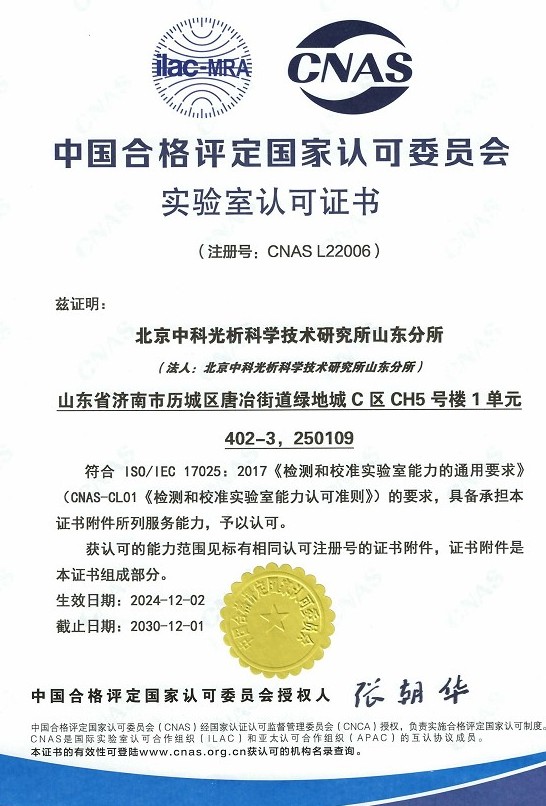 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
钢管测厚仪是用于测量钢管壁厚的专业计量器具,其中以超声测厚仪应用最为普遍。其工作原理基于超声波脉冲回波法:仪器通过探头向钢管壁发射高频超声波脉冲,声波在钢材中传播遇到内壁界面时发生反射,仪器精确测量超声波往返传播的时间,并结合被测材料的声速参数,自动计算并显示出钢管的壁厚值。该技术属于非破坏性测量手段,无需切割或破坏钢管即可获得准确的厚度数据,测量速度快、操作简便,已成为石油、化工、电力、锅炉、造船等行业壁厚检测的主流手段。
测厚仪在使用过程中,探头晶片会因频繁耦合与摩擦而逐渐磨损,电子元器件的性能会随时间和环境因素发生漂移,温度湿度变化、搬运震动、电池电压波动等因素也可能引起示值偏差。若仪器长期未经校准仍继续使用,测量结果可能明显偏离真实壁厚,直接影响对钢管剩余壁厚、腐蚀减薄速率和安全裕度的判定,给压力管道、锅炉受压元件等关键设备的运行安全埋下隐患。因此,依据国家计量技术规范对钢管测厚仪开展周期性校准,是保证测量数据准确可靠、支撑产品质量控制和在役设备安全评定的基础性技术工作。
钢管测厚仪校准主要依据JJG 403《超声测厚仪检定规程》及相关计量技术规范实施,通过对外观、示值误差、重复性等关键计量特性进行系统评价,判定仪器计量性能是否满足要求,并给出校准结果与测量不确定度。校准数据构成仪器量值溯源链的重要环节,也是企业接受质量体系审核、客户审核和监管部门检查时的必备技术资料。
检测样品
钢管测厚仪校准的送检对象通常为测厚仪主机及配套探头组成的完整测量系统,校准时主机与探头应成套送检,以保证校准状态与实际使用状态一致。常见的送检样品类型包括:
- 常规数字式超声测厚仪,测量范围一般覆盖1毫米至200毫米的钢材厚度;
- 高温型超声测厚仪,配备耐高温探头,用于在役高温管道壁厚监测;
- 涂层穿透型测厚仪,可穿过防腐涂层直接测量基体金属壁厚;
- 磁性、涡流式覆层测厚仪,用于测量钢管表面防腐层、镀层厚度;
- 各类频率、规格的测厚探头,包括双晶直探头、单晶探头和聚焦探头;
- 便携式和固定式测厚系统,以及在线壁厚监测装置。
送检前建议对仪器进行基本功能自查,确认开机正常、显示清晰、探头连线完好,并清理探头表面油污与耦合剂残留。若仪器存在明显故障,应先修复再行校准,避免无效送检。
检测项目
钢管测厚仪校准围绕仪器的主要计量特性展开,典型校准项目包括:
- 外观及结构性检查:检查仪器外壳、显示屏、按键、探头及连线有无影响正常使用的损伤;
- 工作正常性检查:验证开机自检、声速设定、单位转换、增益调节、报警设定等功能是否正常;
- 示值误差校准:在测量范围内多个厚度点上进行测量,评定仪器显示值与标准厚度块实际值之差;
- 重复性评定:在同一厚度点上连续多次测量,考察仪器示值的分散程度;
- 示值稳定性考察:观察仪器在一段时间内示值的漂移情况;
- 声速设定范围及声速准确性检查:确认仪器声速调节功能覆盖常用材料声速范围;
- 分辨力检查:核实仪器显示末位变化所代表的厚度增量;
- 探头性能检查:评估探头磨损状况、延迟线状态及与主机的匹配性能。
针对特殊用途的仪器,如高温测厚或涂层穿透测量,还可根据客户使用需求增加针对性项目,使校准结果更贴近实际工况。
检测方法
钢管测厚仪校准在恒温实验室内进行,环境条件一般控制在温度20摄氏度左右、相对湿度适中且无明显震动、腐蚀性气体和强电磁干扰的场所。校准前,仪器及标准器需在实验室内充分恒温,以消除温度差异对声速和示值的影响。校准所用的耦合剂应均匀涂抹,探头施加压力保持一致,避免因耦合状态不同引入附加误差。
示值误差校准是整个校准过程的核心环节。实验室选用一套经上级计量标准量值溯源的标准厚度块,其材质通常与被测钢管声速特性一致,厚度值均匀覆盖仪器测量范围,包含接近下限、中间值和接近上限的典型测量点。校准时,将探头依次耦合在各标准厚度块上,每个厚度点重复测量多次并记录读数,通过比较仪器示值平均值与标准块实际厚度值,计算各点示值误差,绘制误差分布并判断其是否在最大允许误差范围内。
重复性评定通常选取量程内具有代表性的厚度点,在相同条件下连续测量不少于规定次数,以读数的极差或标准偏差表征仪器示值的重复性水平。稳定性考察则通过间隔一定时间的两组测量结果对比完成。对于多点校准数据,实验室还进行温度修正、声速修正和测量不确定度评定,不确定度来源包括标准块厚度的不确定度、材料声速偏差、探头耦合重复性、读数分辨力及环境温度波动等,最终形成完整、可溯源的校准数据链。
检测仪器
为保证校准结果的准确性与溯源性,实验室配备了完备的计量标准装置和辅助设备,主要包括:
- 标准厚度块组:由优质钢材制成,厚度值经高准确度长度计量标准定值,覆盖不同量程段,并附有声速实测参数;
- 阶梯试块与对比试块:用于检查仪器线性度和多点示值一致性;
- 高精度长度测量设备:如激光干涉测量装置、测长仪和千分尺,用于标准厚度块的周期再定值;
- 声速测量装置:用于测定标准块材质的实际声速,支撑声速修正;
- 温度、湿度监测仪表:实时记录实验室环境条件;
- 探头性能测试装置:用于评估探头灵敏度、盲区与延迟特性。
上述标准器均建立了完善的溯源体系,定期送至国家计量院或上级计量技术机构复校,确保量值准确一致,从而为每一份校准结果的可靠性提供坚实支撑。
应用领域
经过规范校准的钢管测厚仪在众多工业领域发挥着重要作用:
- 石油天然气行业:长输管道、集输管线壁厚检测与腐蚀评价,剩余寿命评估;
- 电力与锅炉行业:锅炉水冷壁管、过热器管、再热器管的壁厚普查与减薄监测;
- 化工与压力容器行业:换热器管束、反应器接管及压力管道的定期检验;
- 钢结构与建筑行业:结构用钢管、脚手架杆件的来料验收与质量抽检;
- 造船与海工行业:船体管系、压载管路的壁厚测量;
- 冶金与制管行业:无缝管、焊管生产过程的在线与离线壁厚控制;
- 第三方检测与设备监理:作为监理和质量评价的量值基础。
无论是制造环节的质量把关,还是在役设备的定期检验,经过校准的测厚仪都是判定钢管壁厚是否满足标准要求的可信依据,为安全生产和质量管理提供数据保障。
常见问题
问题一:钢管测厚仪校准的检测周期是多久?
钢管测厚仪校准的检测周期一般为7-15个工作日。具体时长受多方面因素影响:送检仪器的数量、需校准的厚度点数目和项目多少会直接影响工作量;若校准过程中发现示值偏差较大需要反复调试确认,所需时间会相应延长;如遇送检高峰期,排队等待也会占一定周期。对于生产任务紧张、仪器急需投入使用的情况,可与实验室沟通安排加急处理,缩短交付时间。
问题二:钢管测厚仪校准的检测价格是多少?
钢管测厚仪校准的费用受多种因素综合影响,通常与所选择的校准项目数量、测量点的覆盖范围、送检仪器的型号与数量、是否需要特殊工况校准(如高温探头、涂层穿透功能)以及客户对交付时间的要求等有关。不同仪器的技术复杂程度不同,校准方案也会有所差异,因此费用需要结合实际需求具体核算。欢迎联系我们的技术顾问说明仪器型号和校准需求,我们将提供针对性的方案与报价服务。
问题三:钢管测厚仪校准测试需要什么资质?
我们旗下拥有CMA和CNAS资质,能力范围覆盖测厚仪类计量器具的校准与检测项目。实验室建立了完善的质量管理体系,配备了经溯源的标准厚度块组和长度计量标准,技术团队由经验丰富的计量工程师组成,能够按照国家计量检定规程和校准规范开展规范化作业,确保校准数据科学、准确、可溯源,满足各行业客户的审核与验收要求。
问题四:钢管测厚仪多久需要校准一次?
一般建议校准周期不超过一年。对于使用频率高、工况恶劣(如高温、腐蚀环境)或对测量准确度要求严格的场合,可适当缩短至半年甚至一个季度。此外,若仪器经过维修、更换探头、遭受跌落撞击,或在测量中发现数据异常,应及时重新校准,确认计量性能恢复后再投入使用。
问题五:校准和检定有什么区别?
检定属于法制计量管理范畴,依据检定规程对仪器进行全面评定并给出合格与否的结论;校准则是对仪器示值与标准值之间的关系进行测定,出具带有误差数据和不确定度的校准证书,由使用者根据测量需求判定仪器是否满足预期用途。对于有合格结论要求的场合可申请检定,而在大多数工业检测和质量控制场景中,校准证书所提供的详细数据更能支撑测量结果的溯源性评价。
问题六:探头磨损会影响校准结果吗?
会。探头是测厚系统的关键部件,其磨损、晶片老化或延迟线损伤都会造成声程改变和示值偏差,表现为测量值整体偏移或数据不稳定。校准时若发现误差主要来源于探头,应及时更换探头并对整套系统重新校准。日常使用中应保持探头表面清洁、避免在粗糙表面拖拽,并按说明书要求定期检查探头前端磨损状况,以延长使用寿命并保持测量准确度。
问题七:现场校准与实验室校准如何选择?
实验室校准在恒温恒湿的受控环境下进行,条件稳定、标准器齐全,数据准确度更有保障,是首选方式。对于数量较多、拆装不便或生产连续性要求高的仪器,可与实验室协商安排现场校准服务,技术人员携带经溯源的便携标准装置到厂作业。现场校准需注意环境温度、振动和电磁干扰的控制,客户应提前准备稳定的操作台面和清洁的检测空间,以保证校准质量。