旗下实验室资质
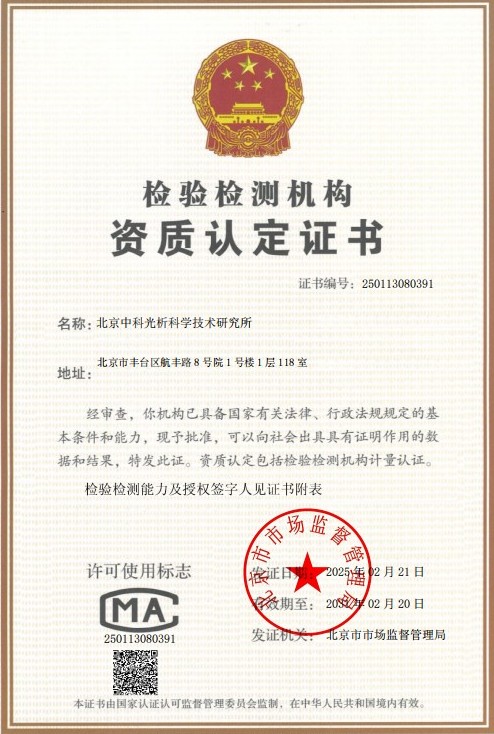 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
铸钢件是装备制造领域广泛应用的重要基础部件,在冶炼、浇注、凝固等生产环节中,钢液中的脱氧产物、耐火材料侵蚀物以及外来杂质若未能有效去除,便会在铸件内部形成非金属夹杂物。常见的夹杂物类型包括氧化物、硫化物、硅酸盐及氮化物等,它们的存在会破坏金属基体的连续性,成为应力集中源,显著降低铸钢件的强度、塑性、韧性以及疲劳寿命,严重时甚至引发构件早期失效,带来重大安全隐患。
相控阵超声检测(Phased Array Ultrasonic Testing,简称PAUT)是一种先进的无损检测技术。它通过电子系统按预设的时间延迟法则依次激励探头阵列中的多个压电晶片,使各阵元发出的超声波相互叠加,形成方向、角度和焦点深度均可控的声束,实现声束的偏转、扇形扫动和动态聚焦。与常规单晶超声检测相比,相控阵技术在铸钢件夹杂物检测中具有明显优势:
- 声束角度连续可变,一次扫查即可覆盖较大检测区域,检测效率高;
- 可对重点关注区域实现动态聚焦,提高粗晶铸钢材料中细小夹杂物的检出能力;
- 具备S扫、B扫、C扫等多种成像模式,缺陷显示直观,便于定位、定量与定性分析;
- 数据可全程记录与追溯,便于缺陷复查、结果比对及产品质量档案管理。
借助相控阵超声检测技术,可以对铸钢件内部的点状、条状及密集分布夹杂物进行有效识别与评价,并结合相应验收标准对铸件质量进行分级判定,为产品设计、铸造工艺改进及在役安全评估提供可靠的数据支撑。
检测样品
本项检测服务适用于各类铸钢件原材料、毛坯及成品件,主要涵盖以下范围:
- 材质类别:碳素铸钢、低合金铸钢、高锰钢、铬钼合金铸钢、马氏体不锈钢及奥氏体不锈钢铸件等;
- 典型部件:轧钢机机架、轧辊、曲轴、缸体、阀体阀盖、泵壳、水轮机叶片、转轮体、风电轮毂及底座、船用舵杆、桥梁支座、矿山机械耐磨件等;
- 工件形态:板状、轴类、筒形、盘形及各类复杂结构件,检测面可为平面或规则曲面,曲面工件可配合专用楔块与扫查装置实施检测。
送检样品一般要求检测面清洁,无氧化皮、油漆、油污及其他影响声耦合的覆盖物,表面粗糙度应满足超声耦合要求。对于体积庞大或运输不便的铸件,可协商安排技术人员赴现场开展检测。
检测项目
围绕铸钢件夹杂物的检出与质量评价,可开展的检测项目包括:
- 内部非金属夹杂物(氧化物、硫化物、硅酸盐等)的检出、定位与定量评价;
- 点状夹杂物、条状夹杂物、密集性夹杂物的分布特征分析;
- 夹杂物当量尺寸、埋藏深度及投影位置测定;
- 结合产品验收技术条件进行质量等级评定;
- 铸件其他内部缺陷检测:缩孔、缩松、气孔、裂纹、冷隔、夹砂等;
- 缺陷复检、扩大检测以及役前、在役阶段的状态监测。
检测方法
铸钢件夹杂物相控阵超声检测通常按照以下流程实施:
- 检测准备:了解铸件材质、热处理状态、壁厚结构及验收要求,确定检测面、扫查方向与覆盖方案;
- 仪器校准:利用标准试块对相控阵系统进行阵元延迟、角度增益(ACG)及时间校正(TCG)校准,确保各角度声束灵敏度一致;
- 灵敏度设定:采用对比试块或铸件本体上的平底孔、横孔等人工反射体设定基准灵敏度,并进行表面耦合补偿修正;
- 扫查实施:选用适当频率(常用1~5MHz)的线阵探头配合楔块,对铸件规定部位实施全覆盖扫查,必要时采用低频或双晶探头应对粗晶材料;
- 数据分析:结合S扇扫、B扫及C扫图像对回波信号进行综合分析,识别夹杂物回波特征,测定其位置、当量尺寸及分布状态;
- 结果评定:依据相应产品标准或技术协议对缺陷进行分级,判定铸件合格性并出具检测报告。
检测可参照的标准包括GB/T 7233系列铸钢件超声检测标准、ASTM A609/A609M、ISO 4992以及NB/T 47013系列中相控阵超声检测的相关规定,具体检测依据由委托双方根据产品用途与验收要求协商确定。
检测仪器
检测过程中配备的主要仪器与辅助装置包括:
- 多通道相控阵超声探伤仪,支持32/64/128阵元激励,具备全序列数据记录与多种成像功能;
- 相控阵探头:不同频率、不同阵元数的线阵、双晶线阵及矩阵探头,适配不同壁厚与表面状况的铸件;
- 各种角度的楔块与延时块,满足平面及曲面工件的声耦合要求;
- 手动扫查装置、扫查架与编码器,实现缺陷精确定位与检测数据复现;
- 用于系统校准与灵敏度设定的标准试块、对比试块及平底孔试块;
- 数据分析与评价软件,支持图像重构、缺陷量化及报告自动生成。
所有仪器设备均定期进行期间核查与计量溯源,从硬件层面保障检测数据的准确性与可靠性。
应用领域
铸钢件夹杂物相控阵超声检测服务广泛应用于以下行业与场景:
- 电力装备:水轮机、汽轮机大型铸件以及风电轮毂、主轴、齿轮箱体等关键部件的出厂检验;
- 冶金机械:轧机机架、轧辊、大型轴承座等重型铸件的过程质量控制与终检;
- 船舶海工:舵杆、锚链附件、艉轴管等船用铸钢件的内部质量评价;
- 石油化工:阀门阀体、泵壳、法兰等承压铸件的缺陷检测;
- 轨道交通与工程机械:车钩、摇枕、侧架等部件的内部缺陷筛查;
- 科研教学:铸造工艺研究、新材料开发及失效分析中的内部缺陷表征。
常见问题
问题一:铸钢件夹杂物相控阵超声检测的检测周期是多久?
一般为7-15个工作日。具体交付周期受多种因素影响,包括检测项目数量的多少、样品数量与工件尺寸大小、检测方法的复杂程度以及是否需要加急处理等。常规单件或小批量样品的夹杂物检测通常可在较短时间内完成;若涉及大批量样品、多部位全覆盖检测,或需要对疑难信号进行深度数据分析与复检,周期会相应延长。如客户有紧急交付需求,可提前与实验室沟通,协商安排加急服务,以缩短检测周期。
问题二:铸钢件夹杂物相控阵超声检测的检测价格是多少?
检测费用需根据具体委托需求确定,无法一概而论。影响价格的主要因素包括:检测项目的数量与覆盖范围、所选用的检测方法与执行标准、样品数量与工件尺寸、检测部位的多少、对检测周期的要求(是否加急)以及是否需要安排人员赴现场检测等。不同委托任务对应的检测工作量差异较大,建议您在送检前与我们的技术支持人员充分沟通检测需求,我们将结合实际情况为您提供合理的方案与报价。
问题三:铸钢件夹杂物相控阵超声检测测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖多种无损检测方法及相关产品标准,能够为铸钢件夹杂物相控阵超声检测提供规范的技术服务。同时,我们组建了由持证无损检测人员组成的专业团队,检测人员具备相控阵超声检测相应资格等级,并配备高性能相控阵仪器、全套校准试块及配套辅助装置,建立了完善的质量管理体系,可确保检测过程规范、数据准确、结果可靠,满足客户在产品质量控制、供应链验收、招投标及科研验证等不同场景下的需求。
问题四:铸钢件中的夹杂物与缩孔、气孔等其他缺陷在相控阵图像上如何区分?
夹杂物通常呈现为幅度低至中等、形态相对弥散或成群分布的回波信号,点状夹杂回波窄小,密集夹杂在C扫图像上呈散点状分布;缩孔多位于铸件厚大截面的最后凝固区域,回波幅度较高且形态不规则,常呈树枝状或管状特征;气孔回波单一、边界清晰、当量较小且分布随机。实际检测中需要结合回波动态波形、缺陷空间位置、铸造工艺特点等信息综合判别,必要时辅以其他检测手段或解剖验证加以复核确认。
问题五:铸钢件晶粒粗大会影响相控阵超声检测效果吗?
会有一定影响。铸钢件凝固组织粗大,晶界处的声散射会产生草状回波噪声,降低信噪比,给小尺寸夹杂物的识别带来困难。针对这一问题,检测中通常采取多项应对措施:适当降低探头频率(如选用1~2.5MHz)、利用聚焦声束提高缺陷区域的能量密度、优化时间校正增益补偿、结合铸件热处理状态选择合适的检测时机等。对于晶粒特别粗大的厚大铸件,还可在正火细化组织后进行复检,或采用双晶相控阵探头抑制近场干扰,以保障检测结果的可靠性。
问题六:送检前需要做哪些准备工作?
建议做好以下准备:首先,提供铸件的材质牌号、热处理状态、外形尺寸及结构图纸,明确检测部位与所依据的验收标准;其次,清理检测面,去除氧化皮、油漆、油污及飞边毛刺,使表面状态满足超声耦合要求;第三,对体积庞大或运输不便的铸件,可提前沟通安排现场检测事宜;此外,如对检测工艺、对比试块或评定基准有特殊要求,也应在委托时一并说明,以便实验室制定针对性的检测方案,确保检测顺利实施。
问题七:检测完成后可以获得哪些结果信息?
检测完成后,客户可获得完整的检测服务文件,内容通常包括:委托信息、样品描述、检测依据标准、仪器与探头参数、检测工艺条件、扫查部位示意、检出夹杂物的位置、当量尺寸、数量及分布统计,以及依据验收标准作出的质量等级评定结论等。相控阵检测的原始数据(S扫、B扫、C扫图像及A扫波形)也可根据需要一并交付,便于客户进行缺陷复查、建立质量档案,以及为后续的在役监测比对提供数据基础。