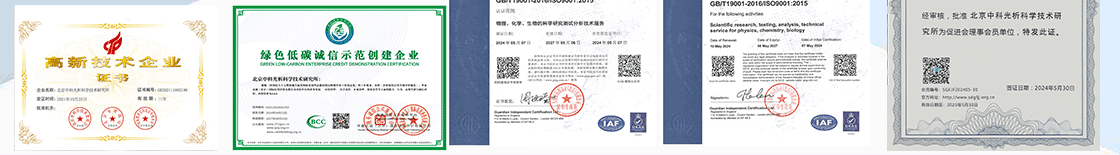
旗下实验室资质
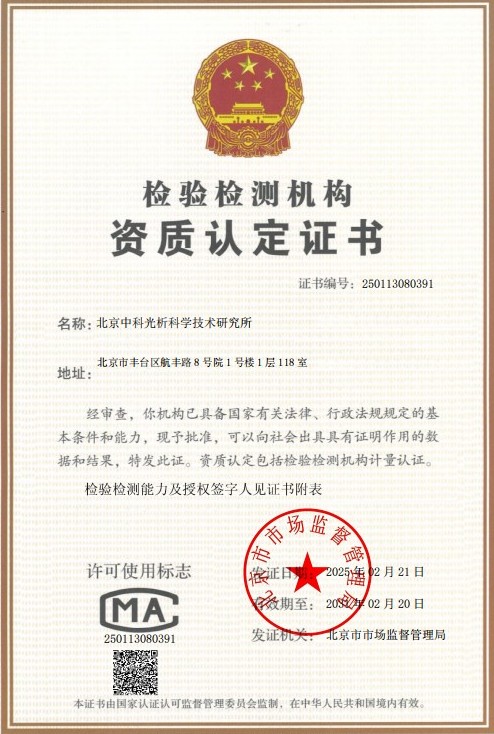 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
船用门框通孔宽度测定是船舶舾装质量检验与船用门窗产品检测中一项基础而关键的尺寸检测项目。所谓通孔宽度,是指门框内侧净空之间的水平距离,即门扇开启后可供人员、担架、设备与物资通过的有效净宽度。该尺寸直接关系到船舶逃生通道的合规性、门扇与门框的配合精度、密封结构的水密与风雨密性能,以及整体舾装安装质量,因此在船舶设计、建造、检验和验收各环节均受到高度重视。
从安全角度看,国际海上人命安全公约对船舶逃生路线上门的净开口宽度提出了明确的最低要求,通孔宽度不足将直接影响人员在紧急情况下的疏散效率,甚至影响船舶相关检验与审核的通过。从功能角度看,船用门框长期承受船舶振动、船体变形、海浪冲击与温湿度交变作用,若通孔宽度偏差过大,门扇关闭后密封胶条压缩量不足或过量,会引发渗漏、透烟、启闭卡阻等一系列问题,削弱防火分隔与水密分隔的完整性。
船用门框通孔宽度测定通常依据船舶设计图纸标注的公差要求、相关船级社规范以及国家或行业技术标准执行,通过对门框净宽进行多点测量、数据处理与公差比对,给出客观、可追溯的检测结果,为产品出厂检验、安装验收和质量问题分析提供数据支撑。
检测样品
船用门框通孔宽度测定的样品范围涵盖船舶各部位使用的各类门框及门框部件,主要包括:
- 钢质水密门与风雨密门门框,用于主船体舱壁、上层建筑外部开口等部位;
- 防火门门框,包括A级、B级、F级防火分隔用的铰链门与滑动门门框;
- 舱室门、驾驶室门、平衡门等居住与工作处所门门框;
- 气密门、冷藏门、隔音门等特种用途门门框;
- 用于产品定型试验与型式认可的门框总成试件、样板及型材样段;
- 新造船或修理船现场已安装完成的门框实体。
送检样品一般应保持与实际装船状态一致的结构形式与加工精度,表面清洁、无严重变形与机械损伤。对于现场检测项目,检测人员可直接登船或在生产车间对已装配门框进行实测。样品数量通常根据检测目的确定,产品检验可按批次抽样,型式试验一般要求一至三樘具有代表性的完整门框总成。
检测项目
围绕船用门框通孔宽度测定,可开展的检测项目主要包括以下内容:
- 门框通孔净宽度:测量门框内侧净空之间的水平距离,判定是否满足图纸公差与规范限值;
- 门框通孔净高度:与宽度配套测量,评估通孔整体尺寸偏差;
- 通孔对角线尺寸差:通过测量两对角线长度差评估门框的矩形度与扭曲变形;
- 门框止口与密封面尺寸:包括止口深度、宽度及密封条安装槽尺寸,影响密封压缩量;
- 门框平面度与直线度:评估门框安装面及立柱的翘曲、弯曲程度;
- 安装垂直度与水平度:检测门框安装后相对于船体基线与肋位的姿态偏差;
- 门扇与门框配合间隙:结合通孔尺寸分析四周间隙均匀性;
- 尺寸偏差数据统计分析:多点测量结果的最大值、最小值、平均值及极差处理。
上述项目可根据委托方需求单独或组合开展,检测结论一般以实测值、公差要求与判定结果的形式呈现,便于直接用于质量评定与验收存档。
检测方法
船用门框通孔宽度测定以直接测量法为主,辅以光学测量手段,典型流程如下:
第一步,检测准备。检测人员核对门框型号、安装位置与设计图纸,确认公差要求、测量基准与验收判据,检查量具是否在有效校准期内。
第二步,测点布置。通孔宽度一般在门框高度方向的上、中、下三个截面分别测量,必要时沿宽度方向增加左、中、右补充测点,以反映门框立柱的局部弯曲与变形影响。
第三步,实施测量。采用钢卷尺、钢直尺或游标卡尺进行接触式测量时,应保持量具与测量面垂直贴合,避免倾斜读数;对尺寸较大或位置较高的门框,可采用激光测距仪进行非接触测量;对精度要求高或需要三维分析的样品,可使用激光跟踪仪等设备获取空间坐标数据。
第四步,数据处理。记录各测点实测值,计算平均值与极差,将对角线测量结果进行比对,评估矩形度偏差;必要时进行重复测量以降低偶然误差,并考虑环境温度变化对钢结构尺寸的影响。
第五步,结果判定。将实测数据与图纸公差、相应船级社规范及产品技术条件进行比对,给出合格、不合格或建议整改的结论,并对超差部位进行标注与说明。
整个检测过程遵循可追溯原则,测量原始记录、量具校准信息与检测环境条件均纳入存档,确保结果客观、准确、可复核。
检测仪器
船用门框通孔宽度测定常用的检测仪器与量具包括:
- 钢卷尺与钢直尺:适用于通孔宽度和高度的常规测量,操作简便、覆盖范围大;
- 游标卡尺与深度尺:用于止口尺寸、密封槽深度及小型门框构件的精密测量;
- 激光测距仪:适用于大型通孔、高位门框的非接触快速测量;
- 激光跟踪仪与全站仪:用于高精度空间尺寸测量与三维偏差分析;
- 水平尺、激光水平仪与铅垂装置:用于门框安装水平度和垂直度的测定;
- 塞尺:用于门扇与门框配合间隙的辅助检测;
- 张紧钢丝线与专用检具:用于大尺寸门框直线度与扭曲度的现场检查;
- 温湿度计:用于记录检测环境条件,评估环境对测量结果的影响。
所有计量器具均应定期送至法定计量检定机构校准,并在有效期内使用,测量前进行零位与示值核查,保证数据准确可靠。
应用领域
船用门框通孔宽度测定的结果广泛应用于船舶工业的多个领域:
- 船舶建造与修理:作为舾装阶段与交船验收的质量控制项目,保障门框安装精度;
- 船用门窗制造企业:用于产品出厂检验、批次抽检与工艺改进;
- 船级社检验与产品认可:为船用门产品型式认可、工厂认可提供尺寸符合性证据;
- 海洋工程平台:用于生活楼、设备舱室等处所门框的尺寸核查;
- 船舶设计院所:用于图纸公差合理性验证与设计反馈;
- 质量监督与第三方验收:作为公正检测数据用于质量争议处理;
- 军船、渔船、游艇及特种船舶:满足相应规范对门窗净空尺寸的要求。
随着船舶大型化、智能化建造的推进,对门框等舾装件的精度控制要求日益提高,通孔宽度测定作为基础尺寸检测项目,其应用场景仍在不断扩展。
常见问题
问题一:船用门框通孔宽度测定的检测周期是多久?
船用门框通孔宽度测定的检测周期一般为7-15个工作日。具体周期受多方面因素影响:检测项目数量越多、涉及样品数量越大,所需时间相应延长;若需结合矩形度、垂直度等多项尺寸联合测定,或采用激光跟踪仪等设备进行三维测量,数据处理耗时也会增加;检测方法的复杂程度、委托方对报告内容的具体要求以及是否需要加急服务等,都会对交付时间产生影响。对于工期紧张的建造节点,可与检测机构提前沟通,合理安排送检计划或申请加急处理。
问题二:船用门框通孔宽度测定的检测价格是多少?
检测价格受多种因素综合影响,通常无法一概而论。主要影响因素包括:检测项目的数量与组合方式、所选用的检测方法与仪器精度等级、样品的类型与数量、检测周期要求(常规或加急)、是否需要现场登船检测以及报告的具体用途等。一般而言,单项尺寸测量与多项联合测定的费用会有明显差异,批量样品委托相比单个样品也更为经济。建议在委托前向检测机构说明具体需求,由专业人员根据实际情况评估后提供准确报价。
问题三:船用门框通孔宽度测定测试需要什么资质?
我们旗下拥有CMA和CNAS资质,具备开展船用门框通孔宽度测定及相关尺寸检测的能力。能力范围覆盖船用门窗及舾装件的多项尺寸与形位公差检测项目,并配备经过定期校准的专业测量仪器设备。检测团队由经验丰富的专业人员组成,熟悉船舶行业相关规范与技术标准,能够依据客户要求与相应标准开展检测工作,保证检测过程的规范性与检测数据的准确性和可追溯性。
问题四:船用门框通孔宽度测定主要依据哪些标准?
测定工作通常依据多类技术文件综合开展:一是船舶设计图纸与技术条件中标注的公差要求,这是判定的直接依据;二是国际公约与船级社规范中关于逃生通道净开口宽度及门窗安装的要求;三是相关的国家标准、船舶行业标准以及船用门窗产品技术条件。检测时优先满足图纸与规范要求,并结合产品所属类别选择适用的检测细则,确保判定依据完整、明确。
问题五:为什么通孔宽度要在多个位置测量而不是只测一处?
船用门框在下料、焊接、运输与安装过程中可能产生立柱弯曲、扭曲或局部变形,单一位置的测量值无法代表整个通孔的实际净空状况。在实际操作中,通常在门框高度方向的上、中、下三个截面分别测量宽度,必要时增加水平方向的补充测点,同时测量对角线以评估矩形度。多点测量既能发现局部超差,又能通过平均值与极差全面反映门框尺寸状态,避免因单点数据导致误判,为门扇配合与密封性能分析提供可靠依据。
问题六:船厂安装完成的门框可以进行现场检测吗?
可以。检测机构可根据委托需求安排检测人员赴船厂车间或登船开展现场检测。现场检测前建议提前协调安全准入手续、登船证件与作业时间,并确保测量部位清洁、无遮挡,光照与作业条件满足要求。现场可完成通孔宽度、高度、对角线、垂直度与水平度等项目的实测,检测记录经双方确认后带回进行数据处理与报告编制,检测结果同样具有可追溯性。
问题七:如果测定结果超出公差要求应如何处理?
当实测通孔宽度超出图纸公差或规范限值时,首先应核对测量方法、测点布置与量具状态,排除测量误差因素;确认超差属实后,需结合超差量大小与使用部位评估影响,例如是否影响门扇安装、密封压缩量与逃生通道净宽。一般情况下,轻微超差可通过修磨、校正或调整密封结构等方式整改,整改完成后安排复测验证;对于影响安全与规范符合性的严重超差,应按相关流程返工或更换,并将处理过程与复测结果记录存档,确保最终满足验收要求。