旗下实验室资质
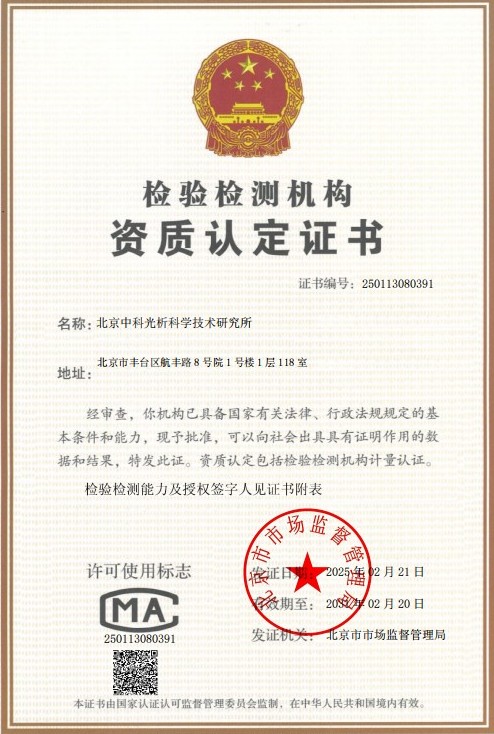 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
变形高温合金焊丝是以铁基、镍基、钴基变形高温合金为原料,经熔炼、锻造、热轧、冷拉或磨光等工艺制成的焊接材料,常见牌号包括GH3128、GH3536、GH4169、GH5188等。此类焊丝主要用于航空发动机燃烧室、导向叶片、涡轮部件以及燃气轮机、核电装备等高温结构部件的焊接制造与堆焊修复,服役环境苛刻,对焊接接头的成形质量与性能一致性要求极高。
直径尺寸精度是变形高温合金焊丝最基础也最关键的供货指标之一。焊丝直径及其偏差直接影响送丝机构的送丝稳定性、导电嘴与焊丝的接触电阻、电弧形态以及热输入控制:直径偏大可能导致送丝阻力增大、卡丝甚至导电嘴过热;直径偏小则可能造成送丝打滑、电弧不稳定、飞溅增大;椭圆度超标会引起焊接电流波动,使焊缝成形不均匀。因此,依据相关标准和技术协议对焊丝直径尺寸精度进行系统检测,是保证焊接工艺稳定性和接头质量的重要前提。
变形高温合金焊丝直径尺寸精度检测是通过精密测量手段,对焊丝实际直径、直径偏差、椭圆度及全长直径均匀性等指标进行测定,并与标准公差或订货技术条件进行比对评价的过程,可为焊丝生产企业的过程控制、焊接材料的入厂验收以及科研单位的工艺研究提供客观、准确的数据支撑。
检测样品
检测样品为各规格变形高温合金焊丝,涵盖镍基、铁基、钴基等不同合金体系,供货状态包括冷拉态、固溶态和磨光态等,包装形式包括盘卷、工字轮绕轴及直条等。常见直径规格有0.8mm、1.0mm、1.2mm、1.6mm、2.0mm、2.4mm、3.0mm及以上的系列尺寸。
送检时应注意以下几点:
- 样品应具有批次代表性,宜按炉批号、规格分别取样,同一规格不同生产批次的焊丝应分别送检;
- 盘卷样品应保留原始盘绕状态,避免拉伸、弯折或扭结导致截面变形,影响测量结果;
- 样品表面应清洁,无油污、锈蚀及明显氧化皮,防止表面附着物引入测量误差;
- 直条焊丝用于定尺长度检测时,应保证端面完好,不得有明显磕碰损伤;
- 样品信息应完整,包括牌号、规格、炉批号、供货状态等,便于检测数据溯源。
检测项目
变形高温合金焊丝直径尺寸精度检测的主要项目包括:
- 直径偏差:焊丝实测平均直径与标称直径的差值,是评价尺寸精度最核心的指标;
- 椭圆度(不圆度):同一横截面上不同方向测量直径的最大值与最小值之差,反映焊丝截面圆整程度;
- 全长直径均匀性:沿焊丝长度方向多点测量直径的波动范围,评价冷拉工艺稳定性;
- 定尺长度及允许偏差:针对直条焊丝的长度尺寸测量;
- 表面质量检查:检查结疤、划伤、折叠等影响尺寸测量与使用性能的表面缺陷;
- 直线度:针对直条或低应力状态焊丝的平直程度评价。
以上项目可根据客户需求、产品标准或订货技术协议进行单项或组合检测,检测结果将作为判定焊丝尺寸精度是否合格、确定精度等级的依据。
检测方法
千分尺测量法:采用外径千分尺或数显千分尺(分度值可达0.001mm)进行接触式测量。检测时在焊丝长度方向按规定的间距选取若干测量截面,每个截面在互成90°的两个方向上分别测量,取两个方向的算术平均值作为该截面直径,两方向测量值之差用于计算椭圆度。该方法操作简便、精度可靠,是焊丝直径尺寸检测的基础方法。
激光测径法:利用激光测径仪对运动或静止的焊丝进行非接触扫描测量,可实现在线或离线的连续多点采集,能够全面评价焊丝全长直径均匀性,避免接触测量可能造成的表面划伤,尤其适合高表面要求的磨光态焊丝。
光学测量法:采用工具显微镜或投影仪对细规格焊丝的横截面轮廓进行放大测量,适用于直径较小、精度要求高的样品,也可用于仲裁性复核测量。
检测过程应遵循以下要点:测量前对仪器进行校准或核查,使用标准量块或基准线径样件确认示值误差满足要求;测量环境宜保持温度稳定,精密测量建议在恒温条件下进行;数据处理时计算各测量点的直径偏差,统计最大偏差、平均偏差及直径波动范围;最终依据GB/T 25775等焊接材料尺寸公差相关标准、产品标准或订货技术协议规定的允许偏差作出合格性评价。
检测仪器
变形高温合金焊丝直径尺寸精度检测所用的主要仪器设备包括:
- 外径千分尺/数显千分尺:分度值最高可达0.001mm,用于接触式直径测量;
- 激光测径仪:非接触式连续测量,适用于直径均匀性扫描和在线监测;
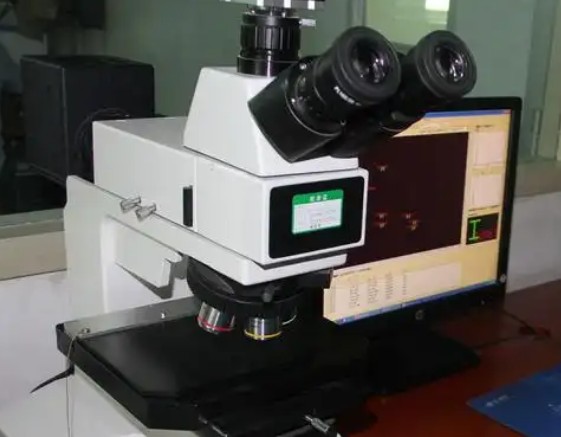
- 工具显微镜/投影仪:放大成像测量,适用于细直径焊丝及轮廓分析;
- 标准量块及基准线径校准件:用于仪器日常核查与校准;
- 恒温检测室:为高精度测量提供稳定的环境条件。
所有测量仪器均须定期检定或校准,并在有效期内使用,测量过程实行规范化的质量控制,确保检测数据的准确性与可追溯性。
应用领域
变形高温合金焊丝直径尺寸精度检测结果广泛应用于以下领域:
- 航空航天:航空发动机燃烧室、加力燃烧室、涡轮机匣等高温部件的焊接制造与修复,对焊丝尺寸一致性要求严苛;
- 燃气轮机与能源装备:重型燃气轮机热端部件、锅炉高温受压部件的焊接与堆焊;
- 核电与石化:高温高压工况设备、临氢装置的焊接材料入厂验收与质量控制;
- 增材制造:电弧增材制造用焊丝的直径稳定性直接影响成形精度与工艺再现性;
- 科研与教学:新材料开发、拉拔工艺优化及焊接工艺研究所需的尺寸数据支撑。
常见问题
问题一:变形高温合金焊丝直径尺寸精度检测的检测周期是多久?
变形高温合金焊丝直径尺寸精度检测的周期一般为7-15个工作日,自样品确认和委托手续完备后起算。实际周期受多种因素影响:检测项目数量越多(如除直径偏差外还需进行椭圆度、全长均匀性、直线度等项目),耗时相应增加;样品数量大、规格批次多时,测量与数据统计工作量加大;若采用激光连续扫描等较为复杂的方法或需要进行重复测量、仲裁复核,周期也会有所延长。对于时间紧迫的客户,可与实验室沟通安排加急处理,在保证数据准确的前提下尽量压缩周期。
问题二:变形高温合金焊丝直径尺寸精度检测的检测价格是多少?
变形高温合金焊丝直径尺寸精度检测的费用受多方面因素影响,通常没有统一固定的标准。主要影响因素包括:检测项目的种类与数量(单项直径偏差测量与包含椭圆度、全长均匀性、直线度等项目的组合检测,工作量差异较大)、所选用的检测方法(接触式千分尺测量与激光连续扫描测量的成本投入不同)、送检样品的数量与规格批次、检测周期的要求(常规周期与加急服务不同),以及是否需要附加数据处理与统计分析等。建议有检测需求的客户提前与技术顾问沟通检测方案,明确项目范围后即可获得针对性的报价服务。
问题三:变形高温合金焊丝直径尺寸精度检测测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖金属材料尺寸测量等相应领域,可满足不同行业客户对检测数据权威性与公证性的要求。实验室配备了千分尺、激光测径仪、工具显微镜等精密测量设备,由经验丰富的专业检测团队按照标准化的作业流程开展检测,从样品接收、任务流转、测量实施到数据审核均实行严格的质量管理,确保检测结果科学、准确、可溯源。
问题四:变形高温合金焊丝直径尺寸精度检测的判定依据有哪些?
判定依据主要包括三类:一是国家标准中对焊接材料尺寸与公差的一般性规定,如GB/T 25775对焊丝直径允许偏差的分级要求;二是高温合金焊丝产品标准或行业标准中对具体牌号、规格尺寸公差的规定;三是客户与供应商签订的订货技术协议或采购规范,其中可规定更严格的偏差限要求和测量方法。检测时优先按技术协议执行,无协议时按相应产品标准执行,检测报告中会明确注明所依据的判定文件与判定结论,便于各方核对与追溯。
问题五:焊丝直径偏差过大对焊接质量有什么影响?
焊丝直径是焊接热输入计算和送丝速度设定的基础参数。直径正偏差过大时,送丝阻力增大,容易在送丝软管和导电嘴处发生卡丝、堵丝,导电嘴与焊丝接触不良还会导致电弧不稳,严重时引发停弧;直径负偏差过大时,送丝轮打滑、送丝速度波动,实际熔敷速度偏离设定值,焊缝成形变差、余高不足或出现下塌;椭圆度超标则会造成导电嘴接触电阻周期性变化,电流波动加剧,飞溅增多,焊道宽窄不均。对于自动化程度高的焊接系统,这些影响会被进一步放大,因此对焊丝直径精度进行严格控制十分必要。
问题六:送检前应如何对焊丝样品进行取样和防护?
取样应保证代表性:盘卷或工字轮包装的焊丝,宜在卷外端、中部及内端分别截取试样,以真实反映整卷的直径均匀性;并按炉批号、规格分别取样,不同批次不得混装。防护方面:试样应保持自然盘绕状态或平直状态,严禁弯折、扭绞,防止截面畸变造成椭圆度假象;截取试样宜采用无屑切割方式,避免切口毛刺影响端部测量;样品应用清洁包装材料包裹并附标签,注明牌号、规格、炉批号、供货状态及检测项目,防止运输过程中的磕碰、变形与表面污染。
问题七:变形高温合金焊丝直径尺寸精度检测报告包含哪些内容?
检测报告通常包括以下内容:委托方与样品信息(样品名称、牌号、规格、炉批号、供货状态、数量等)、检测依据的标准与技术文件、检测项目与方法、所用主要测量仪器及其编号、检测环境条件、各测量点的实测数据(截面直径、直径偏差、椭圆度、全长直径波动范围等)、统计结果(最大偏差、平均值等)、判定结论以及检测日期和报告编制、审核、批准人员信息。如采用激光连续扫描测量,报告还可附直径沿长度方向的变化曲线,直观呈现焊丝直径均匀性状况,为客户评估产品质量和工艺稳定性提供充分依据。