旗下实验室资质
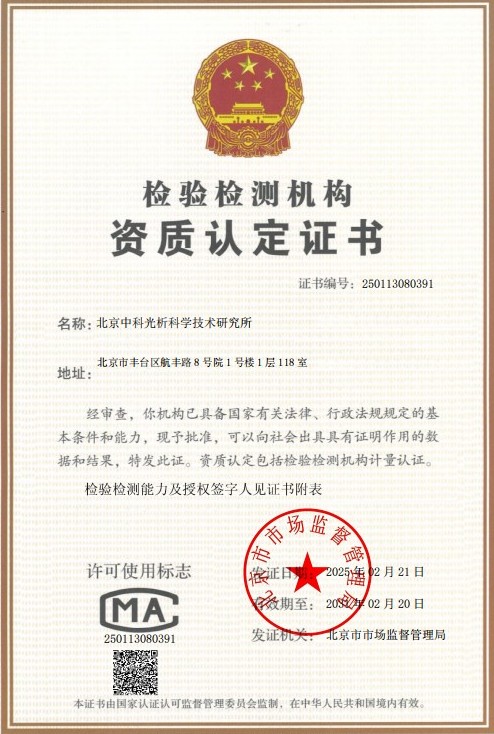 CMA计量认证证书
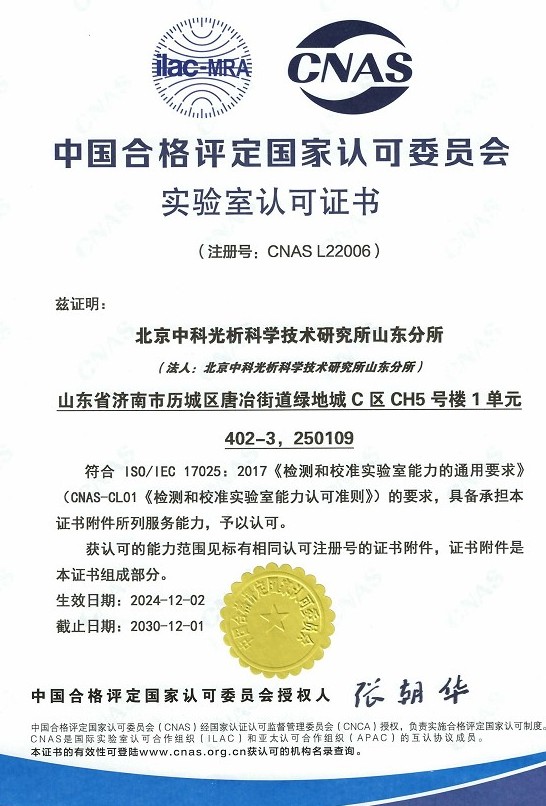 CNAS实验室认可证书
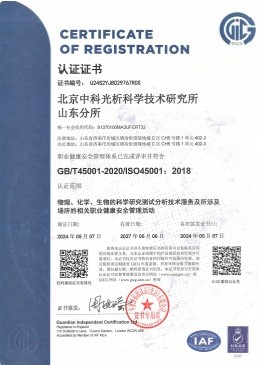 ISO资质
 高新技术企业资质
技术概述
冷镦钢丝是指专门用于冷镦、冷挤压工艺生产紧固件及异形零件的优质钢丝,是制造螺栓、螺钉、螺母、铆钉、销轴等连接件的核心原材料。由于冷镦成形过程是在常温下通过高速度、大变形量的塑性加工完成的,钢丝需要承受剧烈的压缩与剪切变形,因此对材料的塑性、表面质量、内部组织均匀性以及脱碳控制等方面均提出了远高于普通钢丝的要求。
冷镦钢丝国标符合性检验,是指依据现行有效的国家标准,对冷镦钢丝的化学成分、力学性能、工艺性能、金相组织、表面质量及尺寸偏差等各项指标进行系统性检测,并将实测结果与标准规定的技术要求逐项比对,从而判定产品是否符合相应国家标准的一种合规性评价活动。目前冷镦钢丝涉及的主要国家标准包括GB/T 5953.1、GB/T 5953.2《冷镦钢丝》系列标准、GB/T 6478《冷镦和冷挤压用钢》以及GB/T 4232《冷顶锻用不锈钢丝》等,同时配套大量的理化检测方法标准。
开展国标符合性检验的意义十分突出。一方面,钢丝生产企业在出厂前通过符合性检验可以验证冶炼、拉拔、退火、磷化皂化等各工序工艺控制的稳定性,避免不合格品流入下游;另一方面,紧固件制造企业在原材料入厂验收环节依据国标进行检验,可以从源头控制产品质量,防止因钢丝表面裂纹、脱碳超标、塑性不足等问题导致冷镦开裂、镦头爆裂、螺纹脱扣等批量质量事故。对于出口产品和高强度紧固件(如8.8级、10.9级、12.9级螺栓),原材料符合性证明更是质量追溯体系中不可缺少的一环。
检测样品
冷镦钢丝国标符合性检验的检测样品覆盖多种牌号和交货状态的冷镦钢丝,主要包括以下几类:
- 碳素结构钢冷镦钢丝:如ML04、ML08、ML10、ML15、ML18、ML20、ML25、ML35、ML45等牌号,广泛用于普通紧固件生产;
- 合金结构钢冷镦钢丝:如ML20Cr、ML40Cr、ML15MnB、ML20MnTiB、ML35CrMo等牌号,主要用于高强度等级紧固件;
- 不锈钢冷顶锻钢丝:如马氏体、奥氏体及铁素体类冷顶锻用不锈钢丝,用于防腐蚀、耐高温场合的紧固件;
- 不同交货状态样品:包括退火态、轻拉态以及经磷化皂化表面处理的钢丝盘卷;
- 不同规格样品:直径从1.0毫米至30毫米左右的圆截面钢丝,覆盖常用紧固件用料规格范围。
取样时应按照标准要求从同一批产品的不同盘卷上分别抽取,样品应保证足够的长度和数量,以满足化学成分分析、拉伸、扭转、顶锻、硬度、金相等多项试验的制样需求。样品在运输和保存过程中应注意防潮、防锈、防止表面磕碰划伤,避免影响表面质量和金相检验结果的准确性。
检测项目
冷镦钢丝国标符合性检验的检测项目依据产品牌号和执行标准确定,主要涵盖以下几大类别:
- 化学成分分析:碳(C)、硅(Si)、锰(Mn)、磷(P)、硫(S)等常规元素,以及铬(Cr)、镍(Ni)、铜(Cu)、钼(Mo)、硼(B)、钛(Ti)等合金元素含量的测定,判定熔炼成分是否符合标准牌号范围;
- 力学性能检测:抗拉强度、规定塑性延伸强度、断后伸长率、断面收缩率等指标,其中断面收缩率是评价冷镦塑性的重要参数;
- 工艺性能检测:扭转试验、冷顶锻试验(按标准规定顶锻比进行压缩变形,检验试样侧表面有无裂纹)等,直接反映钢丝承受冷镦变形的能力;
- 硬度检测:布氏硬度、洛氏硬度或维氏硬度测定,用于评价退火软化效果及强度等级控制;
- 金相组织检验:显微组织检查、实际晶粒度测定、非金属夹杂物评级、脱碳层深度测定(全脱碳层和总脱碳层)、表面裂纹及折叠等缺陷的显微判定;
- 表面质量检验:目视及酸浸检查钢丝表面是否存在裂纹、结疤、折叠、拉痕、锈蚀等缺陷;
- 尺寸及外形检测:钢丝直径偏差、不圆度等尺寸指标的测量;
- 其他项目:如用户有要求,还可进行镀层质量、低倍组织等附加检验。
检测方法
冷镦钢丝国标符合性检验严格按照国家标准规定的试验方法执行,保证检测结果的可比性和权威性:
- 化学成分分析:采用GB/T 4336火花放电原子发射光谱法进行快速定量分析,必要时按GB/T 223系列化学分析方法进行仲裁分析;
- 拉伸试验:按GB/T 228.1《金属材料 拉伸试验 第1部分:室温试验方法》测定抗拉强度、断后伸长率和断面收缩率;
- 扭转试验:按GB/T 239.1《金属材料 线材 第1部分:单向扭转试验方法》检验线材的扭转塑性变形能力及表面缺陷敏感度;
- 冷顶锻试验:按GB/T 237《金属材料 顶锻试验方法》将试样压缩至规定高度,检查变形部位表面状态,判定冷镦性能;
- 硬度试验:布氏硬度按GB/T 231.1执行,洛氏硬度按GB/T 230.1执行,维氏硬度按GB/T 4340.1执行;
- 脱碳层深度测定:按GB/T 224《钢的脱碳层深度测定法》采用金相法测定表层脱碳情况;
- 晶粒度评定:按GB/T 6394《金属平均晶粒度测定方法》进行晶粒度级别评定;
- 非金属夹杂物评定:按GB/T 10561《钢中非金属夹杂物含量的测定 标准评级图显微检验法》进行夹杂物类别和级别评定;
- 尺寸测量:采用外径千分尺在钢丝同一截面的相互垂直方向测量,计算直径偏差与不圆度;
- 表面质量检查:以目视检查为主,必要时结合酸浸试验或涡流探伤方法揭示表面细微缺陷。
每项试验完成后,检测人员将实测数据与GB/T 5953、GB/T 6478、GB/T 4232等标准中对应的牌号和技术要求逐项比对,出具完整的符合性判定结论。
检测仪器
为保证冷镦钢丝国标符合性检验数据的准确可靠,检验过程配备一系列专业的分析检测仪器设备:
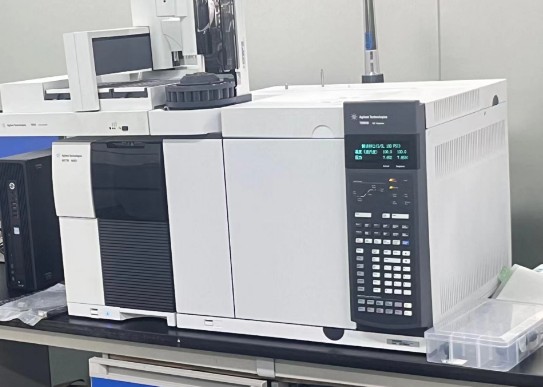
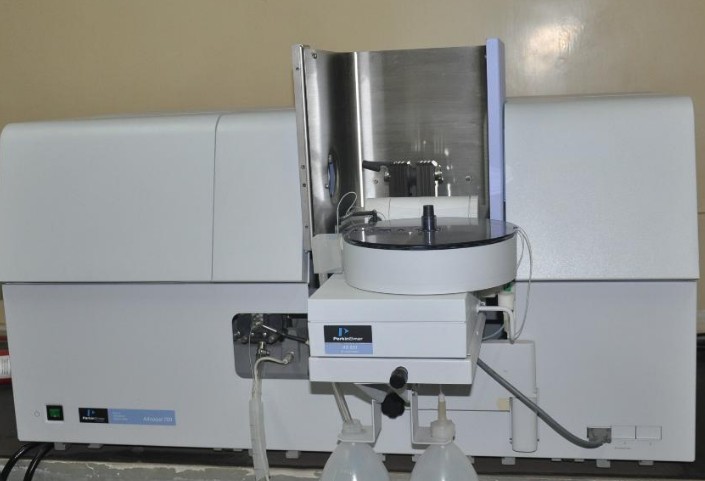
- 火花放电原子发射光谱仪:用于钢丝化学成分的快速精确分析,可同时测定多元素含量;
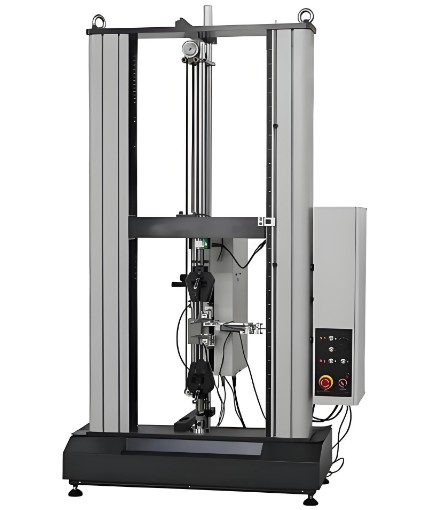
- 电子万能材料试验机:配备专用夹持装置,完成钢丝拉伸性能测试;
- 线材扭转试验机:用于完成单向扭转试验,自动记录扭转次数;
- 布氏硬度计、洛氏硬度计、维氏硬度计:满足不同规格和状态钢丝的硬度测试需求;
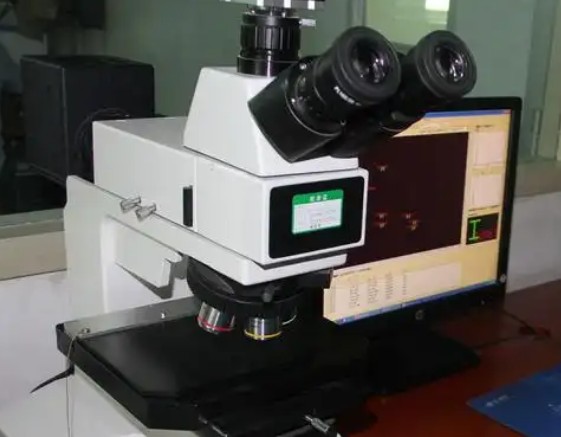
- 金相显微镜及图像分析系统:配套试样切割机、镶嵌机、磨抛机和腐蚀装置,完成显微组织、晶粒度、夹杂物、脱碳层深度及表面缺陷的金相检验;
- 外径千分尺、游标卡尺等精密量具:用于钢丝直径和不圆度等尺寸测量;
- 涡流探伤设备:用于钢丝表面和近表面裂纹类缺陷的无损检测;
- 顶锻试验装置:满足冷顶锻试验对压缩变形的控制要求。
所有仪器设备均按规定周期进行计量校准和期间核查,确保量值溯源准确,检测数据真实有效。
应用领域
冷镦钢丝国标符合性检验服务于众多制造行业,其检测结论直接支撑下游产品的质量与安全,主要应用领域包括:
- 紧固件制造行业:螺栓、螺钉、螺母、自攻钉、铆钉、挡圈等各类标准件及非标异形件生产企业的原材料进厂检验和出厂检验;
- 汽车工业:发动机、底盘、传动系统、车身连接用高强度紧固件对钢丝冷镦性能和脱碳控制要求极高,符合性检验是供应链质量管理的必要环节;
- 建筑工程:钢结构用高强度大六角头螺栓连接副、扭剪型螺栓连接副等所用钢丝的质量把关;
- 电力与桥梁工程:输电铁塔、桥梁结构连接紧固件原材料的入厂符合性验证;
- 机械设备制造:工程机械、农机装备、轨道交通等领域冷镦成形零件的材料检验;
- 家电与电子产品:精密小规格螺钉、铆接件用细钢丝的检验;
- 贸易与进出口:钢丝及紧固件贸易商在采购结算、质量纠纷处理时委托第三方进行符合性验证。
常见问题
问题一:冷镦钢丝国标符合性检验的检测周期是多久?
冷镦钢丝国标符合性检验的检测周期一般为7-15个工作日。实际周期受多方面因素影响:检测项目数量越多、覆盖化学成分、力学性能、金相组织等全部指标,所需时间相应延长;样品数量较多或批次较多时,试验排期也会增加;部分项目如非金属夹杂物评定、脱碳层测定等需要经过取样、镶嵌、磨抛、腐蚀等制样流程,方法环节较为复杂;如客户有紧急需求,可与实验室沟通加急安排,优先处理样品,缩短交付时间。具体周期建议在委托检测时与工程师确认。
问题二:冷镦钢丝国标符合性检验的检测价格是多少?
冷镦钢丝国标符合性检验的费用并非固定不变,主要取决于以下几个方面:委托检测项目的数量与种类,化学成分、拉伸、硬度、扭转、金相等不同项目组合对应不同的工作量;所采用的检测方法及方法难度;送检样品的数量和规格;检测周期要求,如需加急处理也会对费用产生影响。不同客户的检测方案差异较大,建议在委托前联系我们的客服或技术工程师,说明产品牌号、规格和检测需求,由专业人员制定检测方案后获取准确报价。
问题三:冷镦钢丝国标符合性检验测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖金属材料的化学成分分析、力学性能测试、工艺性能试验、金相组织检验等与冷镦钢丝相关的各类检测项目。实验室配备了直读光谱仪、万能材料试验机、扭转试验机、金相显微镜等专业仪器设备,检测团队由经验丰富的金属材料检验工程师组成,能够依据国家标准规范开展检验活动,确保检测过程的规范性和数据的可靠性,为贸易验收、质量管理和供应链审核提供有力的技术支持。
问题四:冷镦钢丝国标符合性检验主要依据哪些国家标准?
冷镦钢丝检验依据的标准体系包括产品标准和试验方法标准两大部分。产品标准方面,碳素钢和合金钢冷镦钢丝主要依据GB/T 5953系列《冷镦钢丝》以及GB/T 6478《冷镦和冷挤压用钢》,不锈钢冷顶锻钢丝依据GB/T 4232《冷顶锻用不锈钢丝》。试验方法标准则包括拉伸试验的GB/T 228.1、扭转试验的GB/T 239.1、顶锻试验的GB/T 237、脱碳层测定的GB/T 224、晶粒度评定的GB/T 6394、夹杂物评定的GB/T 10561以及化学成分分析的GB/T 4336等。委托时应明确产品执行的具体标准号及牌号,以便准确判定符合性。
问题五:冷镦钢丝为什么要重点检验表面质量和脱碳层深度?
冷镦成形时钢丝表面承受极大的拉应力和变形量,表面存在的裂纹、折叠、结疤等缺陷会成为应力集中源,在镦锻过程中直接扩展开裂,造成镦头纵裂或掉头报废,因此表面质量是冷镦钢丝的生命线。脱碳层则会降低钢丝表层的含碳量,使制成的紧固件表层硬度和强度下降,热处理后无法达到规定的强度等级,并显著降低螺纹部位的疲劳性能。通过酸浸检查、金相法和涡流探伤等手段严格检验表面缺陷和脱碳层深度,可以有效预防批量冷镦开裂事故和强度不达标问题。
问题六:送检冷镦钢丝需要准备多少样品?
样品数量取决于委托检测项目的多少。一般情况下,化学成分分析需一段短试样;拉伸试验和扭转试验各需数根一定长度的试样;硬度试验需一段便于磨平的试样;金相检验需若干小段试样用于镶嵌制样。为保证取样的代表性和复验需求,建议每项性能检测至少按标准规定的数量备样,每盘取样总长度通常不少于两至三米,如检测项目齐全或批量大,可适当增加样品数量。送样时可咨询实验室获取具体的取样和送样指导。
问题七:如果冷镦钢丝检验结果不合格应该怎么处理?
当检验结果出现不合格项时,首先要核查取样、制样和试验过程是否符合标准操作要求,排除检测环节的偶然误差。按照相关标准的验收规则,供方可对不合格项目进行复验,通常在同批产品中加倍取样重新检验,并以复验结果作为最终判定依据。若复验仍不合格,则该批产品判为不符合相应国家标准要求,生产企业应从冶炼成分控制、拉拔工艺、退火温度制度、表面处理等环节分析原因并整改,整改后重新生产、重新抽样送检,直至产品各项指标满足标准规定的技术要求。