旗下实验室资质
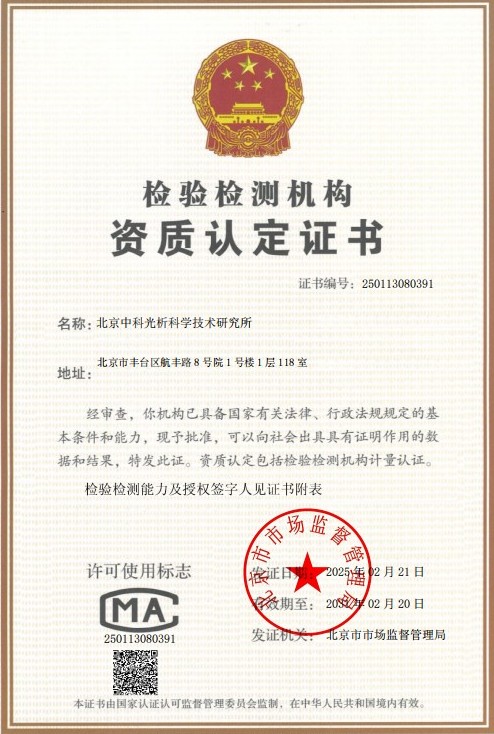 CMA计量认证证书
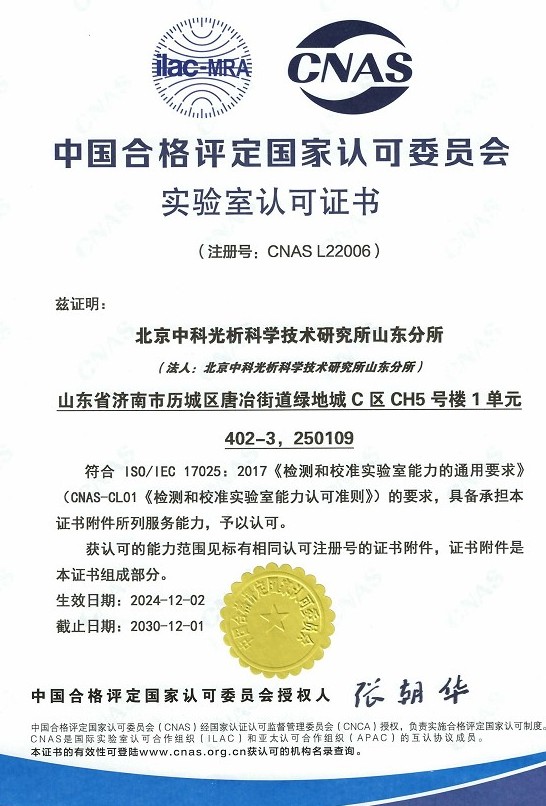 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
钨粉是以钨氧化物为原料,经氢气还原等工艺制得的金属粉末,是生产硬质合金、钨材制品、高比重合金以及电子元器件的关键基础原料。钨粉的化学纯度直接决定了下游产品的性能与使用寿命,而酸不溶物含量正是衡量钨粉纯净程度的重要指标之一。酸不溶物是指钨粉样品在规定条件下经酸溶解后残留的不溶性物质,其成分通常包括二氧化硅、硅酸盐、氧化铝、难溶性金属氧化物以及其他机械夹杂等。
钨粉酸不溶物检测是通过科学的化学前处理手段将可溶性钨基体完全溶解,再经过滤、洗涤、灼烧、称量等步骤对残留不溶物进行定量分析的过程。该项检测能够直观反映钨粉在生产过程中原料纯度控制、还原工艺参数、设备洁净程度以及环境粉尘管理等方面的综合水平。当酸不溶物含量偏高时,往往意味着原料氧化钨中夹带了硅、钙、镁等杂质,或者还原炉管、舟皿等设备存在掉渣、污染等问题。
在硬质合金生产中,酸不溶物超标会导致合金中出现孔洞、夹杂、脆性相等缺陷,严重降低合金的断裂强度、耐磨性能与可靠性;在钨丝、钨板等钨材加工过程中,不溶性夹杂会造成加工开裂、断丝等质量问题。因此,钨粉生产企业、使用企业以及贸易环节普遍将酸不溶物作为例行检验项目,通过规范化的第三方检测,为产品质量判定与工艺改进提供数据支撑。
检测样品
钨粉酸不溶物检测的样品来源广泛,覆盖了从原料进厂到成品出厂的全流程质量控制节点。送检样品应具有代表性,取样时需按照相关规范进行缩分,避免因取样不均造成检测结果的偏差。常见的检测样品类型包括:
- 不同粒度规格的钨粉:包括超细钨粉、细颗粒钨粉、中颗粒钨粉和粗颗粒钨粉等;
- 不同用途的钨粉:如硬质合金用钨粉、钨材加工用钨粉、高比重合金用钨粉、粉末注射成形用钨粉等;
- 不同生产工艺环节的样品:如蓝钨、紫钨还原后的中间产品以及碳化前的待碳化钨粉等;
- 质量控制样品:包括出厂检验留样、进厂验收样品、贸易结算样品以及质量异议仲裁样品等;
- 科研与工艺试验样品:新工艺开发、新原料评价过程中的试验粉末样品。
送检时建议客户提供样品的基本信息,如牌号、费氏粒度、批号、生产日期以及检测依据的要求等,以便检测机构选择合适的检测条件并出具准确的结果。样品在运输和储存过程中应注意密封防潮、防污染,避免外界尘埃引入造成酸不溶物结果偏高。
检测项目
钨粉酸不溶物检测的核心项目为酸不溶物含量的测定,即以质量分数表示钨粉中不溶于规定酸体系物质的含量。围绕这一核心项目,根据客户的质量评价需求,还可以组合开展以下相关检测项目,形成完整的质量评价方案:
- 酸不溶物含量测定:反映钨粉中硅酸盐、氧化物等不溶性杂质的总量;
- 化学成分全分析:包括钨含量以及铁、镍、铜、铝、硅、钙、镁、钼等杂质元素含量;
- 粒度相关指标:费氏粒度、粒度分布、平均粒径等;
- 物理性能指标:松装密度、振实密度、斯科特密度、流动性等;
- 其他项目:氧含量、碳含量、氢损以及酸不溶残渣的成分定性半定量分析等。
通过将酸不溶物检测结果与其他化学成分、物理性能数据相结合,可以更全面地评价钨粉批次质量的稳定性,为原料验收、工艺调整和产品分级提供科学依据。对于酸不溶物异常偏高的样品,还可以对残渣进行进一步的成分分析,查明不溶物的来源与种类,为质量改进指明方向。
检测方法
钨粉酸不溶物检测通常采用重量法进行,其基本原理是:称取一定量的钨粉试样,加入适宜的酸溶解体系,在加热条件下使钨基体完全溶解,不溶性杂质残留于溶液中;随后通过定量滤纸或滤器进行过滤,将残渣充分洗涤至中性,再经烘干、灼烧处理后于干燥器中冷却至室温,最后用分析天平精确称量残渣质量,据此计算酸不溶物的质量分数。检测过程可参照国家标准、行业标准的相关规定执行,也可按照客户指定的方法或双方协商确认的检测方案进行。
典型的检测流程包括以下步骤:
- 样品制备:将钨粉样品充分混匀、缩分,取适量试样在干燥条件下备用;
- 称样:使用分析天平准确称取规定量的试样,精确至万分之一克;
- 酸溶解:将试样置于适宜的耐腐蚀器皿中,加入酸溶解体系,低温加热溶解,必要时分次补加酸液直至样品完全分解;
- 过滤与洗涤:用定量滤纸过滤不溶残渣,以热去离子水或稀酸充分洗涤,洗至滤液呈中性;
- 灼烧与称量:将残渣连同滤纸转移至已恒重的坩埚中,灰化后置于高温炉中灼烧,取出置于干燥器中冷却至室温后称量;
- 结果计算:根据残渣质量与试样质量计算酸不溶物含量,并进行空白试验校正。
为保证检测结果的准确性与再现性,检测过程中需严格控制试剂纯度、器皿洁净度、灼烧温度与时间等条件,同时开展平行样测定与空白试验,以降低系统误差。对于粒度极细、易飘散的超细钨粉,称样与转移操作还需采取防飞扬措施,防止样品损失导致结果偏低。
检测仪器
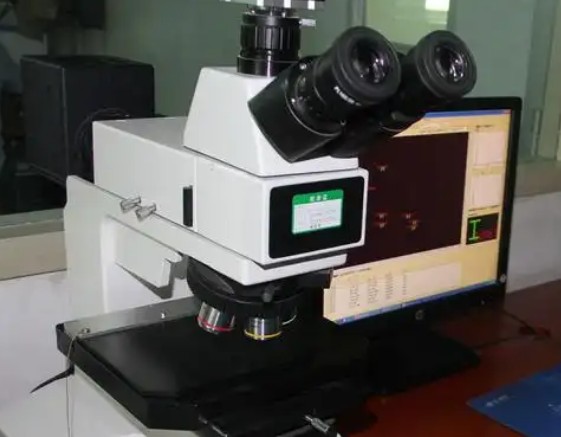
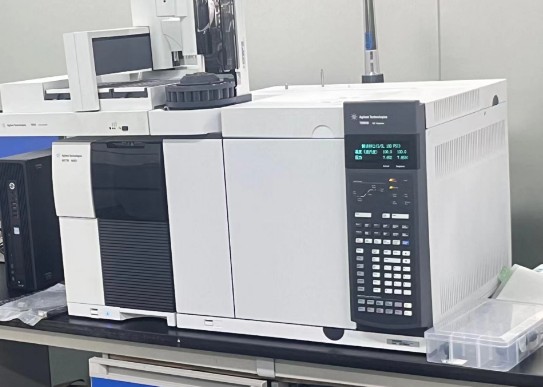
钨粉酸不溶物检测依赖于一系列精密的分析仪器与辅助设备,仪器的精度与状态直接影响检测数据的可靠性。常用的检测仪器与设备包括:
- 分析天平:感量可达十万分之一克,用于试样与残渣的精确称量;
- 高温马弗炉:用于残渣的灰化与灼烧,炉温可控且温度分布均匀;
- 铂坩埚、石英坩埚等耐高温器皿:用于残渣灼烧与恒重称量;
- 聚四氟乙烯烧杯与器皿:耐受氢氟酸等强腐蚀性酸体系;
- 可调温电热板:用于样品的加热溶解,控温平稳;
- 恒温干燥箱:用于滤纸、器皿及残渣的干燥处理;
- 定量过滤装置:包括定量滤纸、漏斗、抽滤装置等;
- 实验室纯水系统:提供检测用水,保证洗涤过程不引入杂质;
- 通风橱与安全防护设施:保障酸溶解操作过程的安全性。
所有仪器设备均需定期校准与期间核查,计量器具须在有效检定或校准周期内使用。检测机构通过规范化的仪器管理制度,确保每批样品的检测条件一致,从而使不同批次、不同时间的检测结果具有良好的可比性与追溯性。
应用领域
钨粉酸不溶物检测的应用贯穿钨粉末冶金产业链的各个环节,为众多行业的质量控制与产品研发提供支持,主要应用领域包括:
- 硬质合金行业:用于碳化钨、硬质合金混合料生产企业的原料验收与过程质量控制;
- 钨材加工行业:钨条、钨丝、钨板、钨电极等钨制品生产企业的进厂检验与产品放行;
- 高比重合金行业:配重块、屏蔽材料等生产企业的原料纯度控制;
- 电子工业:钨靶材、电子封装材料及真空镀膜用钨原料的质量评价;
- 增材制造领域:钨及钨合金3D打印粉末原料的纯净度评价;
- 贸易与流通领域:钨粉购销过程中的品质验证与质量争议处理;
- 科研院所与高校:新材料研发、新工艺研究所需的第三方数据支持。
随着高端装备制造、新能源、半导体等产业对钨基材料性能要求的不断提高,钨粉纯度控制的重要性日益凸显,酸不溶物检测的市场需求也持续增长。规范、准确的第三方检测结果,已成为产业链上下游建立质量互信的重要技术凭证。
常见问题
问题一:钨粉酸不溶物检测的检测周期是多久?
钨粉酸不溶物检测的周期一般为7-15个工作日。具体时长受多方面因素影响:检测项目的数量与组合方式、送检样品的数量、所用方法的复杂程度以及前处理所需时间等都会影响整体进度。例如,仅测定酸不溶物单一项目通常耗时较短,若同时委托化学成分全分析等多项内容,周期会相应延长;样品数量较多、需要分批处理时也会增加检测时间。此外,部分客户因生产排期或交货急需,可以与检测机构沟通加急安排,实验室在条件允许的情况下会优先处理样品,尽量满足客户的时效要求。
问题二:钨粉酸不溶物检测的检测价格是多少?
钨粉酸不溶物检测的费用受多种因素综合影响,无法一概而论。主要影响因素包括:委托检测项目的数量与种类、检测所采用的方法及前处理的复杂程度、送检样品的数量与批次、检测周期要求(常规检测与加急服务的费用存在差异),以及是否需要附加的技术服务等。项目越多、方法越复杂、样品量越大,检测投入的人力与仪器成本相应增加。建议有检测需求的客户直接与我们的技术顾问联系,说明检测需求与样品情况,我们将根据实际检测方案提供准确的报价信息。
问题三:钨粉酸不溶物检测测试需要什么资质?
开展钨粉酸不溶物检测,检测机构应具备相应的资质能力。我们旗下拥有CMA和CNAS资质,检测能力范围覆盖金属材料、粉末冶金材料等多个领域的化学成分分析项目。同时,我们组建了经验丰富的专业技术团队,检测人员熟悉各类标准方法与操作规范,并配备有分析天平、高温炉等先进齐全的仪器设备,能够保障检测过程的规范性与结果的准确性。客户在选择检测服务时,可要求查看机构的资质证书与能力附表,确认所委托项目在其能力范围之内。
问题四:钨粉酸不溶物检测需要多少送检样品?
酸不溶物含量测定属于化学分析项目,单个样品的检测取样量一般为数克至数十克,考虑到平行测定、复测以及留样需要,通常建议客户每个批次送样不少于100克,如有条件可提供200克左右,以确保实验室能够充分混匀与缩分。对于粒度极细的钨粉,取样时应注意避免偏析,送检样品应密封包装并附上样品信息,以便实验室进行合理的制样与分配,保证结果具有代表性。
问题五:钨粉酸不溶物含量偏高通常说明什么问题?
酸不溶物含量偏高通常提示钨粉中夹带较多的不溶性杂质,可能的原因包括:原料氧化钨中硅、钙、镁等杂质元素含量偏高;还原炉管、舟皿等设备老化掉渣或衬里剥落引入外来夹杂;生产环境粉尘控制不严,混入耐火材料或砂尘;筛分、混料环节设备磨损产生的异物污染等。当检测结果异常偏高时,建议结合残渣成分分析以及各工序排查,定位污染来源并采取针对性改进措施,如加强原料验收、更换炉管、优化环境管理等。
问题六:酸不溶物检测结果如何表示,准确性如何保障?
酸不溶物检测结果一般以质量分数(%)表示,根据含量高低可选择适当的数值修约与有效位数报出。为保障结果准确可靠,检测过程采取多项质控措施:每批样品进行平行双样测定,控制相对偏差在允许范围内;随同试样进行空白试验,扣除试剂与环境引入的本底;使用洁净器皿与高纯试剂,避免交叉污染;关键称量设备定期校准,灼烧与冷却条件严格统一。通过全过程质量控制,确保数据的精密度、准确度与可比性。
问题七:送检钨粉样品时有哪些注意事项?
送检时应注意以下几点:一是样品要具有代表性,按批从多个部位取样后充分混匀缩分;二是包装要密封防潮、防氧化、防污染,建议使用双层密封袋或密封瓶盛装;三是在样品包装上清晰标注样品名称、牌号、批号与送样日期,避免样品混淆;四是随样品提供检测需求说明,如检测依据、报告用途、是否加急等信息;五是对于超细钨粉,运输过程中应避免剧烈震动与挤压,防止粉末结块或分级。规范的送样有助于检测机构高效、准确地完成检测任务。