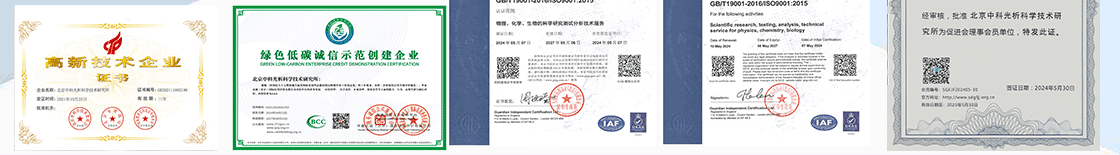
旗下实验室资质
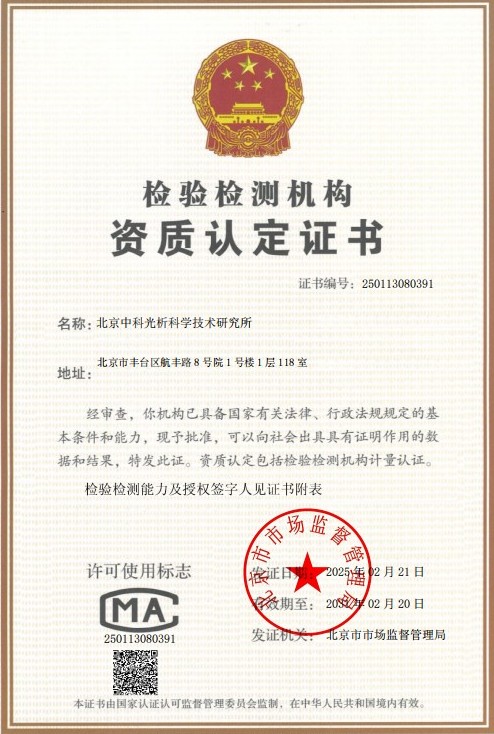 CMA计量认证证书
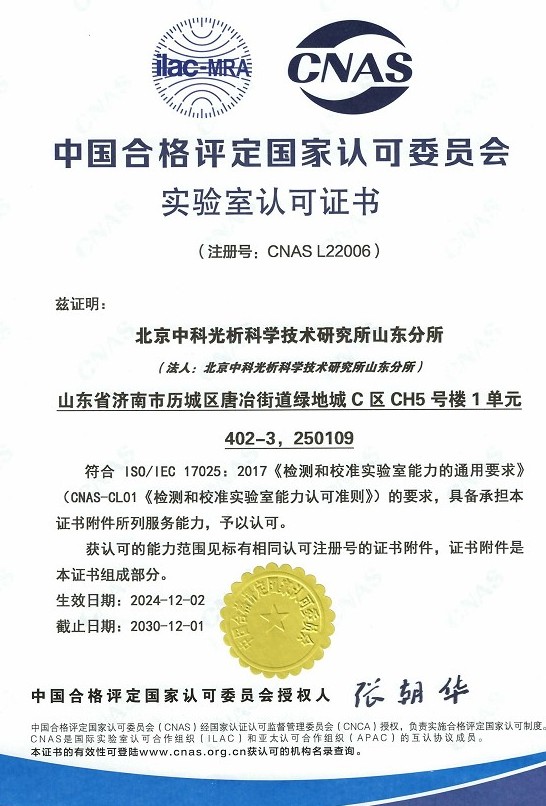 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
陶瓷砖显气孔率测定是评价陶瓷砖烧结致密程度与内部孔结构特征的关键试验项目之一。显气孔率是指陶瓷砖试样中开口气孔(即与试样表面连通、能够被液体渗入的气孔)的体积占试样表观体积的百分比,它直接反映了砖体内部孔隙的发育程度。显气孔率越高,说明砖体结构越疏松;显气孔率越低,说明砖体烧结越致密、结构越稳定。
对陶瓷砖而言,显气孔率是与吸水率、表观相对密度、容重密切相关的核心理化指标。通常情况下,显气孔率高的陶瓷砖吸水率也高,其强度、耐磨性、抗冻性、耐化学腐蚀性和耐污染性往往相对较弱;而显气孔率低的产品则表现出更优异的力学性能和耐久性能。因此,显气孔率测定被广泛应用于陶瓷砖的生产质量控制、产品分类分级以及工程质量验收等环节。
陶瓷砖显气孔率测定的标准依据主要为GB/T 3810.3《陶瓷砖 试验方法 第3部分:显气孔率、吸水率、表观相对密度和容重的测定》,该标准与国际标准ISO 10545-3相对应。产品标准GB/T 4100《陶瓷砖》按照吸水率大小将陶瓷砖划分为瓷质砖、炻瓷砖、细炻砖、炻质砖和陶质砖五大类,而显气孔率测定正是支撑这一分类体系的重要试验手段,也是判定产品烧结质量和适用场合的重要依据。
检测样品
陶瓷砖显气孔率测定所用的样品应从被检验批次中随机抽取,以保证样品具有充分的代表性。样品数量一般不少于10块(或按产品标准与委托要求确定),每块砖可切割制备成合适尺寸的试样,试样应保持原始表面状态(包括釉面)不受破坏,且不应存在影响测试结果的明显裂纹、缺角、边部破损等缺陷。
适用测定的样品范围覆盖各类陶瓷砖产品,主要包括:
- 瓷质砖:吸水率不大于0.5%的陶瓷砖,如抛光砖、玻化砖、仿古砖等;
- 炻瓷砖:吸水率大于0.5%且不大于3%的陶瓷砖;
- 细炻砖:吸水率大于3%且不大于6%的陶瓷砖;
- 炻质砖:吸水率大于6%且不大于10%的陶瓷砖;
- 陶质砖:吸水率大于10%的陶瓷砖,如内墙釉面砖等;
- 其他建筑装饰陶瓷制品及陶瓷坯体材料试样。
样品在试验前应清除表面的灰尘、油污及其他附着物,避免杂质堵塞开口气孔而影响液体渗入,从而保证测定结果的准确性和可靠性。
检测项目
围绕陶瓷砖显气孔率测定,通过一次完整的试验过程可获得以下关联检测项目:
- 显气孔率:开口气孔体积占试样表观体积的百分比,是本试验的核心指标;
- 吸水率:试样吸水饱和后所吸收的水的质量与干燥试样质量之比;
- 表观相对密度:干燥试样质量与同体积水质量的比值,反映砖体致密实心部分的致密程度;
- 容重(表观密度):干燥试样质量与其表观体积之比,单位为g/cm³;
- 关联性能分析:如破坏强度、断裂模数、抗冻性、耐磨性等与孔隙结构密切相关的性能项目,可结合委托需求一并开展。
检测方法
陶瓷砖显气孔率测定的基本原理是:先将试样干燥至恒重并称量其干燥质量,再通过真空抽吸或煮沸的方式使蒸馏水充分渗入试样内部的开口气孔,随后分别测定试样在水中的悬浮质量和吸水饱和后在空气中的饱和质量,最后依据相关公式计算显气孔率等指标。按浸水饱和方式的不同,试验方法分为真空法和煮沸法两种。
真空法(推荐及仲裁方法)的主要操作步骤如下:
- 干燥处理:将试样置于(110±5)℃的电热干燥箱中干燥至恒重,取出后放入干燥器中冷却至室温,称量其干燥质量;
- 真空抽气:将干燥后的试样放入真空装置内,抽真空至10 kPa左右的低压状态并保持一定时间,抽出开口气孔中残留的空气;
- 真空注水:在保持真空的状态下向容器内注入蒸馏水或去离子水,使试样完全浸没,继续维持真空一段时间后恢复常压,使水分充分填充开口气孔;
- 水中称量:用吊篮或挂架将饱和试样悬挂于水中,称量其悬浮质量,称量时注意排除试样表面附着的气泡;
- 饱和称量:将试样从水中取出,用拧干水的湿棉布或微孔泡沫轻轻擦去表面附着的水分(不可吸出孔内水分),迅速称量其在空气中的饱和质量。
煮沸法与真空法的称量与计算过程完全相同,区别在于饱和方式:将干燥后的试样浸入水中,加热煮沸并保持微沸状态约2小时,随后让试样在原浸泡水中自然冷却至室温并继续浸泡数小时,使开口气孔充分吸水饱和。该方法的设备简单、操作方便,适合企业日常质量控制;而真空法饱和效果更彻底,一般作为仲裁方法使用。
显气孔率的计算公式为:显气孔率P=(饱和质量-干燥质量)÷(饱和质量-悬浮质量)×100%。同时可计算吸水率E=(饱和质量-干燥质量)÷干燥质量×100%,以及表观相对密度和容重等指标。试验过程中应控制水温、避免气泡附着于试样表面、规范擦拭操作,以减小系统误差,保证数据准确。
检测仪器
陶瓷砖显气孔率测定通常需要配置以下主要仪器设备:
- 电热鼓风干燥箱:温度可控至(110±5)℃,用于试样的干燥处理;
- 真空装置:由真空泵、真空罐、真空表等组成,可达到试验所需真空度,用于真空法饱和试样;
- 电子天平:精度不低于试样质量的0.01%,配备密度测定架、吊篮及挂具,用于干燥质量、悬浮质量和饱和质量的精确称量;
- 煮沸装置:加热板或电炉与水浴容器,用于煮沸法饱和试样;
- 干燥器:供干燥后的试样冷却至室温,防止吸潮影响称量结果;
- 蒸馏水或去离子水:作为浸渍介质,避免水中杂质堵塞气孔或影响质量测定;
- 辅助器具:湿润棉布或微孔泡沫、温度计、计时器、游标卡尺、样品切割及标记工具等。
应用领域
陶瓷砖显气孔率测定结果在多个领域具有广泛的应用价值:
- 陶瓷生产企业:用于坯料配方优化、烧成制度调控以及出厂产品质量控制,帮助企业持续监控产品致密化程度;
- 建筑工程领域:用于工程进场材料验收与质量监督,为不同部位瓷砖的选用提供数据依据;
- 第三方检测与质检机构:承接生产委托检验、监督抽查、比对试验及仲裁检验等各类检测任务;
- 科研院所与高等院校:用于陶瓷材料烧结机理、孔结构调控等方向的科学研究与教学实验;
- 进出口贸易:作为建筑陶瓷产品进出口质量验证的重要检验项目之一;
- 特殊应用场景评估:如广场砖、外墙砖的抗冻性评估,地暖环境用砖的耐久性判断等,均可借助显气孔率数据提供参考。
常见问题
问题一:陶瓷砖显气孔率测定的检测周期是多久?
陶瓷砖显气孔率测定的检测周期一般为7-15个工作日。具体时长受多方面因素影响:首先是检测项目数量,若仅测定显气孔率单项指标,周期相对较短,若同时开展吸水率、容重、表观相对密度及破坏强度等组合项目,所需时间会相应延长;其次是样品数量与制备难度,批量样品或需要切割处理的特殊规格样品会占用更多试验时间;再次是方法复杂程度,真空法与煮沸法的饱和过程耗时不同;此外,若客户时间紧迫,也可协商安排加急处理,缩短交付时间。具体周期以双方确认的委托协议为准。
问题二:陶瓷砖显气孔率测定的检测价格是多少?
陶瓷砖显气孔率测定的检测价格受多种因素综合影响,无法一概而论。主要影响因素包括:检测项目的多少与组合方式、采用的检测方法、送检样品的数量、检测周期要求(常规或加急)以及报告用途等。例如,单项显气孔率测定与包含吸水率、容重、力学性能在内的综合检测方案,所需投入的试验资源和人力成本不同,费用自然存在差异。建议有检测需求的客户直接与我们的技术顾问联系,说明具体的检测需求与样品情况,我们将为您量身定制检测方案并提供准确的报价信息。
问题三:陶瓷砖显气孔率测定测试需要什么资质?
开展陶瓷砖显气孔率测定,检测机构应具备相应的资质能力。我们旗下拥有CMA和CNAS资质,检测能力范围覆盖建筑陶瓷制品的相关试验方法标准,能够满足各类委托检验、验收检验及质量分析等需求。同时,我们拥有经验丰富的专业技术团队,检测人员经过系统培训并长期从事陶瓷材料检测工作;实验室配置了高精度电子天平、真空饱和装置、程控干燥箱等先进仪器设备,从人员、设备、方法、环境等多方面保障检测数据的科学性、准确性与可追溯性。
问题四:显气孔率与吸水率有什么区别和联系?
显气孔率与吸水率是两个既相关又有区别的指标。显气孔率表征的是试样中开口气孔体积占试样表观体积的百分比,属于体积指标;吸水率表征的是试样吸水饱和后吸收的水质量与干燥试样质量之比,属于质量指标。两者均由同一次试验的三个称量数据计算得出,均反映陶瓷砖开口气孔的发育程度。一般情况下,显气孔率越大,吸水率也越高,两者呈正相关关系。产品分类主要依据吸水率进行,而显气孔率则更多用于表征砖体内部孔结构特征。
问题五:真空法和煮沸法有什么区别?测定时应如何选择?
两种方法的区别在于试样饱和浸水的方式:真空法通过抽真空排出开口气孔中的空气后注水饱和,渗透更彻底、饱和效果更好,通常作为仲裁方法使用;煮沸法通过加热煮沸促使水渗入气孔,设备简单、操作方便,适合企业日常质量控制。对于显气孔率极低的致密瓷质砖,真空法的渗透优势更为明显。具体方法的选择应根据标准要求、产品类型及委托目的确定,必要时可在委托前与技术顾问沟通确认。
问题六:测定显气孔率时为什么必须将试样干燥至恒重?
干燥至恒重是为了获得试样真实准确的干燥质量。显气孔率、吸水率等指标的计算均以干燥质量为基准,若试样内部残留水分,干燥质量的称量结果会偏大,导致计算结果出现偏差;同时,气孔中残留的水分还会阻碍浸水阶段水分的渗入,造成饱和不充分。恒重一般通过重复“干燥—冷却—称量”的循环操作来判定,直至连续两次称量结果之差小于规定要求,方可进入后续浸水饱和环节。
问题七:显气孔率偏高对陶瓷砖性能有什么影响?
显气孔率偏高通常意味着砖体烧结不够致密,会带来一系列性能影响:吸水率升高,水分更容易渗入砖体内部;力学强度下降,破坏强度和断裂模数降低;抗冻性变差,渗入孔隙的水在冻融循环中结冰膨胀,容易造成砖体剥落、开裂;此外,耐磨性、耐污染性和耐化学腐蚀性也可能受到不利影响。因此,对不同用途的陶瓷砖,应结合显气孔率指标综合判断其适用性,尤其是应用于户外、寒冷地区或高湿环境的陶瓷砖,更应重点关注该指标的控制情况。