旗下实验室资质
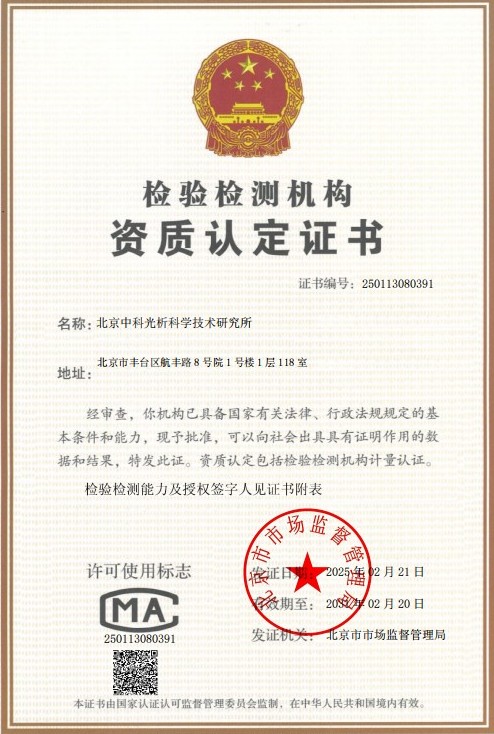 CMA计量认证证书
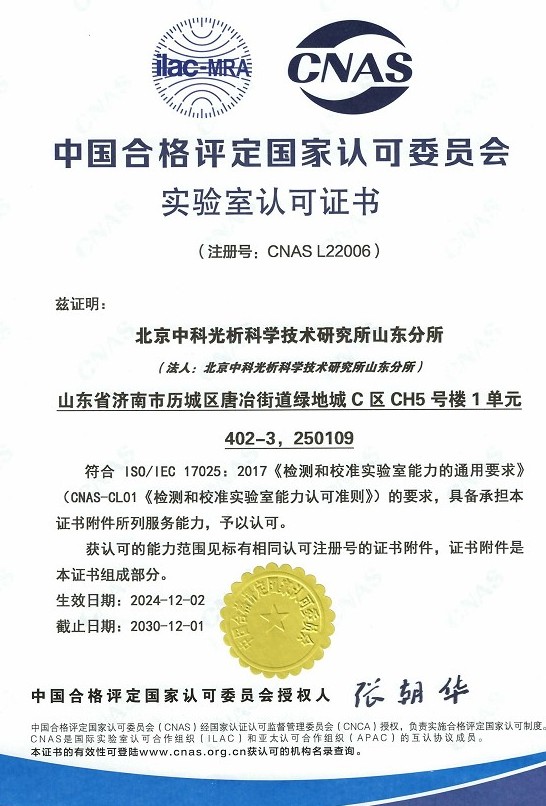 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
覆膜金属板是一种通过在冷轧钢板、镀锌钢板、不锈钢板或铝板等金属基材表面复合聚酯薄膜、PVC薄膜、PET薄膜或PVDF薄膜等功能性膜层而制成的新型复合材料,广泛应用于家电面板、建筑装饰、交通运输及包装等领域。光泽度是衡量覆膜金属板表面外观质量的关键指标之一,直接反映了膜层表面的镜面反射能力,也是客户验收、产品分级和工艺控制中不可忽视的重要参数。覆膜金属板光泽度测定是通过专业的光泽度仪,在规定的几何角度条件下对膜层表面的镜面光泽进行定量测试的过程,其结果以光泽单位(GU)表示。
光泽度的高低不仅影响产品的视觉观感,还与膜层材料的配方设计、压延或贴合工艺、表面微观平整度以及后续加工成型过程密切相关。通过科学、规范的光泽度测定,生产企业可以及时发现原材料波动、辊面污染、温度控制偏差等工艺问题,下游用户则可以依据测试数据判断产品是否符合合同约定和设计要求。目前,覆膜金属板光泽度测定主要依据国家标准、国际标准和行业标准进行,测试过程强调试样状态调节、测量角度选择、仪器校准和数据取值等环节的规范化操作,以确保测试结果具备良好的重复性和可比性。
检测样品
覆膜金属板光泽度测定所涉及的样品范围较广,涵盖不同基材、不同膜层类型和不同表面状态的覆膜金属复合材料,主要包括以下几类:
- 覆膜钢板:以冷轧板、镀锌板、电解板为基材,表面复合装饰性或保护性薄膜的板材,如覆膜彩钢板、覆膜镀锌板等;
- 覆膜不锈钢板:以不锈钢为基材,经贴膜处理获得哑光、亮光或特殊纹理效果的产品;
- 覆膜铝板及铝箔:包括建筑幕墙用覆膜铝板、家电用覆膜铝板、食品包装用覆膜铝箔等;
- 覆膜马口铁:用于食品罐、饮料罐、化工罐等金属包装领域的覆膜镀锡薄板;
- 不同表面效果的样品:高光型、哑光型、珠光型、拉丝纹理型等不同光泽等级的覆膜金属板;
- 试验加工样品:用于工艺验证、膜层配方比对、耐候试验前后光泽变化评估的对比试样。
送检样品一般要求表面平整、清洁、无明显划伤、压痕、气泡和污渍,尺寸应能满足光泽度仪测量口径的布置需要,通常建议提供不小于100mm×100mm的平面试样,并保证试样具有代表性。若需评估老化、盐雾、紫外照射等试验前后的光泽保持率,还应同时提供未经处理的原始对照样。
检测项目
围绕覆膜金属板光泽度测定,可开展的检测项目主要包括以下几个方面:
- 镜面光泽度测定:在20°、60°、85°三种标准几何条件下测定膜层表面的镜面光泽值;
- 光泽均匀性评价:在同一试样表面不同位置进行多点测量,评估整板光泽分布的一致性;
- 光泽保持率测试:结合人工加速老化、氙灯照射、紫外老化、湿热试验等,测定试验前后光泽度的变化率;
- 加工后光泽变化评估:测定覆膜金属板经折弯、冲压、辊压成型等机械加工后光泽度的变化情况;
- 批间光泽一致性比对:对不同批次、不同生产线或不同供应商的产品进行光泽数据比对分析;
- 光泽度与色差综合评价:在部分项目中可将光泽度测定与色差测试相结合,全面评价产品外观质量。
其中,镜面光泽度测定是最核心、最基础的项目。一般来说,60°角适用于中等光泽的样品,是默认的首选测量角度;高光泽样品(60°光泽值大于70GU)宜加做20°角测量;低光泽样品(60°光泽值小于10GU)宜加做85°角测量,以获得更高的测量分辨力和更稳定的数据。
检测方法
覆膜金属板光泽度测定的标准方法主要参照漆膜及卷材涂层镜面光泽测定的相关标准执行,常用的方法依据包括:
- GB/T 9754《色漆和清漆 不含金属颜料的色漆漆膜的20°、60°和85°镜面光泽的测定》;
- GB/T 13448《彩色涂层钢板及钢带试验方法》中关于镜面光泽测定的相关内容;
- ISO 2813《色漆和清漆 非金属漆膜漆膜20°、60°和85°镜面光泽的测定》;
- ASTM D523《镜面光泽的标准试验方法》;
- EN 13523-2《卷涂金属 试验方法 第2部分:镜面光泽》。
典型的测定流程如下:首先,对试样进行状态调节,将其置于标准环境条件(温度23℃±2℃,相对湿度50%±5%)下调节至稳定状态;其次,根据样品的光泽水平选择合适的测量几何角度,并使用随机附带的标准板对光泽度仪进行校准,校准板应保持洁净、无划痕;然后,将仪器测量口紧贴试样表面,避免漏光和外界光线干扰,在试样的不同位置(通常不少于三个位置,每个位置可读取多点数据)进行测量;最后,取各测点测量值的算术平均值作为该试样的光泽度结果,必要时同时报告各点数值以反映光泽的均匀性。
在测量过程中需要注意:试样表面不得用手直接触摸测量区域,避免油污、灰尘影响结果;对于带有方向性纹理的膜层,应在相互垂直的两个方向上分别测量并做好记录;每测量一定数量的试样后应重新校准仪器;测量结果应注明所用标准、角度和平均值取值方式,以保证数据的规范性和可追溯性。
检测仪器
覆膜金属板光泽度测定所使用的主要仪器设备包括:
- 光泽度仪(光泽计):具备20°、60°、85°多种测量角度的台式或便携式镜面光泽测定仪,是核心检测设备;
- 高精度标准光泽板:包括高光泽、中光泽和低光泽基准板,用于仪器的日常校准和期间核查;
- 标准环境状态调节设备:恒温恒湿试验箱或状态调节室,用于试验前试样的环境调节;
- 清洁辅助用具:无尘布、专用清洁剂、洗耳球等,用于试样表面和标准板的清洁处理;
- 配套老化试验设备:氙灯老化试验箱、紫外老化试验箱、盐雾试验箱等,用于光泽保持率测试中的老化前处理;
- 数据处理系统:用于测量数据的记录、统计、平均值计算和报告生成。
仪器设备的选择和管理对测试结果的准确性至关重要。光泽度仪应定期送计量部门检定或校准,并附有有效的校准证书;标准板使用后应及时归盒保存,避免磨损和污染;仪器应存放在干燥、无腐蚀性气体的环境中。完善的设备管理体系确保每一次测量数据都准确可靠、具有法律效力和国际互认性。
应用领域
覆膜金属板光泽度测定服务覆盖众多行业和应用场景,主要包括:
- 家电行业:冰箱、洗衣机、空调、微波炉、油烟机等家电外观覆膜钢板的光泽质量控制;
- 建筑装饰行业:覆膜金属吊顶板、幕墙板、室内装饰板、金属墙面板的外观性能验收;
- 金属包装行业:食品罐、饮料罐、化工桶等覆膜马口铁表面的光泽检测;
- 交通运输行业:轨道交通车辆内装饰板、集装箱板、车厢覆膜板的光泽评价;
- 家具制造行业:覆膜金属家具板、办公隔断板等产品的表面装饰效果控制;
- 电子电器行业:电子产品金属外壳覆膜件的表面质量检测;
- 科研与工艺开发:高校、研究院所及企业研发部门开展膜层材料研究、工艺优化、新品开发时的光泽性能验证;
- 贸易与验收:进出口贸易商、采购方对来料覆膜金属板进行第三方独立检测和质量仲裁。
通过覆盖上述领域的专业检测服务,可以帮助覆膜金属板产业链上下游企业建立完善的质量评价体系,减少因外观光泽争议引发的贸易纠纷,提升产品的市场竞争力和品牌信誉度。
常见问题
问题一:覆膜金属板光泽度测定的检测周期是多久?
覆膜金属板光泽度测定的检测周期一般为7-15个工作日。具体周期的长短会受到多方面因素的影响:一是检测项目的数量,如果仅进行常规镜面光泽度测定,周期较短,若同时涉及光泽保持率、老化前后对比等项目,则需要额外的试验时间;二是样品数量和取样点数量,批量样品多点位测量会增加测试和数据处理工作量;三是检测方法的复杂程度,涉及状态调节、老化预处理的方法耗时相对较长;四是是否需要加急服务,如有紧急交付需求,可与实验室沟通安排加急处理,缩短报告交付时间。
问题二:覆膜金属板光泽度测定的检测价格是多少?
覆膜金属板光泽度测定的检测价格受多种因素综合影响,无法一概而论。影响价格的主要因素包括:检测项目的种类和数量,单角度光泽测定与多角度测定、光泽保持率等组合项目的费用构成不同;采用的检测方法标准,依据不同标准开展测试所需的操作流程和耗时存在差异;送检样品的数量和尺寸规格;检测周期的要求,加急服务可能产生额外的费用;以及是否需要附加的数据分析服务。建议您在送检前与我们联系沟通具体的检测需求,我们将根据实际情况为您提供详细的报价方案。
问题三:覆膜金属板光泽度测定测试需要什么资质?
我们旗下拥有CMA和CNAS资质,能力范围覆盖覆膜金属板及涂层、膜层材料的多项物理性能和外观质量检测项目。依托完善的资质体系,实验室建立了严格的质量控制程序和技术管理制度,检测能力持续通过能力验证和内部核查予以确认。同时,我们拥有经验丰富的专业技术团队和先进的检测仪器设备,能够为客户提供科学、公正、准确的检测数据和专业的技术服务,检测结果的权威性和可信度在行业内得到广泛认可。
问题四:光泽度测量时应该选择20°、60°还是85°角度?
测量角度的选择依据样品的光泽水平而定。按照标准规定,通常优先采用60°角进行初步测量:若60°光泽值高于70GU,属于高光泽样品,建议改用20°角测量,因为20°角对高光泽区的分辨力更高;若60°光泽值低于10GU,属于低光泽样品,建议采用85°角测量,因为85°角对哑光表面的微小变化更敏感;若60°光泽值介于两者之间,则直接以60°角测量结果报出。对于覆膜金属板这类产品,多数装饰膜层以60°角测定为主,高光膜和哑光膜则分别辅以20°角和85°角数据。
问题五:覆膜金属板光泽度测定对样品有哪些要求?
送检样品应满足以下基本要求:试样表面应平整,能够与光泽度仪测量口紧密贴合,避免因漏光造成数据偏差;测量区域应清洁,无指纹、油污、灰尘、划痕、气泡和明显缺陷;试样尺寸建议不小于100mm×100mm,以保证可以进行多点测量评估光泽均匀性;具有方向性纹理的膜层试样,送检时应注明纹理方向。若需进行老化前后光泽对比,还应同时提供未经处理的原始对照样,并确保对照样与老化样来自同一块材料。
问题六:导致覆膜金属板光泽度不合格的常见原因有哪些?
光泽度不合格的原因可能来自多个环节:一是膜层原材料因素,如膜料配方中消光剂含量控制不当、树脂批次波动等;二是复合工艺因素,如贴合温度、压力设定不合理,辊面光洁度下降或有污染物附着,导致膜面复制出缺陷;三是基材因素,基板表面粗糙度过大或镀层不均匀,透过膜层影响表面反光性能;四是环境与操作因素,生产环境粉尘过多、冷却不均匀等;五是储运因素,膜面受压划伤、与异物摩擦或受到化学品污染。通过光泽度测定结合表面形貌分析,可以帮助企业定位问题环节,改进工艺。
问题七:光泽度检测报告中一般包含哪些内容?
一份规范的光泽度检测报告通常包括以下内容:委托方信息和样品描述,包括样品名称、编号、基材类型、膜层类型等;检测依据的标准名称和编号;测量几何角度(20°、60°或85°);试样状态调节的环境条件;仪器设备信息;各测点的光泽度实测值、平均值以及必要时的光泽均匀性说明;若为老化对比项目,还包含试验前后的光泽值及光泽保持率的计算结果;报告末尾附有检测结论、检测日期以及相关人员的签字信息。报告内容完整、数据清晰,可直接用于质量验收、贸易结算和工艺改进参考。