旗下实验室资质
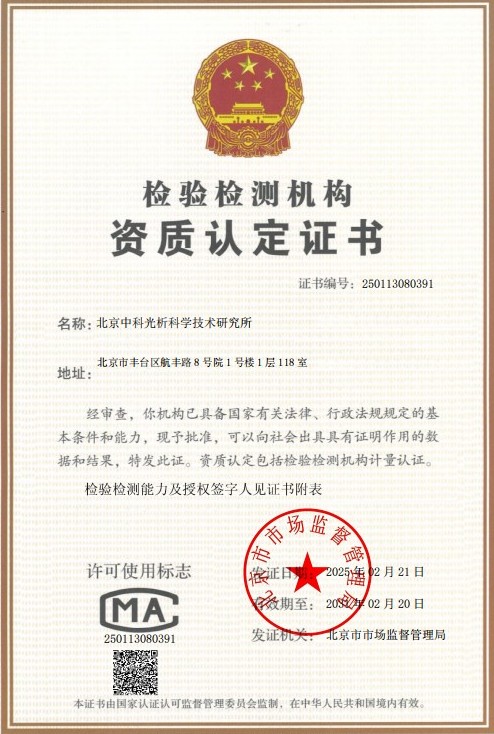 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
冷镦钢丝是紧固件制造行业的核心基础材料,指在常温状态下通过冷镦、冷挤压工艺加工成螺栓、螺钉、螺母、螺柱、铆钉等标准件及异形紧固件的专用钢丝。在冷镦成形过程中,钢丝局部变形量通常可达到70%至90%,材料需在剧烈塑性变形条件下保持良好的变形能力而不开裂,因此对化学成分均匀性、表面质量、显微组织状态、脱碳层控制以及非金属夹杂物水平等提出了极为严苛的要求。
冷镦钢丝批次可靠性验证是指以批次为单位,对钢丝的化学成分、力学性能、工艺性能、表面质量、金相组织及尺寸精度等关键指标进行系统化检测与综合评价,从而判断该批次产品是否具备稳定的冷镦成形能力和后续使用可靠性。由于原材料批次波动是导致紧固件冷镦开裂、模具异常损耗、成品强度分散甚至批量质量事故的主要源头,批次可靠性验证已成为紧固件企业来料检验、钢厂出厂控制以及供应商质量管理体系中不可缺少的技术环节。
验证工作通常依据GB/T 5953《冷镦钢丝》、GB/T 6478《冷镦和冷挤压用钢》、GB/T 228.1、GB/T 239.1以及ISO 4954、EN 10263系列、JIS G3507等国内外产品标准和方法标准执行,并结合客户的采购技术协议与图纸要求进行综合判定,确保每批次钢丝在投料前质量状态完全受控。
检测样品
冷镦钢丝批次可靠性验证涉及的样品形态覆盖从原料到成品的各个加工环节,主要包括以下几类:
- 热轧盘条:经高速线材轧机轧制、控制冷却后交付的原始盘条,是评价原料纯净度与表面质量的基础样品;
- 拉拔态钢丝:经过一道或多道次拉拔减径后的钢丝,用于考核加工硬化程度与表面润滑载体层状态;
- 球化退火态钢丝:经球化退火处理的钢丝,是冷镦成形前最关键的样品状态,重点评价球化组织级别与硬度均匀性;
- 表面处理钢丝:经磷化、皂化、石灰或硼砂等表面润滑处理的成品钢丝,需附加评价涂层质量;
- 不锈钢及合金钢冷镦钢丝:如奥氏体不锈钢、铬钼合金钢、硼钢等牌号的冷镦用线材与钢丝。
常见牌号包括ML08、ML10、ML15、ML20、ML35、ML40、ML45等碳素结构钢系列,SWRCH6A、SWRCH8A、SWRCH10A、SWRCH15A、SWRCH18A、SWRCH22A等冷镦用碳素钢系列,以及SCM435、SCM440、10B21等合金冷镦钢和不锈钢系列。规格范围一般为直径1.00mm至30mm。取样时通常要求同一批次由同一炉号、同一规格、同一热处理制度的产品组成,从每批不同盘卷的头、中、尾位置分别截取试样,试样长度与数量依据产品标准和检测项目确定。样品应做好标识与防锈处理,避免运输过程中的磕碰、弯折与腐蚀,确保样品状态能够真实反映批次质量水平。
检测项目
冷镦钢丝批次可靠性验证的检测项目围绕“成分—组织—性能—表面—尺寸”五个维度展开,典型项目包括:
- 化学成分分析:碳、硅、锰、磷、硫、铬、镍、铜、钼、硼、铝、钛、氮、氧、氢等元素的定量分析;
- 力学性能:抗拉强度、规定塑性延伸强度、断后伸长率、断面收缩率;
- 硬度测试:布氏硬度、洛氏硬度、维氏硬度及显微维氏硬度,用于评价退火软化效果和批内硬度均匀性;
- 工艺性能:冷顶锻试验、单向扭转试验、缠绕试验、反复弯曲试验;
- 表面质量检验:裂纹、折叠、划伤、结疤、耳子、拉痕、氧化铁皮等表面缺陷检查及涡流探伤;
- 金相组织分析:球化退火组织级别评定、晶粒度测定、非金属夹杂物(A、B、C、D类)评级、带状组织评定;
- 脱碳层深度:全脱碳层深度与总脱碳层深度测定;
- 表面涂层质量:磷化膜单位面积质量、皂化层附着状态、润滑涂层均匀性;
- 尺寸与外形:直径偏差、不圆度、盘重、平直度;
- 耐蚀性及其他特殊项目:中性盐雾试验、延迟断裂敏感性评价(针对高强度紧固件用钢)等。
检测方法
各项检测均按照现行有效的国家标准、行业标准或国际标准执行,主要方法如下:
- 化学成分分析:采用GB/T 4336火花放电原子发射光谱法进行多元素快速定量;碳、硫含量采用GB/T 20123高频燃烧红外吸收法测定;氮、氧、氢等气体元素采用脉冲加热惰性气体熔融法测定;痕量元素必要时采用电感耦合等离子体发射光谱法验证;
- 拉伸试验:按GB/T 228.1在室温下测定抗拉强度、屈服强度、断后伸长率和断面收缩率,评估钢丝强度水平与塑性储备;
- 硬度试验:按GB/T 231.1、GB/T 230.1或GB/T 4340.1测定布氏、洛氏或维氏硬度,并通过同盘不同位置取样评价硬度均匀性;
- 冷顶锻试验:将试样镦锻至规定高度比(如1/2、1/3),检查镦粗部位表面有无裂纹,直接模拟冷镦成形条件评价材料的冷镦性能;
- 扭转试验:按GB/T 239.1进行单向扭转,记录扭转次数及断口形貌,评价钢丝的延性与表面缺陷敏感性;
- 缠绕试验:按GB/T 2976将钢丝缠绕于规定直径的芯棒上,检查表面是否开裂,评价材料韧性;
- 金相检验:按GB/T 13298制备金相试样,球化组织按相关评级图评定,非金属夹杂物按GB/T 10561评定,晶粒度按GB/T 6394测定,脱碳层深度按GB/T 224金相法测定;
- 表面与内部缺陷检测:采用涡流穿过式探伤方法对钢丝表面及近表面缺陷进行连续检测,必要时结合超声检测评价内部缺陷;
- 盐雾腐蚀试验:按GB/T 10125对涂层钢丝或不锈钢钢丝进行中性盐雾试验,评价耐蚀性能。
检测仪器
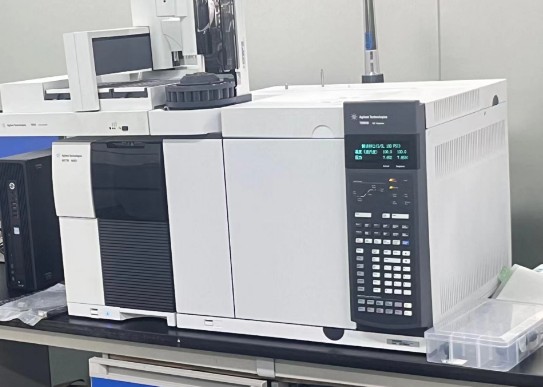
为满足上述检测项目的需要,验证工作依托一系列精密仪器设备开展:
- 火花直读光谱仪:用于钢中多元素成分的快速定量分析;
- 高频红外碳硫分析仪:用于碳、硫元素的精确测定;
- 氧氮氢分析仪:用于气体元素含量分析;
- 电子万能材料试验机:用于拉伸、压缩等力学性能测试;
- 布氏硬度计、洛氏硬度计、维氏硬度计及显微维氏硬度计:覆盖不同标尺的硬度测试与脱碳层硬度梯度分析;
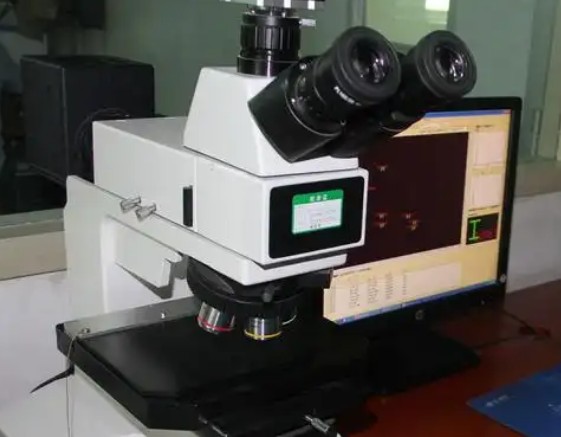
- 金相显微镜及图像分析系统:用于组织评定、晶粒度测定、夹杂物评级与脱碳层测量;
- 扫描电子显微镜及能谱仪:用于缺陷微观形貌观察、断裂机理分析与夹杂物成分判定;
- 扭转试验机:用于线材扭转性能测试;
- 压力试验机及专用镦锻装置:用于冷顶锻试验;
- 涡流探伤仪:用于表面及近表面缺陷检测;
- 盐雾试验箱:用于耐蚀性考核;
- 激光测径仪、外径千分尺等精密量具:用于尺寸精度测量。
应用领域
冷镦钢丝批次可靠性验证服务广泛应用于对紧固件质量与安全有严格要求的行业领域:
- 紧固件制造行业:螺栓、螺钉、螺母、螺柱、铆钉、自攻钉等标准件与异形件生产企业的来料批次验证与出厂检验;
- 汽车制造行业:发动机缸盖螺栓、连杆螺栓、轮毂螺栓、底盘高强度紧固件等安全件的原料批次把关;
- 建筑钢结构行业:高强度大六角头螺栓连接副、扭剪型高强度螺栓用原材料验证;
- 铁路与桥梁工程:铁道扣件、预埋螺栓、桥梁高强连接件用钢丝的可靠性评价;
- 风电与能源装备:风电塔筒高强螺栓、地脚螺栓用合金冷镦钢丝的批次验证;
- 电子电器行业:精密微型螺钉、轴类零件用细规格冷镦钢丝的质量控制;
- 供应链质量管理:钢厂出厂合格评定、贸易商采购验收、第三方质量仲裁、失效分析及供应商年度审核等场景。
常见问题
问题一:冷镦钢丝批次可靠性验证的检测周期是多久?
冷镦钢丝批次可靠性验证的检测周期一般为7-15个工作日。具体周期受多种因素影响:检测项目数量越多,覆盖化学成分、力学性能、金相组织、工艺性能等全套指标时,所需时间相应延长;样品数量与批次规模直接影响制样与测试的工作量;部分项目如球化组织评级、非金属夹杂物检验对制样和数据分析要求较高,周期会略有增加;若客户仅委托单项快速验证或选择加急服务,周期可适当缩短。建议在委托检测时明确项目范围与时间要求,以便合理安排检测计划。
问题二:冷镦钢丝批次可靠性验证的检测价格是多少?
冷镦钢丝批次可靠性验证的费用根据实际检测需求而定,主要受以下因素影响:检测项目的种类与数量,例如仅做成分分析、硬度等基础项目,与开展成分