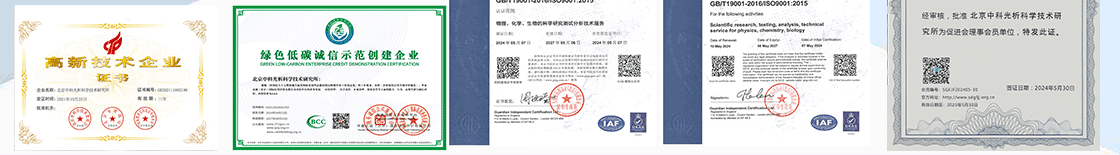
旗下实验室资质
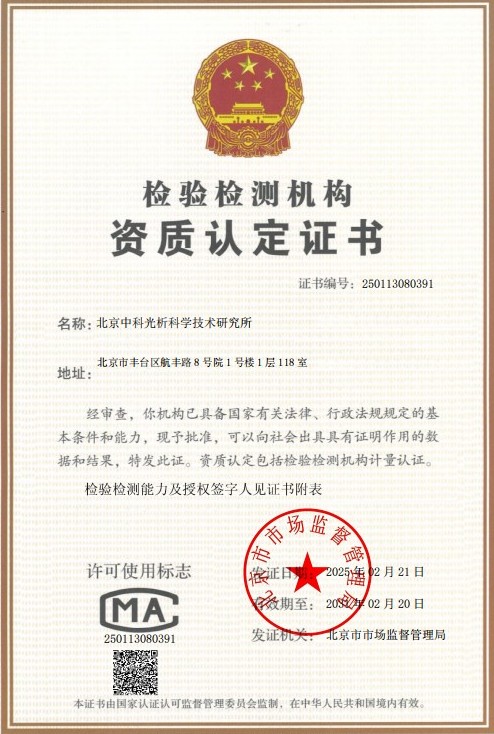 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
聚乙烯吹塑薄膜作为一种广泛应用于食品包装、农业覆盖、工业包装等领域的塑料材料,其安全性能直接关系到消费者的健康以及产品的保质期。在众多的安全性能指标中,高锰酸钾消耗量是一个极为关键的化学检测项目。聚乙烯吹塑薄膜高锰酸钾消耗量测定,主要是为了评估薄膜材料中可能迁移出来的低分子量有机物质、还原性物质以及易氧化物质的含量。这些物质通常来源于聚合反应过程中的残留单体、引发剂、催化剂以及加工过程中使用的各类助剂,如增塑剂、抗氧化剂、润滑剂等。
该检测方法的原理基于氧化还原反应。在特定的酸性条件下,浸泡液(通常为蒸馏水)中的还原性物质会与加入的高锰酸钾标准溶液发生反应。高锰酸钾(KMnO₄)作为一种强氧化剂,在酸性介质中被还原为二价锰离子(Mn²⁺),其自身的紫红色会随之消退。通过滴定或比色的方式,测定反应前后高锰酸钾的消耗量,可以定量地计算出薄膜中溶出的还原性物质的总量。这一指标的高低,直接反映了聚乙烯吹塑薄膜在生产过程中是否使用了合格的原料,以及加工工艺是否完善。如果消耗量过高,说明薄膜中含有大量易迁移的小分子物质,这些物质一旦随食物进入人体,可能会对人体健康造成潜在危害,如致癌、致畸或慢性中毒等风险。
从宏观角度来看,聚乙烯吹塑薄膜高锰酸钾消耗量测定是食品安全国家标准体系中的重要一环。随着全球对食品安全关注度的日益提升,各国监管机构对食品接触材料(FCM)的监管力度不断加强。在我国,该项目的检测依据主要来源于GB 4806系列标准以及相关的产品标准。通过严格的检测,可以有效拦截不合格产品流入市场,保障人民群众的饮食安全。同时,该检测项目也是企业进行质量控制、产品研发和贸易合规的重要手段,有助于企业提升产品竞争力,规避贸易风险。
检测样品
在进行聚乙烯吹塑薄膜高锰酸钾消耗量测定时,样品的采集和制备至关重要,直接影响到检测结果的代表性和准确性。检测样品通常涵盖多种类型的聚乙烯吹塑薄膜,依据其密度、用途及生产工艺的不同,样品具有多样性的特点。
首先,根据聚乙烯的密度不同,常见的检测样品包括低密度聚乙烯(LDPE)薄膜、线性低密度聚乙烯(LLDPE)薄膜以及高密度聚乙烯(HDPE)薄膜。LDPE薄膜具有良好的柔软性和透明度,常用于食品袋、保鲜膜等;LLDPE薄膜具有优异的抗张强度和抗穿刺性,广泛用于包装薄膜;HDPE薄膜则具有较高的刚性和强度,多用于背心袋、垃圾袋等。不同类型的薄膜由于其分子结构和结晶度的差异,其潜在的可迁移物质含量也有所不同,因此在检测时需明确样品的具体材质。
其次,根据用途分类,检测样品可分为食品接触用薄膜、医药包装用薄膜以及工农业用薄膜。其中,食品接触用薄膜是检测的重点对象,如超市购物袋、面包袋、冷冻食品包装膜、糖果包装膜等。此类样品在检测前,必须确认其清洁度,要求样品表面无灰尘、无油污、无异味,且未经过二次污染。对于带有印刷图案的薄膜,在样品制备时通常需要避开印刷油墨部分,除非是为了考察整体迁移情况,否则一般截取未印刷的空白部位进行测试,以避免油墨中的溶剂残留干扰高锰酸钾消耗量的测定结果。
样品的形态也是不可忽视的因素。检测实验室接收的样品通常是成卷的薄膜或成品的包装袋。样品应当保持平整,无明显褶皱、破损或气泡。在样品送达实验室后,检测人员会依据相关标准进行取样。通常情况下,需要从样品的不同部位(如卷膜的头、中、尾段或包装袋的不同侧面)截取具有代表性的试样,将试样裁剪成特定尺寸的小片(如2cm×2cm或更小),以便于浸泡处理。样品裁剪过程中严禁使用润滑油,剪切工具应清洁干燥,防止引入外源性还原物质。
检测项目
聚乙烯吹塑薄膜高锰酸钾消耗量测定虽然是单一的测试项目,但其内涵涉及对多种化学物质的综合评估。在检测报告中,该项目的结果往往与总迁移量、重金属、特定物质迁移量等指标共同构成了产品的合规性评价体系。具体而言,本检测项目专注于测定样品在水基食品模拟物(如蒸馏水)中浸泡后,溶出的还原性物质的总量。
虽然检测的直接目标是“高锰酸钾消耗量”,但其背后代表的“还原性物质”是一个复杂的混合体系。这些物质可能包括但不限于:
- 不饱和烃类物质: 聚合过程中未完全反应的乙烯单体、低聚物以及由于热降解产生的烯烃物质。这些物质含有双键,容易被高锰酸钾氧化。
- 含氧有机物: 如醛类、酮类、醇类以及羧酸类物质。这些物质可能来源于树脂合成的副产物或加工过程中的氧化降解。
- 抗氧化剂降解产物: 聚乙烯加工中常添加抗氧化剂(如BHT、BHA等)以防止老化,部分抗氧化剂或其氧化产物可能会迁移至浸泡液中,导致高锰酸钾消耗量增加。
- 加工助剂残留: 如润滑剂、开口剂、抗静电剂等。某些低分子量的加工助剂若具有还原性,也会被计入消耗量中。
值得注意的是,高锰酸钾消耗量的单位通常以mg/kg表示,即每公斤样品消耗高锰酸钾的毫克数。检测机构在进行该项目检测时,通常还会关注样品的感官指标,如色泽、气味、滋味等。如果样品在浸泡液中有明显的异味,往往预示着挥发性有机物含量较高,这也可能与高锰酸钾消耗量偏高存在一定的相关性。因此,检测项目虽然看似单一,实则是对聚乙烯吹塑薄膜纯净度的一次全面“体检”。
检测方法
聚乙烯吹塑薄膜高锰酸钾消耗量测定的标准检测方法主要依据食品安全国家标准及相关的行业测试标准。目前,国内最常用的方法依据是GB 31604.2-2016《食品安全国家标准 食品接触材料及制品 高锰酸钾消耗量的测定》以及GB/T 5009.60-2003《食品包装用聚乙烯、聚苯乙烯、聚丙烯成型品卫生标准的分析方法》。虽然旧标准仍部分参考,但针对食品接触材料,GB 31604系列标准是更为权威的检测依据。
具体的检测流程主要包括以下几个关键步骤:
1. 样品预处理与浸泡: 这是检测的第一步,也是至关重要的一步。首先,将采集的聚乙烯吹塑薄膜样品用清水冲洗,去除表面的灰尘和杂质,随后用蒸馏水进行清洗。根据标准要求,样品需要按照特定的表面积与体积比(通常为每平方厘米样品加入2 mL浸泡液)进行浸泡。浸泡液通常选择蒸馏水。浸泡条件模拟实际使用场景,常用的条件包括:60℃保温2小时(模拟室温长期接触)、95℃保温30分钟(模拟热灌装或巴氏杀菌)或40℃保温24小时(模拟冷藏或常温短期接触)。对于聚乙烯吹塑薄膜,常采用60℃保温2小时的条件。在浸泡过程中,必须确保样品完全浸没,且容器密封良好,防止浸泡液蒸发或外界污染。
2. 空白试验: 与样品浸泡同步进行,取相同体积的蒸馏水(不加入样品)在相同的条件下进行保温处理。这是为了扣除蒸馏水本身所含的还原性物质对结果的影响,确保检测结果的准确性。
3. 滴定反应: 浸泡结束后,待浸泡液冷却至室温。准确量取一定体积(如100 mL)的浸泡液置于锥形瓶中。向锥形瓶中加入一定量的稀硫酸溶液酸化,随后准确加入已知浓度的高锰酸钾标准滴定溶液(如0.01 mol/L)。将锥形瓶置于沸水浴中加热一定时间(如15分钟),促使氧化还原反应充分进行。
4. 反滴定: 加热反应结束后,迅速向锥形瓶中加入准确体积的草酸钠标准溶液(如0.01 mol/L),草酸钠会与剩余的高锰酸钾发生反应,使紫红色褪去。紧接着,趁热用高锰酸钾标准溶液继续滴定,直至溶液重现微红色且30秒内不褪色,即为滴定终点。
5. 结果计算: 根据滴定过程中消耗的高锰酸钾标准溶液的体积、浓度以及空白试验的结果,结合试样的面积或质量,按照标准公式计算高锰酸钾消耗量。计算公式通常为:X = (V1 - V2) × c × 31.6 × 1000 / V,其中X为高锰酸钾消耗量,V1为滴定样品消耗高锰酸钾体积,V2为空白试验消耗体积,c为高锰酸钾浓度,V为浸泡液取样体积,31.6为1mL 0.01mol/L高锰酸钾溶液相当的高锰酸钾毫克数。
在方法执行过程中,必须严格控制实验条件。例如,高锰酸钾溶液的配制与标定需精确,因为其浓度直接影响滴定结果;加热时间和温度需严格把控,过度的加热可能导致高锰酸钾分解,从而引入误差。此外,整个实验过程应避免还原性气氛的干扰,实验用水必须符合GB/T 6682规定的二级水或三级水要求。
检测仪器
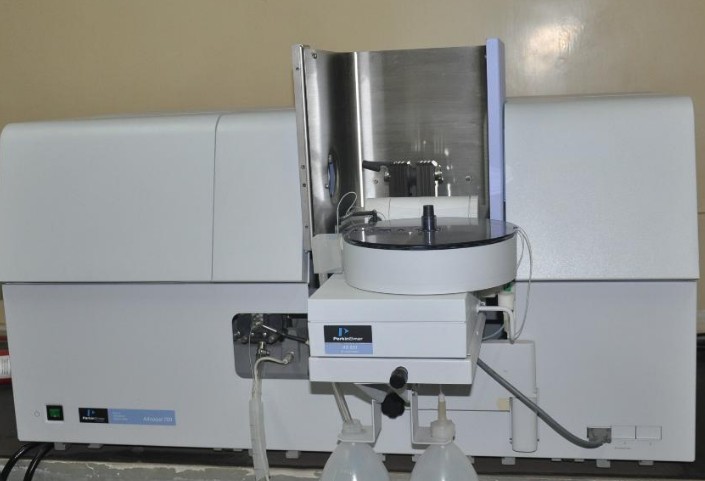
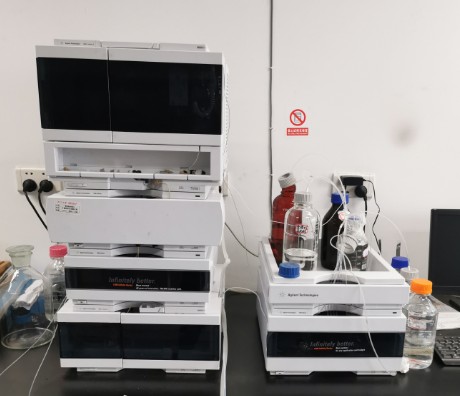
聚乙烯吹塑薄膜高锰酸钾消耗量测定虽然属于经典的化学分析方法,但为了保证检测数据的精准度、重复性和合规性,检测过程中需要使用一系列精密的仪器设备和辅助器具。以下是该检测项目所需的主要仪器清单及其功能说明:
- 分析天平: 这是实验室的基础设备,用于精确称量样品的质量(如果结果需按质量计算)以及配制标准溶液时的试剂称量。要求感量至少为0.1 mg或0.01 mg,确保称量数据的准确性。符合计量检定规程是基本要求。
- 电热恒温水浴锅: 用于提供样品浸泡和滴定反应所需的恒温环境。在样品浸泡阶段,水浴锅需能精确控制温度(如60℃或95℃),并保持温度波动在极小范围内(通常±1℃)。在滴定反应阶段,沸水浴是必要的条件,以确保氧化还原反应在沸腾状态下进行。
- 酸式滴定管: 由于高锰酸钾溶液具有强氧化性,会腐蚀橡胶管,因此必须使用带有玻璃旋塞的酸式滴定管进行滴定操作。滴定管的容量通常为25 mL或50 mL,分度值需精确至0.1 mL,并需定期进行校准。棕色滴定管更为适宜,可防止高锰酸钾见光分解。
- 全玻璃回流装置或具塞锥形瓶: 在样品浸泡过程中,为了防止浸泡液的挥发损失,通常使用具塞锥形瓶或将烧瓶置于回流装置中。这保证了浸泡液体积的恒定,从而保证了萃取效率。
- 量筒与移液管: 用于准确量取浸泡液、硫酸溶液和标准溶液。A级移液管和量筒是保证体积准确性的必要工具。
- 烘箱: 用于烘干清洗后的玻璃器皿,以及某些特定样品的预处理(如测定干物质含量)。
- pH计: 虽然该检测主要依赖滴定,但在某些情况下需要调节浸泡液的酸碱度,或验证硫酸加入后的酸度,pH计是实验室的常用辅助设备。
除了上述核心仪器外,实验室还需配备标准的玻璃器皿清洗设施,确保所有接触样品和试剂的容器无还原性物质残留。对于现代化的检测实验室,还会配备自动电位滴定仪,虽然高锰酸钾滴定通常依赖颜色突变指示终点,但在颜色判断困难(如样品浸泡液本身有色)的情况下,电位滴定仪可以提供更客观的终点判定依据,减少人为误差。
应用领域
聚乙烯吹塑薄膜高锰酸钾消耗量测定的应用领域十分广泛,主要集中在食品接触材料的安全监管、产品质量控制以及国际贸易合规等方面。通过该项检测,可以有效保障不同应用场景下的使用安全,维护产业链各环节的利益。
1. 食品包装行业: 这是该检测最主要的应用领域。聚乙烯薄膜广泛用于包装面包、糕点、冷冻食品、鲜肉、蔬菜、糖果等各类食品。食品生产企业必须采购符合食品安全标准的包装材料。通过测定高锰酸钾消耗量,可以确保包装膜中的化学物质不会迁移到食品中,污染食品或改变食品风味。特别是对于油脂含量较高或直接接触食品的包装,该检测更是强制性项目。
2. 医药包装行业: 医用聚乙烯薄膜常用于药品的内外包装。药品对包装材料的安全性要求极为严苛,任何微量化学物质的迁移都可能影响药效甚至产生毒性。因此,医药包装材料的溶出物测试中,还原性物质(高锰酸钾消耗量)是必检项目,以确保药品的稳定性和安全性。
3. 农业生产领域: 地膜和棚膜是农业生产的重要物资。虽然主要功能是保温保湿,但随着对土壤环境保护的重视,对地膜降解产物及残留物质的关注度也在提升。高锰酸钾消耗量的测定有助于评估地膜添加剂的析出情况,指导开发环保型、易降解的聚乙烯农膜产品。
4. 出口贸易与合规认证: 中国是塑料制品出口大国,聚乙烯薄膜出口量巨大。欧美、日韩等发达国家对食品接触材料的法规日益严格,如欧盟的EU No 10/2011、美国的FDA 21 CFR等。虽然不同法规的具体限值和测试方法略有差异,但高锰酸钾消耗量(或氧化性物质迁移)是国际公认的卫生指标。通过该检测,国内企业可以获取符合国际标准的检测报告,打破技术性贸易壁垒,顺利进入国际市场。
5. 第三方检测机构与质量监管部门: 各地市场监督管理局、海关检验检疫部门以及第三方检测实验室,将该项目作为日常监督抽检的重要指标。通过对市场上流通的聚乙烯薄膜产品进行抽检,可以及时发现并处置不合格产品,打击假冒伪劣,维护市场经济秩序。
常见问题
问题一:聚乙烯吹塑薄膜高锰酸钾消耗量测定的检测周期是多久?
聚乙烯吹塑薄膜高锰酸钾消耗量测定的检测周期一般为7-15个工作日。这一时间范围涵盖了样品接收、预处理、浸泡萃取、化学滴定、数据计算及报告编制的全过程。具体的检测周期可能会受到多种因素的影响。首先,检测项目的数量是关键因素,如果客户除了高锰酸钾消耗量外,还需要进行重金属、蒸发残渣等多项测试,整体周期会相应延长。其次,样品数量和处理难度也会影响进度,大批量样品或特殊规格样品需要更长的前处理时间。此外,检测方法的复杂程度也是考量因素,虽然该方法属于常规化学测试,但若涉及特殊模拟液或非标方法,验证过程需耗费更多时间。如果客户有特殊的时间要求,许多实验室也提供加急服务,可以在协商的更短时间内出具结果,但这通常需要额外的加急费用。
问题二:聚乙烯吹塑薄膜高锰酸钾消耗量测定的检测价格是多少?
关于聚乙烯吹塑薄膜高锰酸钾消耗量测定的检测价格,无法给出一个固定的金额,因为检测费用是根据多种因素综合定价的。价格主要取决于客户的具体检测需求。首先,检测项目的多寡直接影响费用,单独检测高锰酸钾消耗量与进行全套食品接触材料卫生指标检测的价格差异较大。其次,采用的检测方法标准不同,实验成本也会有所区别,例如依据国标方法还是特殊的企业标准或国际标准。再者,样品的数量和送检频率也是定价的考量因素,对于长期合作或批量送检的客户,通常会有相应的优惠。最后,如果客户需要加急服务或特殊的实验条件,也会产生额外的费用。因此,为了获得准确的报价,建议客户直接联系检测机构,提供详细的样品信息和检测需求,由专业工程师进行评估后提供正式的报价单。
问题三:聚乙烯吹塑薄膜高锰酸钾消耗量测定测试需要什么资质?
聚乙烯吹塑薄膜高锰酸钾消耗量测定是一项专业的实验室检测活动,对检测机构的资质和能力有严格要求。我们旗下拥有CMA和CNAS资质,这表明实验室具备了国家认可的检测能力。CMA(中国计量认证)是资质认定的标志,证明实验室的基本条件和能力符合法律法规的要求,具有向社会出具具有法律效力证明作用的数据和结果的资格。CNAS(中国合格评定国家认可委员会)则是国际互认的认可机构,表明实验室的管理体系和技术能力达到了国际标准,其出具的检测报告在全球范围内具有较高的权威性。此外,实验室还应拥有一支专业的技术团队,包括具备丰富经验的检测工程师和技术专家,以及配套完善的精密仪器设备,确保检测过程的规范性和数据的准确性。
问题四:高锰酸钾消耗量超标通常是由什么原因引起的?
聚乙烯吹塑薄膜高锰酸钾消耗量超标,通常意味着薄膜中含有过量的易氧化物质。这主要由以下几个原因引起:一是原料树脂问题,如使用了回收料、再生料或纯度较低的树脂,这些材料中往往含有大量的低分子聚合物、降解产物和杂质;二是加工助剂过量,为了改善薄膜的加工性能或物理性能,生产商可能过量添加了润滑剂(如硬脂酸酯)、抗氧化剂或着色剂,这些助剂易迁移且具有还原性;三是生产工艺不当,吹塑过程中温度过高或剪切力过大,导致聚乙烯发生热氧化降解,产生醛、酮、酸等小分子含氧极性物质;四是印刷复合残留,如果薄膜经过印刷或复合工序,油墨、胶粘剂中的残留溶剂或未反应单体也是潜在的还原性来源。
问题五:该检测项目对样品的包装和运输有什么特殊要求?
为了确保检测结果的准确性,样品的包装和运输必须严格规范。首先,样品应使用洁净、无污染的包装材料进行封装,如聚乙烯自封袋或玻璃容器,严禁使用报纸、旧纸箱等可能含有挥发性有机物或还原性物质的材料直接接触样品。其次,样品在运输过程中应避免高温、暴晒和雨淋,防止样品发生物理变形或化学降解。对于食品级薄膜样品,建议在常温避光条件下运输。样品送达实验室后,如果不能立即检测,应存放在阴凉、干燥、通风良好的环境中,避免样品吸附空气中的污染物。样品标识应清晰,包含样品名称、规格、生产日期、送检单位等基本信息,以便实验室进行登记和流转。
问题六:如何降低聚乙烯吹塑薄膜的高锰酸钾消耗量?
生产企业在研发和生产过程中,可以采取多种措施来降低薄膜的高锰酸钾消耗量。首先,从源头抓起,选用优质、高纯度的聚乙烯树脂,避免使用来源不明的回收料。其次,优化助剂配方,选择迁移量低、稳定性好的加工助剂,如使用高分子量的润滑剂替代低分子量的脂肪酸,严格控制抗氧化剂的添加量,确保其在满足抗老化需求的同时不造成过度的迁移风险。再次,改进加工工艺,优化挤出机和模头的温度设置,避免过高的加工温度导致树脂降解,同时保证螺杆的剪切效率,使熔体塑化均匀,减少局部过热。最后,加强生产环境的清洁管理,减少灰尘和杂质混入薄膜中。
问题七:检测结果判定依据是什么?
聚乙烯吹塑薄膜高锰酸钾消耗量的检测结果判定,主要依据相关的国家食品安全标准和产品标准。目前最核心的判定标准是GB 4806.7-2016《食品安全国家标准 食品接触用塑料材料及制品》。该标准明确规定,食品接触用塑料材料及制品的高锰酸钾消耗量(水浸泡液,60℃,2h)不得超过10 mg/kg。如果检测结果低于10 mg/kg,则判定该项目合格;如果超过此限值,则判定为不合格。此外,对于特定的聚乙烯吹塑薄膜产品,如GB/T 4456-2008《包装用聚乙烯吹塑薄膜》等推荐性标准,虽然主要规定物理机械性能,但其卫生指标同样引用GB 4806系列标准。因此,10 mg/kg是企业生产和市场监管的红线。对于出口产品,还需依据进口国的标准(如欧盟EU No 10/2011或美国FDA标准)进行判定。