旗下实验室资质
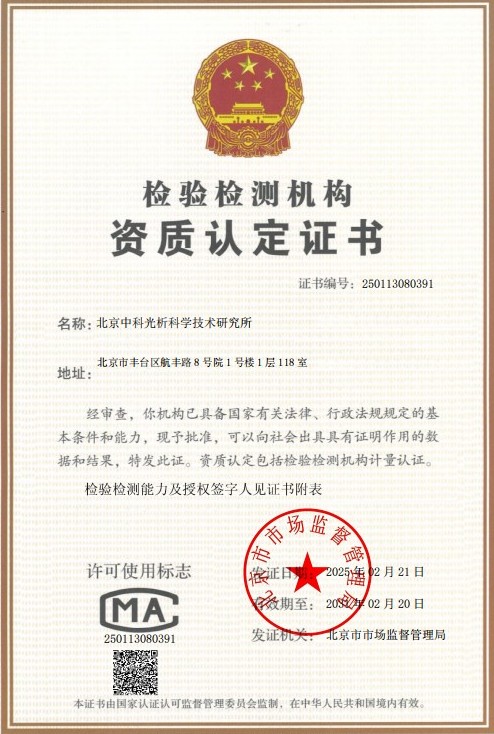 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
益生菌水分含量测定是益生菌产品质量控制中至关重要的检测环节,直接关系到产品的稳定性、活性和保质期。益生菌作为一类对宿主有益的活性微生物,其水分含量的高低会显著影响菌体的存活率和代谢活性。水分含量过高容易导致益生菌在储存过程中发生氧化、水解等化学反应,造成菌体死亡或功效降低;而水分含量过低则可能对菌体造成物理损伤,同样影响产品质量。
在益生菌的生产、加工、储存和运输过程中,水分含量的精确控制是保证产品质量的核心要素之一。益生菌产品通常以冻干粉、胶囊、片剂或发酵乳制品等形式存在,不同形态的产品对水分含量的要求也存在差异。例如,冻干粉状益生菌产品的水分含量通常要求控制在较低水平,以确保菌体在常温或冷藏条件下的长期稳定性。因此,建立科学、准确、可靠的益生菌水分含量测定方法,对于益生菌行业的发展具有重要意义。
目前,益生菌水分含量测定技术已经发展出多种成熟的方法,包括烘箱干燥法、减压干燥法、卡尔费休法、近红外光谱法等。每种方法都有其适用范围和优缺点,检测机构需要根据样品的特性、检测精度要求和实际条件选择合适的测定方法。同时,随着分析技术的不断进步,水分含量测定的准确性和效率也在不断提高,为益生菌产品的质量控制提供了更加有力的技术支撑。
检测样品
益生菌水分含量测定的检测样品范围涵盖了多种益生菌产品形态,不同形态的样品在检测前处理和方法选择上存在一定差异。以下是常见的检测样品类型:
- 益生菌冻干粉:这是最常见的益生菌产品形式,通过冷冻干燥技术将益生菌制成粉末状,便于储存和运输。冻干粉的水分含量直接影响菌体的存活率和货架期。
- 益生菌胶囊:将益生菌粉末填充于胶囊壳中制成的制剂产品,检测时需将胶囊内容物取出进行测定,或根据产品特性选择整体测定方法。
- 益生菌片剂:通过压片工艺制成的片状益生菌产品,检测前通常需要进行粉碎处理,以确保测定结果的代表性。
- 益生菌颗粒剂:以颗粒形式存在的益生菌产品,可能含有载体材料和其他辅料,水分含量的测定需考虑样品的均匀性。
- 益生菌发酵乳制品:包括酸奶、发酵乳等含有活性益生菌的乳制品,其水分含量较高,测定方法与干燥类产品有所不同。
- 益生菌固体饮料:以益生菌为主要功效成分的固体饮料产品,通常需要冲调饮用,水分含量的控制对产品稳定性至关重要。
- 益生菌原料粉:用于生产各类益生菌制剂的原料粉末,是质量控制的关键环节,水分含量测定是原料检验的重要项目。
检测项目
益生菌水分含量测定涉及的检测项目主要包括以下几个方面,这些项目的设定旨在全面评估产品的水分状况和稳定性:
- 总水分含量:这是最核心的检测项目,用于测定样品中所有形式水分的总量,是判断产品是否符合质量标准的重要依据。
- 游离水分含量:指样品中未与其他成分结合、易于挥发的水分,这部分水分对微生物生长和化学反应的影响最为直接。
- 结合水分含量:指与样品中其他成分通过化学键或物理作用结合的水分,通常较难去除,对产品稳定性的影响相对较小。
- 水分活度:虽然与水分含量不同,但水分活度的测定往往与水分含量测定配合进行,共同评估产品的微生物稳定性和保质期。
- 干燥失重:在一定条件下加热干燥后样品减少的质量百分比,是水分含量测定的常用表示方式。
- 恒重判定:在烘干过程中多次称量,直至两次称量结果之差在规定范围内,确保测定结果的准确性。
在进行益生菌水分含量测定时,检测机构会根据客户需求和相关标准要求,确定具体的检测项目和判定依据。不同的产品标准和法规对水分含量的限值要求可能存在差异,检测人员需要准确理解并执行相关标准。
检测方法
益生菌水分含量测定采用多种标准化方法,每种方法都有其特点和适用范围。以下是常用的检测方法介绍:
烘箱干燥法是最经典、最广泛使用的水分含量测定方法。该方法将样品置于恒重的称量瓶中,在规定温度下(通常为105℃左右)烘干至恒重,通过计算干燥前后样品质量的变化来确定水分含量。该方法操作简单、设备成本较低,适用于大多数益生菌粉末产品的水分测定。但需要注意控制烘干温度和时间,避免样品中其他挥发性成分的损失造成测定误差。
减压干燥法适用于热敏性样品的水分含量测定。该方法在减压条件下进行干燥,可以降低干燥温度,减少高温对样品中活性成分的影响。对于含有热敏性益生菌的产品,减压干燥法能够更好地保护菌体活性,同时准确测定水分含量。该方法需要在真空干燥箱中进行,干燥温度通常控制在60-80℃范围内。
卡尔费休法是一种基于化学反应的水分测定方法,具有灵敏度高、准确性好的特点。该方法利用卡尔费休试剂与水发生特异性反应,通过滴定或库仑法测定样品中的水分含量。卡尔费休法适用于水分含量较低的样品,测定结果精确,但设备和试剂成本较高,操作相对复杂。该方法在益生菌冻干粉的水分测定中应用较为广泛。
近红外光谱法是一种快速、无损的水分测定方法。该方法利用近红外光与样品中水分的相互作用,通过光谱分析快速测定水分含量。近红外光谱法具有测定速度快、无需样品前处理、可实现在线检测等优点,适用于生产过程中的快速质量控制。但该方法需要建立准确的校正模型,且设备投资成本较高。
热重分析法通过程序升温过程中样品质量的变化来分析水分含量。该方法可以区分不同温度下挥发的水分类型,提供更详细的水分分布信息。热重分析法在科研和产品开发中应用较多,对于研究益生菌产品的干燥特性和稳定性具有参考价值。
红外干燥法利用红外线加热样品,实现快速干燥和水分测定。该方法加热速度快、测定时间短,适用于需要快速获取结果的场合。但需要注意红外加热的均匀性和温度控制,以保证测定结果的准确性。
检测仪器
益生菌水分含量测定需要使用专业的检测仪器设备,不同检测方法对应不同的仪器配置。以下是主要的检测仪器类型:
- 电热恒温干燥箱:烘箱干燥法的核心设备,具有精确的温度控制系统,能够保持稳定的干燥温度。优质的干燥箱温度均匀性好,温度控制精度高,是水分测定的基础设备。
- 真空干燥箱:减压干燥法的必备设备,能够在减压条件下进行样品干燥。设备配备真空泵和压力控制系统,可以精确控制干燥条件。
- 卡尔费休水分测定仪:用于卡尔费休法的水分测定,分为容量法和库仑法两种类型。现代卡尔费休仪具有自动滴定、终点自动判定等功能,操作简便、结果准确。
- 分析天平:水分测定不可缺少的称量设备,精度通常要求达到0.0001g或更高。具有校准功能、自动内校等功能的精密天平能够提供可靠的称量结果。
- 近红外光谱仪:用于近红外光谱法水分测定,配备漫反射或透射附件,可实现快速无损检测。高端近红外仪具有多波长检测和数据处理功能。
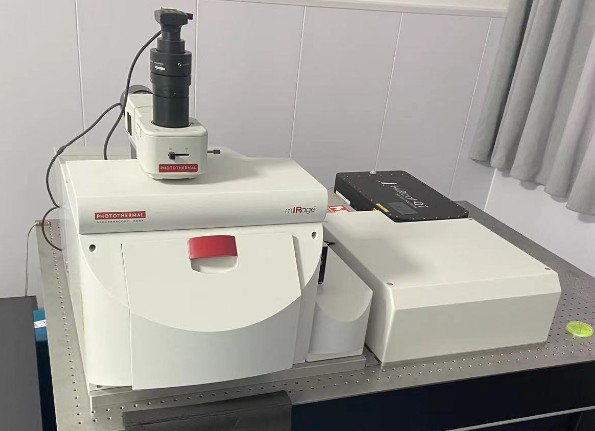
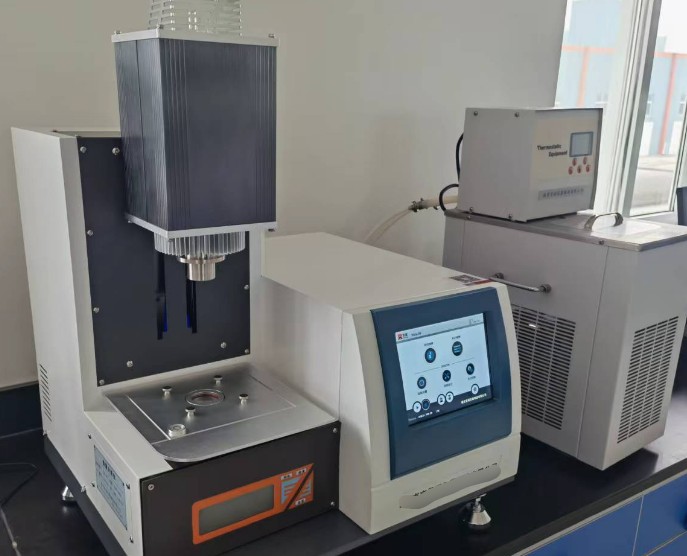
- 热重分析仪:用于热重分析法水分测定,可程序控制升温速率,实时记录样品质量变化。该设备提供详细的热分解曲线,便于分析水分分布。
- 红外水分测定仪:集成红外加热和精密称量功能的快速水分测定设备,适用于快速筛查和质量控制。
- 水分活度仪:与水分含量测定配合使用,测定样品的水分活度值,全面评估产品的微生物稳定性。
检测机构在开展益生菌水分含量测定时,需要根据检测方法和质量要求配置相应的仪器设备,并定期进行仪器校准和维护,确保检测结果的准确性和可靠性。
应用领域
益生菌水分含量测定在多个领域具有重要的应用价值,是产品质量控制和安全保障的重要技术手段。主要应用领域包括:
食品行业是益生菌水分含量测定最主要的应用领域。益生菌作为功能性食品的重要成分,被广泛应用于酸奶、发酵乳、固体饮料、保健品等产品中。食品企业需要通过水分含量测定来监控产品质量,确保产品在保质期内的稳定性和安全性。同时,食品安全法规对部分食品的水分含量有明确要求,企业需要通过检测来验证产品符合相关标准。
保健食品行业对益生菌产品的水分控制要求更为严格。保健食品通常以胶囊、片剂、粉剂等形式存在,水分含量直接影响功效成分的稳定性和保质期。保健食品企业在原料采购、生产过程和成品检验各环节都需要进行水分含量测定,确保产品质量符合备案或注册标准的要求。
医药行业中的益生菌制剂同样需要进行水分含量测定。药用益生菌产品对质量的要求更加严格,需要符合药典和相关法规的规定。制药企业在生产过程中需要严格控制干燥工艺参数,并通过水分测定验证产品质量。药用益生菌的水分含量测定方法需要经过方法学验证,确保方法的准确性和可靠性。
饲料行业中的益生菌添加剂也需要进行水分含量测定。益生菌饲料添加剂能够改善动物肠道健康、提高饲料利用率,但水分含量过高会影响产品的储存稳定性。饲料企业通过水分测定来控制产品质量,确保产品在储存和运输过程中的稳定性。
科研机构在益生菌相关研究中也需要进行水分含量测定。研究人员通过水分测定来研究干燥工艺参数对益生菌活性的影响,优化生产工艺,开发新型益生菌产品。科研级的水分测定通常要求更高的精度和更详细的水分分布信息。
第三方检测机构为社会提供专业的益生菌水分含量测定服务,帮助各类企业完成产品质量检验。第三方检测机构具有专业的技术人员和设备,能够按照国家标准、行业标准或客户要求开展检测,并出具客观、公正的检测报告。
常见问题
问题一:益生菌水分含量测定的检测周期是多久?
益生菌水分含量测定的检测周期一般为7-15个工作日。具体检测周期会受到多种因素的影响,包括检测项目的数量、样品的数量、检测方法的复杂程度、实验室的工作负荷等。如果客户有加急需求,部分检测机构可以提供加急服务,缩短检测周期。建议客户在送检前与检测机构沟通确认具体的检测周期,以便合理安排生产和出货计划。
问题二:益生菌水分含量测定的检测价格是多少?
益生菌水分含量测定的检测价格受到多种因素影响,包括检测项目的多少、检测方法的选择、样品的数量、检测周期的要求等。不同的检测机构收费标准可能存在差异,客户可根据实际需求选择合适的服务方案。如需了解具体的检测费用,建议直接联系检测机构进行咨询,专业人员会根据您的具体需求提供详细的报价信息。
问题三:益生菌水分含量测定测试需要什么资质?
益生菌水分含量测定需要由具备相应资质的检测机构来开展。我们旗下拥有CMA和CNAS资质,具备完善的检测能力和专业的技术团队。我们的实验室配备了先进的检测仪器设备,建立了严格的质量管理体系,能够按照国家标准、行业标准和客户要求开展检测工作。检测人员均经过专业培训,具备丰富的检测经验,可以为客户提供准确、可靠的检测结果。
问题四:益生菌冻干粉的水分含量标准是多少?
益生菌冻干粉的水分含量标准因产品类型和应用领域而异。一般而言,优质的益生菌冻干粉水分含量应控制在较低水平,通常要求在5%以下,部分高标准产品甚至要求控制在3%以下。具体标准需要参照相关产品标准、法规要求或企业内部控制标准。客户在进行水分含量测定前,应明确适用的产品标准和水分限量要求,以便对测定结果进行正确判定。
问题五:烘箱干燥法和卡尔费休法测定水分含量有什么区别?
烘箱干燥法和卡尔费休法是两种常用的水分测定方法,各有优缺点。烘箱干燥法操作简单、成本较低,通过加热使水分蒸发后测定质量损失,但可能将样品中的其他挥发性成分一并计入水分含量,适用于大多数常规样品的测定。卡尔费休法基于特异性化学反应,灵敏度高、准确性好,能够区分水分和其他挥发性成分,特别适用于低水分含量样品的精确测定,但设备成本较高,操作相对复杂。检测机构会根据样品特性和客户需求选择合适的方法。
问题六:益生菌水分含量过高会对产品产生什么影响?
益生菌水分含量过高会对产品质量产生多方面的负面影响。首先,过高的水分会促进微生物的生长繁殖,可能导致产品变质或杂菌污染。其次,水分会加速益生菌的代谢活动,消耗菌体内储存的营养物质,导致菌体死亡或活性降低。此外,水分还会促进氧化反应和水解反应的发生,破坏益生菌的细胞结构和功能成分。因此,严格控制益生菌产品的水分含量,对于保证产品在保质期内的质量和功效具有重要意义。
问题七:送检益生菌水分含量测定时需要注意哪些事项?
送检益生菌水分含量测定时需要注意以下事项:首先,样品应采用密封良好的容器包装,防止在运输过程中吸湿或失水,影响测定结果的准确性。其次,送检前应明确检测项目、检测方法和判定标准,以便检测机构按照要求开展检测。再次,样品信息应填写完整准确,包括样品名称、批号、生产日期、储存条件等,便于检测机构追溯和判定。最后,对于特殊样品或特殊检测要求,建议送检前与检测机构技术人员沟通,确认检测方案的可行性。