旗下实验室资质
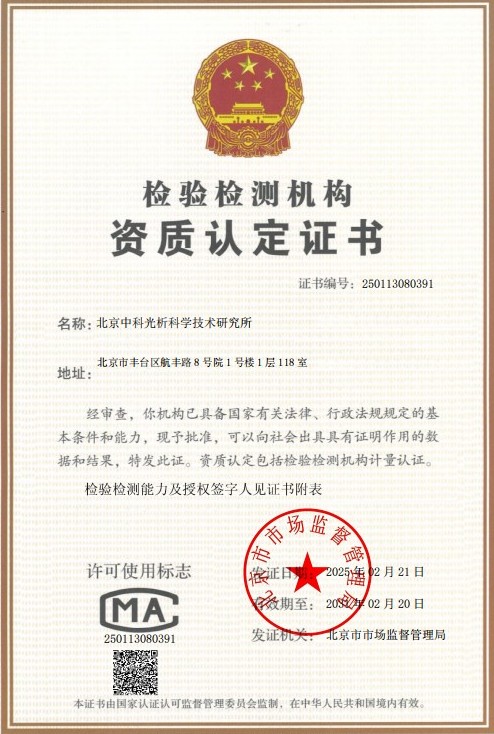 CMA计量认证证书
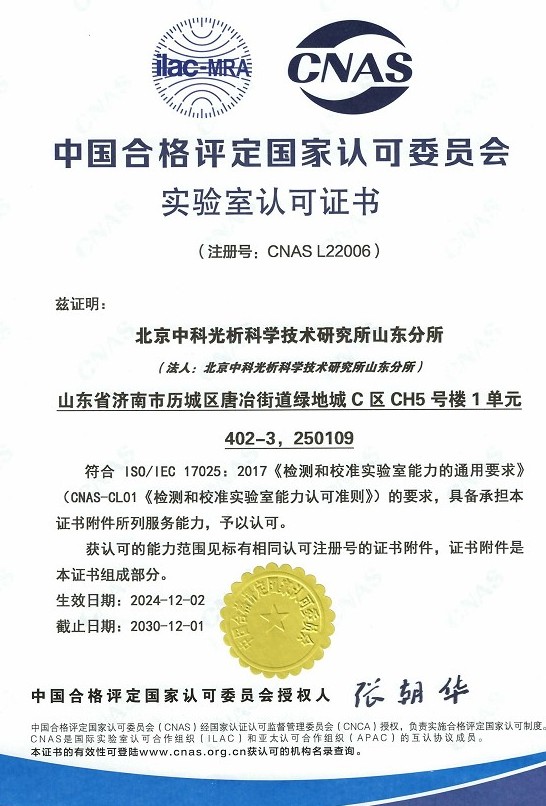 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
船用截止阀形位公差检测是针对船舶管路系统中使用的截止阀类产品,对其零部件几何要素的形状、方向、位置和跳动误差进行测量与评定的专业性检测活动。形位公差在现行国家标准中也称为几何公差,涵盖了直线度、平面度、圆度、圆柱度、平行度、垂直度、倾斜度、同轴度、对称度、位置度、圆跳动、全跳动等多个项目,是评价机械零件几何精度的重要指标体系。
船用截止阀作为船舶管路系统中控制介质通断的关键阀门,长期工作在海水腐蚀、船舶振动、交变压力和温度波动的严苛环境中。其密封性能、启闭灵活性和连接可靠性不仅取决于尺寸精度,更与形位公差密切相关。例如,阀体密封面平面度超差会直接导致关闭不严、内漏;阀杆与填料孔同轴度不合格会引起启闭卡滞、填料偏磨;法兰密封面与阀体轴线垂直度超差则可能在安装后产生附加应力,造成法兰连接泄漏。因此,形位公差检测是船用截止阀质量控制中不可缺少的环节。
船用截止阀形位公差检测通常依据产品图纸标注的公差要求,参照GB/T 1182《产品几何技术规范(GPS)几何公差形状、方向、位置和跳动公差标注》、GB/T 1184《形状和位置公差未注公差值》、GB/T 1958《产品几何技术规范(GPS)几何公差检测与验证》等基础标准,并结合船舶行业相关技术条件与验收规范执行。检测过程中需要科学建立基准体系,合理选择测量方法与测点分布,保证测量结果能够真实反映零件的实际几何误差状态。
通过系统的形位公差检测,可以及时发现铸造缺陷引起的变形、机加工装夹误差、热处理变形以及使用磨损造成的几何精度劣化,为船用截止阀的出厂验收、维修判定和使用安全评估提供可靠的数据支撑。
检测样品
船用截止阀形位公差检测的样品范围覆盖各类材质、规格和连接形式的截止阀及其主要零部件。送检样品可以是整机拆解后的阀体、阀盖、阀瓣、阀杆、阀座等零件,也可以是装配状态的整阀。样品应清洁、无附着杂物,关键被测表面不得有明显磕碰、划伤和锈蚀层,必要时需预先进行清洗和防锈处理。
常见的检测样品类型包括:
- 按材质分类:船用青铜截止阀、黄铜截止阀、铸铁截止阀、铸钢截止阀、不锈钢截止阀等;
- 按公称压力分类:0.6MPa、1.0MPa、1.6MPa、2.5MPa、4.0MPa等压力等级的截止阀;
- 按公称通径分类:DN15至DN300等不同通径规格的截止阀;
- 按连接形式分类:法兰连接截止阀、螺纹连接截止阀、焊接连接截止阀等;
- 按样品状态分类:新产品出厂检验样品、库存复检样品、船检抽查样品、维修后待验证样品等。
送检时建议同时提供产品图纸、技术条件或相关技术协议,明确被测要素、公差项目和公差数值,以便检测机构据此制定科学的检测方案并做出准确的合格性评定。
检测项目
船用截止阀形位公差检测项目依据产品结构特点和功能要求确定,通常包括形状公差、方向公差、位置公差和跳动公差四大类。针对截止阀的密封、启闭和安装连接功能,重点检测项目如下:
- 形状公差:阀体密封面平面度、阀瓣密封面平面度、阀杆直线度、阀杆外圆圆柱度、阀座孔圆度、填料孔圆柱度等;
- 方向公差:阀瓣密封面对阀杆轴线的垂直度、法兰密封面对阀体公共轴线的垂直度、进出口法兰密封面之间的平行度、阀杆螺纹轴线对密封面的垂直度等;
- 位置公差:阀杆孔与阀座密封面同轴度、填料孔与阀座孔同轴度、中法兰止口与阀体轴线同轴度、法兰螺栓孔位置度、键槽对称度等;
- 跳动公差:阀杆密封面径向圆跳动、阀杆轴肩端面圆跳动、阀瓣组件全跳动、轴承位径向全跳动等;
- 轮廓公差:特殊结构阀瓣密封面线轮廓度、曲面流道面轮廓度等。
针对不同功能部位,公差项目的选取原则有所不同。密封部位重点控制平面度、圆度和跳动,以保证密封副均匀贴合;运动部位重点控制直线度、同轴度和圆柱度,以保证启闭动作顺畅;连接部位重点控制垂直度、平行度和位置度,以保证安装质量与管系对中。
检测方法
船用截止阀形位公差检测遵循GB/T 1958规定的几何公差检测与验证基本原则,常用的测量原理包括与理想要素比较法、测量坐标值法、测量特征参数法、跳动检测法和控制实效边界法等。实际检测中根据被测要素的结构、公差等级和现场条件灵活选用。
典型项目的具体检测方法如下:
- 平面度检测:对阀体、阀瓣密封面可采用刀口尺光隙法配合塞尺进行快速判定,对精度要求较高的密封面采用精密平板加指示表打表法、光学平晶干涉法或坐标测量法进行定量评定;
- 圆度与圆柱度检测:阀杆、阀座孔等回转体要素采用圆度仪旋转测量法获得高精度评定结果,也可采用两点法、三点法配合V形块和指示表进行近似测量,或利用三坐标测量机按截面采点拟合评定;
- 同轴度检测:以阀座孔公共轴线为基准,采用心轴模拟基准配合指示表打表测量填料孔、法兰止口的同轴度误差,复杂结构则采用三坐标测量机建立基准轴线后计算评定;
- 垂直度检测:法兰密封面对阀体轴线的垂直度可采用直角尺配合塞尺检查,或以芯轴模拟轴线后用指示表在法兰密封面多个方位测量,高精度要求时采用坐标测量法;
- 平行度检测:进出口法兰密封面平行度采用指示表在平板上以一端密封面为基准,对另一端密封面多点测量取差值评定;
- 圆跳动与全跳动检测:阀杆及阀瓣组件的径向跳动、端面跳动采用偏摆检查仪或V形块模拟基准轴线,配合指示表旋转测量读取最大最小读数差;
- 位置度检测:法兰螺栓孔组位置度采用坐标测量法或影像测量法采集孔心坐标,按位置度评定准则计算误差值。
检测过程中应严格注意基准的体现方式,优先采用模拟法建立基准要素,合理确定测点数量与分布,控制测量力大小,避免装夹变形对测量结果的影响。测量前后应对仪器状态进行核查,保证测量数据的准确性与可追溯性。
检测仪器
船用截止阀形位公差检测需要配置通用量具与精密几何量测量仪器相结合的设备体系,以满足不同公差等级和不同结构要素的测量需求。常用的检测仪器设备包括:
- 三坐标测量机:用于复杂零件多要素几何误差的综合测量与评定,是同轴度、位置度、垂直度等项目的高精度检测手段;
- 圆度仪、圆柱度仪:用于阀杆、阀座孔、填料孔等回转要素的圆度与圆柱度精密测量;
- 偏摆检查仪:配以指示表用于阀杆、阀瓣等零件的径向圆跳动、端面圆跳动和全跳动检测;
- 自准直仪与电子水平仪:用于大尺寸密封面平面度、直线度的分段测量与数据处理;
- 光学平晶:用于高精度密封面平面度的干涉法检验;
- 刀口尺、精密平板、直角尺:用于平面度、垂直度的现场快速检测;
- 百分表、千分表、杠杆指示表及磁力表座:用于打表法测量各类几何误差;
- V形块、精密心轴、可调支撑:用于模拟基准轴线与装夹定位;
- 影像测量仪、投影仪:用于小型零件轮廓要素和孔组位置的非接触测量;
- 塞尺、千分尺、游标卡尺等通用量具:用于辅助测量与快速判定。
所有计量器具均应处于检定或校准有效期内,测量前根据被测公差等级选择相应不确定度水平的仪器,确保测量能力满足公差评定要求。
应用领域
船用截止阀形位公差检测服务广泛应用于船舶工业和海洋工程相关领域,为产品设计验证、生产质量控制、交货验收和维修评估提供技术支持。主要应用领域包括:
- 船舶制造领域:新造船舶管路系统阀件的入厂验收与装配前精度核查;
- 船舶修理领域:坞修、航修中截止阀解体检修后的密封面几何精度验证;
- 阀门制造企业:船用截止阀生产过程中的工序检验、成品出厂检验和质量改进分析;
- 海洋工程领域:海洋平台、浮式生产装置管系阀门的几何精度检测;
- 船级社与船东验收:船舶检验中对关键阀件质量的抽查复核与技术争议处理;
- 贸易流通领域:阀门产品采购、招投标及进出口环节的质量验证;
- 科研与教育领域:阀门产品设计研究、工艺试验及几何量检测教学实践。
通过在上述领域开展规范的形位公差检测,能够有效降低阀门泄漏与早期失效风险,提升船舶管路系统的运行安全性和可靠性。
常见问题
问题一:船用截止阀形位公差检测的检测周期是多久?
船用截止阀形位公差检测的周期一般为7-15个工作日。具体完成时间受多方面因素影响:检测项目数量的多少直接影响工作量,若涉及密封面平面度、同轴度、垂直度、跳动等多项综合检测,周期相应延长;样品数量较多时需排队逐件测量,耗时也会增加;检测方法的复杂程度同样是重要因素,采用三坐标测量机或圆度仪进行高精度评定比常规打表法耗时更多;此外,若客户对数据报告有特殊格式要求或需要加急处理,可与检测机构沟通安排加急服务,适当缩短交付时间。
问题二:船用截止阀形位公差检测的检测价格是多少?
船用截止阀形位公差检测的费用需要结合具体检测需求确定,无法一概而论。影响价格的主要因素包括:检测项目的种类与数量,例如仅检测密封面平面度与检测全套形状、方向、位置、跳动项目的费用差异明显;所采用的检测方法不同,常规量具打表检测与三坐标、圆度仪等精密仪器测量成本不同;送检样品的数量与规格尺寸;检测周期的要求,加急服务会产生相应附加费用。建议客户在送检前与检测机构沟通检测方案,明确检测范围后获取正式报价。
问题三:船用截止阀形位公差检测测试需要什么资质?
开展船用截止阀形位公差检测应选择具备相应检测能力的机构。我们旗下拥有CMA和CNAS资质,能力范围覆盖几何量计量检测相关领域,可依法开展形位公差类项目的检测活动。同时,机构建立了完善的质量管理体系,拥有一支熟悉几何公差标准与检测技术的专业团队,配备三坐标测量机、圆度仪、偏摆检查仪等成套精密测量设备,能够保证检测过程的规范性与检测数据的准确可靠,为客户的验收、考核和质量改进提供有力的技术依据。
问题四:船用截止阀形位公差检测主要依据哪些标准?
检测主要依据国家标准GB/T 1182(几何公差标注与定义)、GB/T 1184(未注形位公差值)、GB/T 1958(几何公差检测与验证)等基础规范,同时执行产品图纸标注的公差要求以及船舶行业相关技术条件和验收规范。对于客户有特殊要求的,还可按照技术协议或订货合同中约定的验收标准进行检测评定。
问题五:形位公差不合格对船用截止阀有哪些影响?
形位公差超差会直接影响截止阀的性能与寿命。密封面平面度或跳动超差会导致关闭不严产生内漏;阀杆直线度或同轴度不合格会造成启闭卡滞、操作力矩增大和填料偏磨泄漏;法兰密封面垂直度与平行度超差会在安装时产生管道附加应力,引发法兰连接面泄漏甚至阀体开裂。因此形位公差检测超差的零件应及时返修或报废处理,避免隐患装船使用。
问题六:送检前需要对样品做哪些准备工作?
送检样品应先行解体并彻底清洗,清除密封面、阀杆和各配合部位的油污、锈蚀层和附着杂物;对明显磕碰、划伤部位可做标记但不要随意修磨,以保证检测反映真实状态;同时应尽量提供产品图纸或技术条件,注明被测要素与公差要求,若无法提供图纸,可与检测机构技术人员沟通确定检测方案。样品运输中应做好防护,防止二次磕碰变形影响测量结果。
问题七:维修后的旧船用截止阀可以进行形位公差检测吗?
可以。维修后的旧阀正是形位公差检测的重要对象之一。截止阀在长期使用后,密封面会因冲刷、腐蚀和反复研磨出现平面度劣化,阀杆可能产生弯曲变形,各配合部位的同轴度也会发生变化。通过解体后对各零件进行系统的形位公差检测,可以科学判断修复质量是否达到再使用要求,确定返修方案的有效性,为旧件再利用提供客观依据,避免不合格阀门重新装船带来安全隐患。