不锈钢实心焊丝送丝性能测试
技术概述
不锈钢实心焊丝是气体保护焊(GMAW/MIG/MAG焊)中应用最为广泛的焊接材料之一,广泛用于石油化工、食品机械、医疗器械、核电设备、轨道交通等领域的不锈钢结构焊接。与药芯焊丝不同,实心焊丝依靠外部保护气体进行焊接,其化学成分均匀、飞溅较小、焊缝成形美观,而实现这些优良焊接效果的前提,是焊丝能够在整个焊接过程中被稳定、连续地送入熔池。
送丝性能是指焊丝在送丝机构驱动下,经过送丝轮、送丝软管、导电嘴等通道时顺畅通过的能力,是衡量焊丝综合质量的关键指标之一。送丝性能不良的焊丝在实际焊接中会出现送丝速度波动、卡丝、打滑、断续送丝等问题,直接导致电弧不稳定、焊缝成形不良、气孔和未熔合等缺陷,严重时甚至造成停工停产。影响不锈钢实心焊丝送丝性能的因素主要包括焊丝的化学成分与力学性能(抗拉强度、延伸率)、直径及允许偏差、表面质量(光滑度、润滑状况、有无划伤和锈蚀)、铸造性与螺旋度(俗称“弹力”与“扭转”)、盘卷质量以及焊丝的挺直度等。
不锈钢实心焊丝送丝性能测试正是围绕上述因素建立的一套系统性检测技术,通过模拟实际送丝工况并结合实验室理化分析手段,对焊丝的送丝稳定性、力学性能、尺寸精度、表面状态和盘卷特性进行综合评价,为焊丝生产企业改进工艺、焊接设备制造商匹配参数以及终端用户选材验收提供科学依据。
检测样品
送丝性能测试的检测样品通常为成盘(卷)供应的不锈钢实心焊丝,样品应保持原始包装状态送检,避免在运输和储存过程中受到挤压、受潮或污染,以保证检测结果的代表性和准确性。常见的检测样品类型包括:
- 不同牌号的不锈钢实心焊丝,如ER308/308L、ER309/309L、ER316/316L、ER347、ER430等奥氏体型、铁素体型及马氏体型不锈钢焊丝;
- 不同直径规格的焊丝,常用规格包括φ0.8mm、φ0.9mm、φ1.0mm、φ1.2mm、φ1.4mm、φ1.6mm等;
- 不同包装形式的焊丝,如层绕盘装(D200、D270、D300、D350等规格焊丝盘)、桶装焊丝以及精密层绕产品;
- 开发阶段的新品焊丝样品,以及生产过程中的在线抽检样品、出厂检验留样和质量异议样品等。
送检时建议提供焊丝的牌号、直径、批号、执行标准等基本信息,并根据检测项目数量预留足够的样品数量,一般每批送检焊丝不少于1至2盘,以便进行送丝试验、力学性能测试和取样分析等各项检测内容的平行验证。
检测项目
不锈钢实心焊丝送丝性能测试涵盖外观、尺寸、力学、工艺等多个维度的检测项目,主要包括以下内容:
- 送丝稳定性测试:在规定送丝速度下连续送丝,考核送丝速度波动量、送丝阻力以及是否出现打滑、卡丝、堵丝等异常现象;
- 铸造性与螺旋度测试:评定焊丝从焊丝盘中自由放出后的自然弯曲直径和螺旋高度,反映焊丝的“弹劲”是否适中,是否会出现导电嘴内壁刮擦或焊枪出口处摆动过大的问题;
- 抗拉强度与延伸率测试:焊丝过硬或过软都会影响送丝顺畅性,需要通过拉伸试验确定其强度与塑性水平是否处于合理区间;
- 直径与椭圆度测试:直径偏差过大或椭圆度超差会引起送丝轮压紧不良和导电嘴接触不稳定,需逐段测量评定;
- 表面质量检验:检查焊丝表面有无划伤、毛刺、结疤、折叠、锈蚀、油污及残留润滑剂超标等缺陷;
- 表面润滑状况评价:评估焊丝表面润滑处理层的均匀性和附着状况,润滑不良会显著增大送丝阻力;
- 挺直度测试:截取规定长度焊丝自由放置,考核其直线度,挺直度不足的焊丝易在送丝软管内发生卷曲堵丝;
- 盘卷与松卷性能测试:考核焊丝盘绕的整齐度、松卷时是否乱线或搭接、焊丝尾端固定是否可靠;
- 化学成分分析:对焊丝的主要合金元素及有害元素进行光谱分析,核对成分是否符合相应牌号标准要求;
- 熔敷金属相关性能(可选项):必要时结合焊接工艺试验,考察熔敷金属的力学性能与耐蚀性,综合评价焊丝的工艺适应性。
检测方法
报告用途说明
检测报告可作为数据参考,用于产品质量评价、来料验收、课题研究与贸易交接等场景;报告仅对来样负责,检测周期与费用以委托协议为准。
送丝性能测试以模拟实际焊接送丝工况为核心,辅以标准化的实验室理化检测方法,形成“工艺试验+理化分析”相结合的评价体系。主要检测方法如下:
(一)模拟送丝试验法。将焊丝装夹于送丝性能测试装置或实际焊机上,按标准规定的多档送丝速度(如5m/min、10m/min、15m/min等)和规定送丝长度进行连续送丝,使用测速与测力装置记录送丝速度曲线和送丝阻力变化,统计速度波动率及异常停顿次数,同时观察焊丝通过送丝软管和导电嘴时的顺畅程度。
(二)铸造性与螺旋度测定法。从焊丝盘上剪取规定长度的焊丝,让其沿切线方向自由放开,在平坦平台上测量焊丝自然形成的环形直径(铸造性)以及焊丝自由端抬起的高度(螺旋度),与标准规定的限值进行比对,判断焊丝弹性状态是否利于稳定送丝。
(三)拉伸试验法。按照金属材料拉伸试验方法标准,在万能材料试验机上对焊丝试样进行拉伸,测定抗拉强度和断后延伸率,评价焊丝软硬程度是否处于利于送丝和焊接的合理范围。
(四)尺寸测量法。使用千分尺、激光测径仪或投影仪在焊丝同一横截面的多个方向测量直径,计算直径偏差与椭圆度;并在焊丝长度方向上多点测量,评价尺寸的均匀性和一致性。
(五)表面质量检查法。采用目视检查结合体视显微镜观察,必要时借助表面粗糙度仪对焊丝表面光洁度进行定量测定,检查表面缺陷的类型、分布以及润滑层的状态。
(六)化学成分分析法。采用直读光谱仪对焊丝取样进行成分分析,必要时结合碳硫分析仪测定碳、硫含量,核对化学成分是否符合相应牌号标准及技术协议的要求。
检测仪器
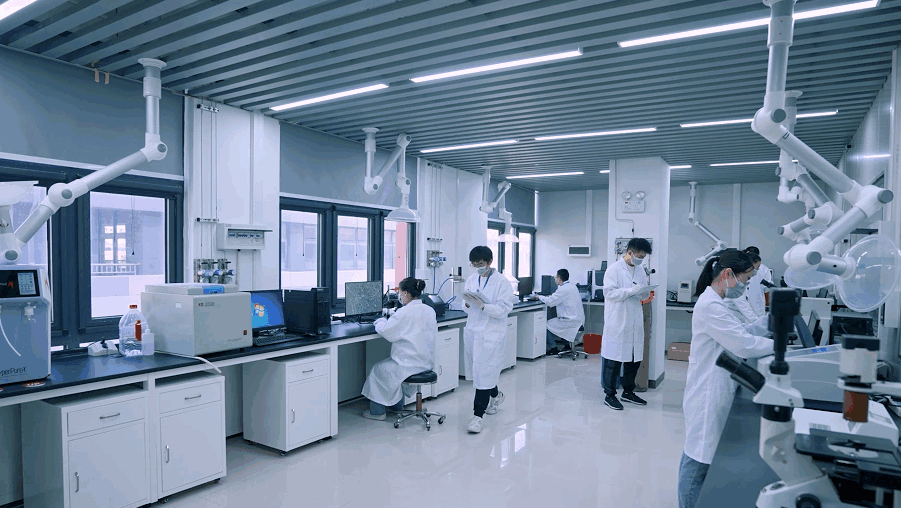
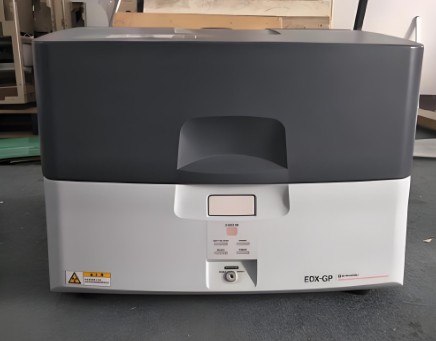
为保证检测结果的准确性与可追溯性,送丝性能测试需配置完善的仪器设备,主要包括:
- 送丝性能综合测试台:可模拟不同送丝速度、不同软管长度条件下的连续送丝过程,配备测速与阻力传感装置;
- 熔化极气体保护焊机及配套送丝机构:用于实际焊接工况下的送丝验证试验;
- 微机控制万能材料试验机:用于焊丝抗拉强度与延伸率测试;
- 激光测径仪、外径千分尺、光学投影仪:用于直径、椭圆度及直线度测量;
- 体视显微镜与金相显微镜:用于表面缺陷观察及微观组织分析;
- 表面粗糙度仪:用于焊丝表面光洁度的定量评价;
- 直读光谱仪、碳硫分析仪:用于化学成分测定;
- 检测平台、高度尺、塞尺等通用量具:用于铸造性与螺旋度测量;
- 恒温恒湿试验箱(必要时):用于评价焊丝表面防锈性能及润滑层的稳定性。
所有仪器设备均需定期进行检定或校准,并在有效期内使用,同时检测过程严格执行相应的方法标准和作业指导书,以确保各项检测数据准确可靠、可追溯。
应用领域
不锈钢实心焊丝送丝性能测试服务面向焊材产业链的多个环节,应用领域十分广泛:
- 焊材制造企业:用于新产品开发验证、生产过程质量监控和出厂检验,帮助企业优化拉拔、退火、清洗、表面润滑和层绕等工序工艺;
- 焊接设备制造商:用于送丝机构、焊枪与不同焊丝产品的匹配性验证,为设备参数设计和送丝软管、导电嘴选型提供数据支撑;
- 钢结构与装备制造行业:食品机械、制药设备、卫生级管道、压力容器、船舶、轨道交通等行业在焊接不锈钢结构前对焊丝进行入厂验收和批次复核;
- 石油化工与电力行业:对不锈钢管道、储罐及换热器等重要焊接结构所用的焊材进行质量确认,保障焊接接头质量;
- 第三方质量仲裁:在焊材质量争议或贸易纠纷中提供公正、科学的检测数据支持;
- 高校与科研院所:用于焊接材料研究、相关标准制修订以及科研课题的试验分析。
常见问题
问题一:不锈钢实心焊丝送丝性能测试的检测周期是多久?
一般情况下,不锈钢实心焊丝送丝性能测试的检测周期为7-15个工作日。具体周期会受到多种因素的影响,包括检测项目的数量(仅做送丝单项测试周期较短,若同时进行力学性能、化学成分等全套测试则周期相应延长)、送检样品的数量、所采用检测方法的复杂程度以及送丝试验所需的连续测试时长等。如果客户有加急需求,可与检测机构沟通安排加急处理,在实验室排期允许的情况下适当缩短周期。
问题二:不锈钢实心焊丝送丝性能测试的检测价格是多少?
检测价格需要根据实际的检测方案进行核算,无法一概而论。影响价格的主要因素包括:所选择的检测项目数量及其组合方式(单项送丝测试与包含力学性能、化学成分、表面质量在内的全套测试费用差异较大)、采用的检测方法及所需仪器设备、送检样品的数量和规格批次、检测周期的要求(是否需要加急服务)等。有检测需求的客户可以通过在线咨询或电话联系我们的技术顾问,说明具体的检测需求和样品情况,我们将为您提供针对性的检测方案和报价信息。
问题三:不锈钢实心焊丝送丝性能测试主要依据哪些标准?
送丝性能测试通常依据国内外相关焊丝产品标准进行,如GB/T 29713《不锈钢焊丝和焊带》、ISO 14343以及AWS A5.9等标准中对焊丝尺寸、表面质量、铸造性、螺旋度及力学性能等方面的规定,并结合客户的采购技术协议或企业标准制定具体检测方案。检测前会与客户确认执行的判定依据,确保检测项目和判定规则符合实际使用要求。
问题四:导致不锈钢实心焊丝送丝不畅的常见原因有哪些?
常见原因主要包括:焊丝抗拉强度偏高导致过硬,在软管中阻力过大,或强度偏低导致过软易卷曲;铸造性与螺旋度超差,焊丝弹性过大造成导电嘴内刮擦卡滞;直径偏差或椭圆度超差,引起送丝轮打滑、导电嘴接触不良;表面润滑处理不均匀或存在拉痕、毛刺,摩擦阻力增大;层绕质量差,松卷时乱线、搭接;此外,送丝软管内径不匹配、导电嘴孔径磨损等设备侧因素也会造成送丝不畅,需要结合检测数据综合分析。
问题五:送丝性能测试对送检样品有哪些要求?
送检样品应保持原始包装和原始状态,避免挤压变形、受潮生锈和表面污染,否则会影响送丝试验结果的真实性。建议成盘送检,每批提供1至2盘,并在送检时注明焊丝牌号、直径、批号及执行标准等信息。若需同时进行化学成分分析,应确保焊丝表面清洁;若需模拟特定焊接工况,还应提前沟通送丝速度、软管长度等试验条件,以便实验室按实际使用场景开展测试。
问题六:如何通过检测结果改善焊丝的送丝性能?
检测完成后,实验室会针对各项数据给出综合分析。若发现焊丝过硬或过软,可从拉拔道次分配和退火工艺入手调整力学性能;若铸造性、螺旋度不合格,可调整矫直和盘卷工艺参数;若表面润滑不良,可优化拉丝润滑剂的种类、浓度及涂层处理工艺;若层绕存在乱线、搭接问题,则需改进缠绕设备和排线精度。企业可在工艺调整后再次进行送丝试验验证,通过“检测—分析—改进—验证”的闭环,持续提升焊丝的送丝稳定性。
机构信息
| 机构名称 | 北京中科光析科学技术研究所 |
| 机构简称 | 中析研究所 |
| 机构性质 | 集体所有制 |
| 隶属关系 | 集体所有制科研测试研究机构,独立开展检测业务 |
| 机构定位 | 以科研检测为主的科研测试研究机构 |
| 机构资质 | 旗下实验室拥有 CMA、CNAS 等资质 |
| 机构荣誉 | 多次参加能力验证并获得满意结果 |
| 报告用途 | 工业问题诊断、失效分析、招投标佐证、科研课题数据支持、来料验收、内部研发比对 |
| 质量方针 | 科学、公正、准确、满意 |
| 服务承诺 | 科学管理,行为公正,方法规范,数据准确,服务热情,工作高效 |
| 服务理念 | 以客户需求为导向,用规范方法产出准确数据 |
| 服务内容 | 食品、材料、化工、性能测试、能源、力学、生物、非标实验等领域检测及科研定制测试 |
| 服务行业 | 食品、制造、化工、能源、医药、农业、科研院校等 |




















