旗下实验室资质
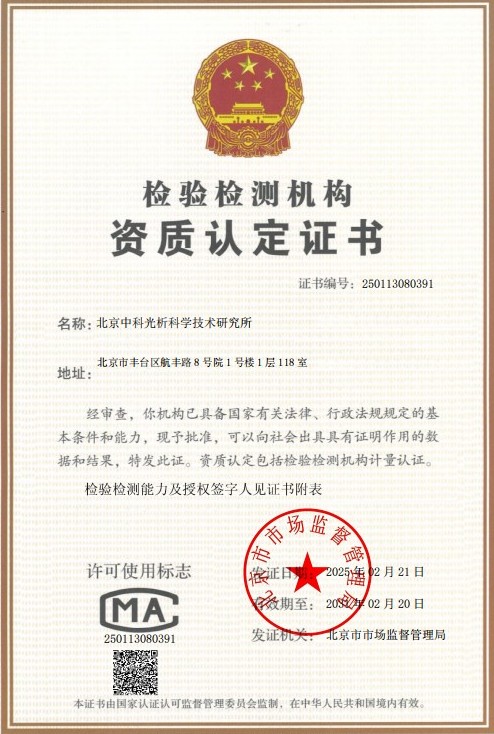 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
浇铸型工业有机玻璃板材(俗称浇铸型亚克力板、PMMA板)是以甲基丙烯酸甲酯单体为主要原料,通过本体浇铸聚合工艺制成的高分子透明板材。与挤出型板材相比,浇铸型板材具有分子量更高、透光性能更优、力学性能更均衡、加工性能更好等特点,被广泛应用于广告标识、建筑装饰、水族展示、光学器件、医疗器械等对材料外观与性能要求较高的领域。外观质量是浇铸型工业有机玻璃板材最直观、最基础的质量指标,直接影响后续加工成品的视觉效果与商品价值,因此外观质量检验在板材生产验收、贸易结算与质量仲裁中占有重要地位。
浇铸型工业有机玻璃板材外观质量检验是指依据相关产品标准与检验规则,在规定的光源、背景、观察距离和观察角度条件下,对板材表面及内部存在的各类缺陷进行识别、测量与等级评定的过程。检验内容通常涵盖色差、透光均匀性、气泡、杂质点、划伤、擦痕、银纹、裂纹、熔结痕、波纹、凹陷、边缘缺陷等项目。由于浇铸工艺的特殊性,聚合过程中的温度控制、模具洁净度、原料纯度等因素均会在板材外观上留下痕迹,因此外观检验也成为评价生产工艺稳定性的重要手段。
目前该类检验主要依据国家标准GB/T 7134《浇铸型工业有机玻璃板材》以及相关行业标准、企业标准或供需双方约定的技术协议执行。标准中将板材按用途与外观要求划分为不同等级,对不同规格板材允许存在的缺陷种类、数量、尺寸作出了明确规定。专业第三方检测机构通过规范化的抽样、检验与判定流程,可为生产企业、贸易商和使用方提供客观、公正、可追溯的外观质量评价结果。
检测样品
浇铸型工业有机玻璃板材外观质量检验的样品应从提交检验批中按抽样方案随机抽取,样品应保持出厂原始状态,表面清洁,不得在取样、运输过程中引入新的划伤、污染或应力损伤。样品应附带产品名称、规格尺寸、厚度、颜色或牌号、生产批号、生产企业等基本信息,以便检验与结果追溯。常见的送检样品类型包括:
- 无色透明板材:对外观缺陷最为敏感,是检验要求最严格的品类;
- 有色透明板材:需同时关注色差与外观缺陷的评定;
- 有色不透明板材:重点检验表面缺陷、色差与光泽一致性;
- 珠光、花纹等特殊效果板材:需针对特殊外观效果制定专项检验方案;
- 不同厚度规格板材:薄板与厚板的缺陷允许值与判定尺度存在差异;
- 保留保护膜或原包装状态的整板样品:确保外观状态与交付状态一致。
检测项目
外观质量检验项目依据产品标准与客户约定确定,通常包括以下内容:
- 色差与颜色一致性:评定板材与标准样板之间的颜色偏差,以及同批板材之间的色泽均匀性;
- 透光均匀性:检查板材整体透光是否均匀,有无局部发雾、发暗现象;
- 气泡:检验板材内部气泡的数量、直径与分布情况;
- 杂质点与异物:检验嵌入或附着于板材内部及表面的杂质、黑点;
- 划伤与擦痕:检验表面划伤的长度、宽度、深度及分布;
- 银纹与裂纹:检验板材内部银纹(微裂纹)及贯通性裂纹;
- 熔结痕与流痕:检验浇铸聚合过程中形成的流痕、汇流线等工艺痕迹;
- 波纹与光学变形:检验板材表面波纹及透射观察时的光学畸变;
- 凹陷、凸起与麻点:检验表面局部形变与点状缺陷;
- 边缘质量:检验崩边、缺角、锯齿状边缘等边缘缺陷;
- 表面光泽一致性:对抛光或哑光板材评定光泽均匀程度。
检测方法
外观质量检验以目视检验为主,辅以量具测量与仪器量化评定。检验应在规定的环境条件下进行,通常要求检验场所照度充足、背景适宜(透射检验采用均光背景,反射检验采用黑色或规定灰色背景),检验人员视力正常且无色盲色弱。典型检验流程与方法如下:
- 抽样:按标准规定的抽样方案从检验批中抽取规定数量的板材;
- 预处理:清洁样品表面,去除灰尘与保护膜,在标准环境下进行状态调节;
- 透射光检验:将板材置于均匀光源与观察者之间,检查气泡、杂质、银纹、熔结痕等内部缺陷;
- 反射光检验:在规定角度的照明下检查表面划伤、擦痕、凹陷、波纹等表面缺陷;
- 缺陷测量:使用钢直尺、读数显微镜、放大镜等量具测量缺陷尺寸、数量与分布;
- 色差测定:使用色差仪在规定点位测量,与标准样板比较,计算色差值;
- 光学变形检查:通过透射观察网格或目标物,评估板材引起的光学畸变程度;
- 等级评定与判定:将各项检验结果与标准中相应等级的允许值对照,综合判定该批板材的外观质量等级与合格性。
检验过程中应详细记录缺陷的类型、位置、尺寸与数量,必要时进行拍照留证,确保检验结果可追溯。对于临界缺陷或存在争议的缺陷,可采用多人复核、仪器复测相结合的方式予以确认,保证判定的客观性与一致性。
检测仪器
外观质量检验虽然以目视为主,但为保证检验条件的统一与结果的量化,通常需要配置以下仪器设备与环境设施:
- 标准光源箱与均光观察屏:提供稳定的透射、反射检验光源与均匀背景;
- 照度计:监测检验区域照度,确保满足标准规定的观察条件;
- 分光测色仪与色差仪:量化测定板材与标准样板之间的色差;
- 光泽度计:测定板材表面光泽度及其均匀性;
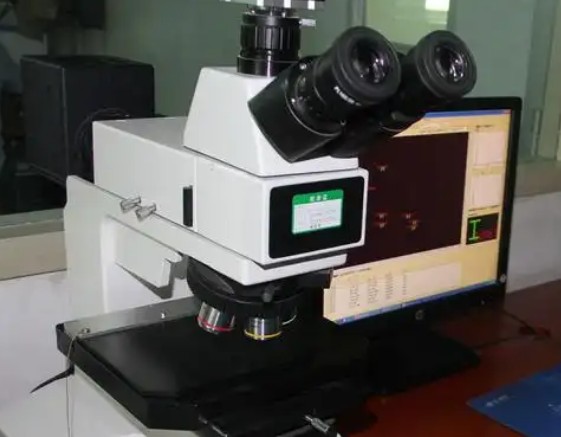
- 读数显微镜与工具显微镜:精确测量气泡、杂质点、划伤宽度等微小缺陷尺寸;
- 放大镜与照明放大镜:辅助目视识别细微缺陷;
- 钢直尺、卷尺与塞尺:测量缺陷长度、分布范围与板材规格;
- 黑色背景板与灰色背景板:满足不同检验项目的背景要求;
- 样品状态调节设施:控制温度湿度,使样品检验前处于标准环境状态。
应用领域
浇铸型工业有机玻璃板材外观质量检验服务的对象覆盖材料生产、流通与终端使用的各个环节,主要应用领域包括:
- 广告标识与展示:灯箱、招牌、展柜用板材的外观验收;
- 建筑装饰:采光顶棚、隔断、护栏、洁具等装饰板材的质量控制;
- 水族与景观工程:大型水族观赏窗、亚克力泳池板材的外观质量把关;
- 交通运输:车辆舷窗、船艇窗、风挡等透明件用板材的检验;
- 光学与仪器仪表:观察窗、镜片基材、仪器面板等对透光均匀性要求高的用途;
- 医疗器械与实验室设备:培养箱观察窗、防护罩等板材的检验;
- 贸易结算与质量仲裁:进出口板材的外观等级验证与质量争议判定;
- 生产企业质量控制:浇铸工艺改进与批次一致性监控。
常见问题
问题一:浇铸型工业有机玻璃板材外观质量检验的检测周期是多久?
浇铸型工业有机玻璃板材外观质量检验的检测周期一般为7-15个工作日。具体周期受多种因素影响:检测项目数量越多、覆盖的缺陷种类越全,所需时间越长;送检样品数量大、需要逐块检验时,周期会相应延长;若涉及色差仪器测量、光学变形专项评定等较为复杂的方法,或需要安排状态调节与复测,也会增加用时。此外,客户如有特殊的交付时间要求,可与检测机构沟通协调加急安排,以缩短检测周期。
问题二:浇铸型工业有机玻璃板材外观质量检验的检测价格是多少?
浇铸型工业有机玻璃板材外观质量检验的费用受多方面因素影响,主要包括:检测项目的数量与种类,例如仅做常规外观缺陷检验,还是增加色差、光泽、光学变形等专项评定;采用的检测方法与仪器设备的复杂程度;送检样品的数量与规格大小;检测周期要求,是否需要加急处理;以及是否涉及多次复测或补充检验等。不同的检测需求组合对应的成本差异较大,建议在送检前与检测机构充分沟通检测范围与技术要求,由专业人员根据实际需求进行评估并提供报价方案。
问题三:浇铸型工业有机玻璃板材外观质量检验测试需要什么资质?
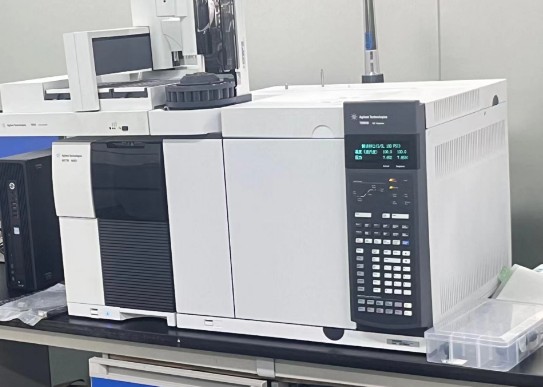
我们旗下拥有CMA和CNAS资质,检验检测能力范围覆盖有机玻璃板材的相关外观与理化检验项目,可以满足生产企业、贸易商及终端客户对不同用途板材的质量评价需求。同时,我们拥有经验丰富的专业技术团队,熟悉浇铸型有机玻璃板材的产品标准、检验方法与判定规则,并配备了标准光源、色差仪、显微镜等完善的检验仪器设备与环境设施,能够保证检验过程规范、数据准确、结果可靠,为客户提供高质量的技术服务。
问题四:浇铸型工业有机玻璃板材外观质量检验依据哪些标准?
外观质量检验主要依据国家标准GB/T 7134《浇铸型工业有机玻璃板材》,该标准对板材的分类、外观缺陷允许值、检验方法与检验规则作出了系统规定。此外,根据板材的具体用途与客户要求,还可参照相关行业标准、企业标准或供需双方签订的技术协议执行。检验前应与检测机构明确判定依据,确保检验项目、检验方法与允许值采用一致的标准口径,避免因依据不同导致判定结论出现偏差。
问题五:送检前样品应如何准备与包装?
送检样品应从待检批次中随机抽取,保持板材出厂原始外观状态,建议保留原保护膜与包装。样品不得有明显人为造成的划伤、磕碰、污染或高温变形,以免干扰缺陷的识别与判定。每块样品应标注产品名称、规格、厚度、颜色、批号等信息,并随附填写完整的委托检测申请单,说明检验依据、检验项目与判定等级要求。运输过程中应采用缓冲材料妥善固定,避免板材之间移动摩擦引入新的缺陷。
问题六:外观缺陷的判定尺度如何把握?
外观缺陷的判定严格依据标准条文执行:标准中对不同等级板材允许存在的气泡、杂质点、划伤等缺陷的数量、尺寸及分布作出了明确规定,检验时需在规定光源、背景、观察距离条件下识别缺陷,再用量具或显微镜测量缺陷的实际尺寸,逐一与允许值对照。对于处于临界状态的缺陷,采用仪器复测与多人复核相结合的方式确认;对于标准未明确列出的外观异常,可与委托方沟通约定判定口径,并在检验记录中如实描述,确保判定过程客观、公正、可追溯。
问题七:检验结果如何表达与使用?
外观质量检验结果通常以缺陷记录与等级评定相结合的方式表达:报告中列明每块样品各项缺陷的检验数据,对照标准给出板材外观等级或合格性结论,并附必要的缺陷照片与检验条件说明。生产企业可利用检验结果进行浇铸工艺改进与批次放行决策,贸易双方可将其作为验收结算的质量依据,终端使用方可据此评估板材是否满足后续加工与安装要求。若相关方对检验结果存在异议,可按检验规则的规定申请复检或仲裁检验,以保障各方权益。