旗下实验室资质
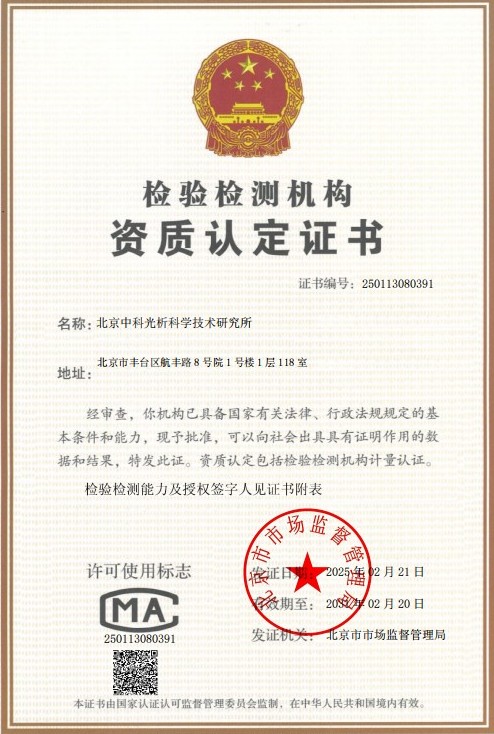 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
平板式速冻装置是一种广泛应用于水产品、肉类制品、调理食品等领域的接触式快速冻结设备,其核心动力来源为压缩机组。压缩机组性能的优劣直接决定了整套速冻装置的冻结效率、能耗水平、运行稳定性以及食品品质保障能力。平板式速冻装置压缩机组性能检测,是指依据国家及行业相关标准,对压缩机组的制冷量、输入功率、能效比、运行噪声、振动特性、气密性、安全保护功能等一系列关键指标进行系统性测试与评价的技术活动。
在实际运行中,压缩机组长期处于高温、高压、高湿的恶劣工况下,随着运行时间的累积,容易出现制冷量衰减、能耗上升、润滑油劣化、阀门泄漏等问题。若不及时发现和处理,不仅会增加企业运营成本,还可能导致速冻温度不达标、冻结时间延长、食品细胞结构破坏、微生物超标等严重后果。因此,定期开展平板式速冻装置压缩机组性能检测,对于保障冷链生产安全、优化设备运行状态、延长设备使用寿命具有重要的现实意义。
从技术原理上看,平板式速冻装置通过压缩机组驱动制冷剂在蒸发器板内循环,使平板表面形成低温环境,食品与平板直接接触进行热交换,从而实现快速冻结。压缩机组的性能检测正是围绕这一热力循环过程展开,通过测量压缩机进出口的压力、温度、制冷剂流量、电机输入功率等参数,结合热力学计算模型,全面评估机组的实际制冷性能与设计值的偏差情况。
检测样品
平板式速冻装置压缩机组性能检测所涉及的检测对象主要包括以下几类样品:
- 半封闭活塞式压缩机组:广泛应用于中低温速冻场景,检测重点在于制冷量、排气温度与阀组密封性;
- 螺杆式压缩机组:适用于大冷量需求的大型平板速冻生产线,检测内容涵盖容积效率、喷油冷却系统及滑阀调节性能;
- 涡旋式压缩机组:多见于中小型速冻装置,重点关注运行噪声、振动及能效表现;
- 并联压缩机组:由多台压缩机并联组成的机组系统,需要检测整机协同运行性能与能量调节功能;
- 配套辅助部件:包括油分离器、储液器、气液分离器、冷凝器、蒸发平板等与压缩机组性能密切相关的部件;
- 制冷剂与冷冻机油:需取样分析制冷剂纯度、含水量、含油量以及冷冻机油的黏度、酸值、闪点等指标。
送检时,委托方可根据实际需求选择整机组送检或现场检测两种方式。对于新出厂的压缩机组,一般以整机形式送至实验室进行型式检验;对于已投入使用的速冻装置,则多采用工程师携带便携设备赴现场进行在役检测。
检测项目
平板式速冻装置压缩机组性能检测的项目设置涵盖热力性能、电气性能、安全性能与可靠性等多个维度,具体包括:
- 制冷量测试:测定压缩机组在名义工况和变工况下的实际制冷能力;
- 输入功率测试:测量压缩机电机在不同负荷状态下的输入功率与电流;
- 性能系数(COP)与能效比(EER)测试:评估机组单位能耗所产出的制冷量;
- 容积效率测试:分析压缩机实际输气量与理论输气量的比值;
- 排气温度与排气压力测试:监测压缩终了状态参数是否处于安全范围;
- 气密性检测:检查机组各连接部位及阀门的制冷剂泄漏情况;
- 真空度测试:验证机组系统的抽真空保持能力;
- 运行噪声测试:测定机组在稳定运行状态下的声压级与声功率级;
- 振动测试:检测压缩机运行时的振动速度、加速度及位移;
- 安全保护功能验证:包括高压保护、低压保护、过载保护、油压差保护、断水保护等;
- 启动性能测试:验证机组在规定电压波动范围内的启动能力;
- 耐久性与可靠性测试:通过连续运行考核机组的稳定性与故障率;
- 绝缘电阻与耐电压测试:评估电气系统的安全绝缘性能;
- 冷冻机油性能分析:检测油品黏度、水分、酸值、金属磨粒含量等。
检测方法
平板式速冻装置压缩机组性能检测需严格按照相关国家标准和行业标准执行,常用的检测方法包括以下几种:
一是第二制冷剂量热器法。该方法利用电量热器中第二制冷剂的蒸发吸热量来平衡压缩机的制冷量,通过测量电加热功率间接确定制冷量数值,是压缩机组性能测试的经典方法,测量精度高,适用于型式检验和出厂检验。
二是制冷剂气体流量计法。在压缩机吸气侧或排气侧安装气体质量流量计,直接测量制冷剂循环流量,结合压缩机进出口焓差计算制冷量,该方法响应速度快,适用于变工况性能研究。
三是水冷冷凝器量热法。通过测量冷凝器冷却水的流量与进出水温差,计算机组排热量,再结合输入功率反推制冷量,常用于大冷量机组的现场校核测试。
四是气密性检测法。采用压力衰减法或氦质谱检漏法,对机组充入规定压力的氮气或示踪气体,通过监测压力变化或检测泄漏率判定机组的密封性能。
五是噪声振动测试法。依据相关声学测试标准,在半消声室或现场规定的测点位置布置传声器和振动传感器,测量机组运行时的噪声声压级与振动烈度,评估其对操作环境的影响。
六是安全保护功能模拟测试法。通过人为制造高压、低压、过流等异常工况,验证各保护装置能否及时准确动作并切断电路,确保机组运行安全。
检测仪器
为保障检测数据的准确性与可追溯性,平板式速冻装置压缩机组性能检测需要配备一系列专业化的计量仪器与设备,主要包括:
- 制冷量测试台:集成第二制冷剂量热器、水冷冷凝器与自动调节系统,可模拟多种工况条件;
- 质量流量计:用于精确测量制冷剂循环流量,精度等级需满足标准要求;
- 压力变送器与压力表:测量压缩机吸排气压力、冷凝压力与蒸发压力;
- 铂电阻温度传感器:布置于机组各关键测点,测量吸气温度、排气温度、油温等;
- 功率分析仪与电能质量分析仪:测量电机输入功率、电流、电压、功率因数及谐波;
- 声级计与声学测量系统:用于噪声声压级与声功率级的测定;
- 振动分析仪:采集振动速度、加速度与位移信号,并进行频谱分析;
- 氦质谱检漏仪:用于高精度泄漏检测;
- 绝缘电阻测试仪与耐压测试仪:评估电气安全性能;
- 油品分析仪:包括运动黏度测定仪、酸值滴定仪、水分测定仪、光谱元素分析仪等;
- 数据采集系统:实时记录各项测试参数,自动生成测试曲线与数据报表。
所有检测仪器均需定期经计量检定或校准合格,并在有效期内使用,以确保检测结果的科学性、公正性与法律效力。
应用领域
平板式速冻装置压缩机组性能检测服务的应用领域十分广泛,覆盖了冷链产业的多个环节:
- 水产食品加工业:鱼类、虾蟹、贝类等水产制品的速冻加工企业,需要确保压缩机组在低温工况下持续稳定输出冷量;
- 肉类食品加工业:畜禽分割肉、调理肉制品的快速冻结生产线;
- 速冻面米食品行业:水饺、汤圆、面点等产品的工业化速冻加工;
- 果蔬速冻加工领域: berries、蔬菜丁等生鲜农产品单体速冻加工;
- 预制菜与调理食品行业:中央厨房及预制食品企业的速冻锁鲜工艺;
- 冷链物流与冷库运营:配备速冻间的大型冷库与物流配送中心;
- 压缩机组制造企业:新产品的型式检验、出厂检验与研发改进测试;
- 设备验收与招标采购:食品企业购置速冻装置时的第三方性能验收;
- 设备维修与二手交易:大修后性能复测及二手设备价值评估。
通过第三方专业检测,食品生产企业可以获得客观公正的性能数据,为设备选型、验收把关、维护保养决策提供科学依据,同时检测报告也可作为处理设备质量纠纷的重要技术凭证。
常见问题
问题一:平板式速冻装置压缩机组性能检测的检测周期是多久?
平板式速冻装置压缩机组性能检测的周期一般为7-15个工作日。具体完成时间会受到多方面因素的影响:首先,检测项目的数量直接决定周期长短,若仅开展制冷量、输入功率等基础性能测试,周期相对较短;若涉及耐久性考核、油品全分析、安全保护功能全项验证等复杂项目,则需要更长的时间。其次,样品数量越多,排队与测试所需时间相应延长。再次,检测方法的复杂程度也是重要因素,例如采用第二制冷剂量热器法进行多工况测试时,每个工况点均需稳定运行较长时间。此外,若委托方有紧急需求,可以申请加急服务,实验室将优先安排测试资源,缩短交付周期。建议委托方在送检前与检测机构充分沟通,明确项目范围与时间要求。
问题二:平板式速冻装置压缩机组性能检测的检测价格是多少?
平板式速冻装置压缩机组性能检测的费用因多种因素而异,无法一概而论。影响价格的主要因素包括:所选检测项目的种类与数量,基础性能测试与全项型式检验的费用差异较大;采用的检测方法不同,实验室资源投入不同,费用也会有所区别;送检样品的数量与类型,单台检测与批量检测的成本结构不同;检测周期要求,加急服务通常需要额外计费;此外,实验室送检与工程师现场检测的费用构成也不同。如需了解具体的检测报价,建议直接联系我们的技术顾问,提供检测需求、样品信息与项目清单,我们将根据实际情况为您量身定制检测方案并提供详细报价。
问题三:平板式速冻装置压缩机组性能检测测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力覆盖制冷压缩机及速冻装置相关的多个检测领域,能够满足广大客户的检测需求。在人员配置方面,我们组建了一支由制冷与低温工程、机械设计、电气自动化等专业背景组成的资深技术团队,工程师具备丰富的大型制冷机组测试与故障诊断经验。在硬件设施方面,实验室配备了制冷量测试台、高精度流量计、功率分析仪、声学与振动测量系统等先进仪器设备,并建立了完善的质量管理体系,确保每一份检测数据的准确、可靠、可追溯。客户在选择检测服务时,可就具体检测项目与我们确认相应的资质能力范围。
问题四:平板式速冻装置压缩机组性能检测主要依据哪些标准?
平板式速冻装置压缩机组性能检测通常依据国家标准、行业标准及相关产品技术条件执行,常见的包括容积制冷压缩机性能试验方法类标准、制冷装置安全要求类标准、速冻装置技术条件类标准以及噪声、振动、电气安全等通用测试标准。此外,还会参考压缩机产品铭牌标注的名义工况与厂家技术文件。具体采用哪些标准,需要根据压缩机组类型、检测目的与委托方要求综合确定,送检前可与检测工程师沟通确认检测依据。
问题五:在役运行的压缩机组不方便拆卸,可以安排现场检测吗?
可以。针对已安装在生产线上的平板式速冻装置压缩机组,我们提供现场检测服务。工程师会携带便携式压力、温度、电参数、噪声、振动等测量仪器赴现场,在机组实际运行工况下采集性能数据,评估制冷量衰减程度、能耗水平与运行状态,并出具检测分析结果。现场检测的优势在于无需停机拆运设备,避免影响正常生产,同时能真实反映机组在实际负载条件下的性能表现,特别适合年度保养评估和故障诊断。
问题六:压缩机组出现制冷量下降,检测能帮助找出原因吗?
可以。制冷量下降是压缩机组常见的性能故障,其成因可能涉及多个方面,例如吸气阀或排气阀密封不严导致的高低压串气、活塞环磨损引起的输气量下降、制冷剂泄漏造成循环量不足、冷凝器结垢导致冷凝压力升高、润滑油过多进入系统影响换热效率等。通过系统性的性能检测,结合压比、容积效率、排气温度、过热度、过冷度等参数的异常表现,配合油品分析与检漏测试,可以帮助定位故障根源,为维修方案制定提供科学依据。
问题七:送检前需要做好哪些准备工作?
送检前建议做好以下准备:确认压缩机组铭牌信息完整清晰,包括型号、编号、名义工况、制冷剂种类等;整理好产品技术文件与使用说明书;明确本次检测的目的与项目需求,便于实验室制定测试方案;若为整机送检,需确保机组外观完好、连接管路密封;若需进行油品取样分析,应提前准备好取样器具并规范取样;同时填写完整的检测委托单,注明联系方式与报告交付要求。准备越充分,检测流程推进越顺畅,周期也更有保障。