旗下实验室资质
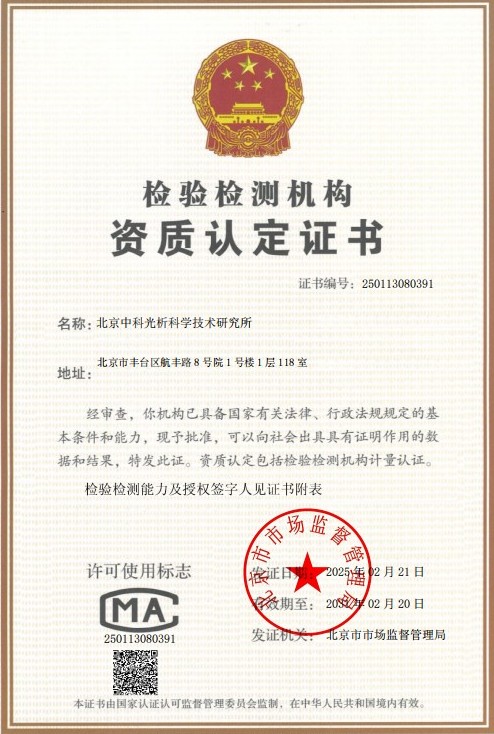 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
铝合金铸锭熔体含气量疏松对比检验是评估铝熔体纯净度与铸锭内部冶金质量的重要技术手段。铝合金在熔炼与保温过程中,熔体表面会持续与空气中的水汽、炉衬及工具表面吸附的水分发生反应,反应生成的氢原子极易溶入铝液。由于氢在液态铝中的溶解度远高于其在固态铝中的溶解度,熔体在凝固过程中随着温度降低,氢的溶解度急剧下降,过饱和的氢以分子态气泡形式析出,若来不及上浮排出,便会在铸锭内部形成针孔、气孔与疏松等缺陷,严重降低材料的致密度、力学性能、疲劳寿命与后续加工性能。
熔体含气量与铸锭疏松程度之间存在明确的正相关关系,因此将两者进行联合对比检验,能够更全面地反映熔炼与铸造全过程的冶金质量水平。对比检验通常是在相同或相近的铸造条件下,针对不同炉次、不同精炼方式、不同除气参数或不同熔剂种类的熔体,分别进行含气量测定并跟踪对应铸锭的疏松程度评价,通过数据横向比较,找出最优工艺组合,为除气设备选型、精炼工艺优化以及质量异常溯源提供客观依据。该检验方法广泛应用于铝加工企业的日常质量控制、工艺开发与产品验收环节,是保障铝合金铸锭内在质量不可或缺的技术环节。
检测样品
开展铝合金铸锭熔体含气量疏松对比检验所需的样品应根据检验目的与所选方法合理选取,常见样品类型包括:
- 熔体减压凝固试样:使用专用取样勺从熔体中舀取铝液,在设定的真空度下浇注凝固获得的小杯状试样,用于密度指数测定;
- 常压凝固对比试样:同一熔体在常压条件下浇注的试样,与减压试样配对用于密度指数计算;
- 铸锭密度试样:从铸锭的头部、中部、尾部以及边部、心部等代表性部位切取的规则试块;
- 低倍组织试样:经切取、磨平并腐蚀处理后用于宏观疏松、针孔观察的截面样品;
- 金相试样:经镶嵌、磨抛后用于微观孔洞形貌与分布观察的试样。
样品数量应满足对比检验的统计要求,一般每个对比条件不少于三组平行样,以降低偶然误差对判定结论的影响。取样位置、取样温度与凝固条件应尽可能保持一致,保证各组对比数据具有充分的可比性。
检测项目
- 熔体氢含量:以ml/100g Al为单位的定量氢浓度测定;
- 密度指数(DI):表征熔体含气量水平的相对指标,由减压与常压试样密度计算得出;
- 减压试样密度与常压试样密度;
- 铸锭实际密度与相对密度(致密度);
- 孔隙率:铸锭内部孔洞体积占比的定量评价;
- 宏观疏松等级与针孔度评级;
- 微观孔洞的尺寸、形貌及分布特征分析;
- 不同工艺条件下的含气量与疏松程度对比分析及数据统计。
检测方法
针对熔体含气量的检测,目前应用最广泛的是减压凝固测试法。该方法将熔体试样在受控真空条件下凝固,通过增大氢的析出驱动力使孔洞充分形成,随后采用阿基米德法分别测定减压试样与常压试样的密度,按公式计算密度指数。密度指数越大,表明熔体含气量越高,铸锭出现疏松与针孔的倾向越大。该方法操作简便、结果直观,特别适合炉前快速对比检验。
在需要获得含气量绝对值的场合,可采用定量氢测定法。该类方法基于循环气体或惰性载气原理,通过测定从熔体中扩散析出的氢气分压,结合热力学模型换算出熔体氢含量,结果以ml/100g Al表示,精度高、重复性好,适用于对含气量有严格定量要求的产品验证与研究分析。
针对铸锭疏松的检测,常用方法包括以下几种:
- 密度测定法:通过阿基米德原理测定铸锭各部位实际密度,与合金理论密度对比计算相对密度与孔隙率,实现疏松程度的定量评价;
- 低倍组织检查法:对试样截面进行磨光与腐蚀,借助体视显微镜或宏观观察疏松、针孔的分布范围与严重程度,按标准图谱进行等级评定;
- X射线检测法:利用射线穿透衰减差异成像,无损显示铸锭内部孔洞的位置、尺寸与分布,必要时可采用工业CT进行三维重构与定量统计;
- 金相分析法:通过光学显微镜或图像分析系统对微观孔洞的形貌、尺寸和面积分数进行定量表征,辅助判断气孔与缩松的性质差异。
对比检验的实施流程通常为:在相同铸造参数下,对不同对比条件的熔体分别取样进行含气量测定,同步跟踪对应铸锭的密度与疏松等级评定,最后汇总数据绘制对比图表,分析含气量与疏松程度的相关性,给出工艺改进建议或验收结论。
检测仪器
- 减压密度测试仪:配备真空系统、试样杯与密度测定模块,用于密度指数测定;
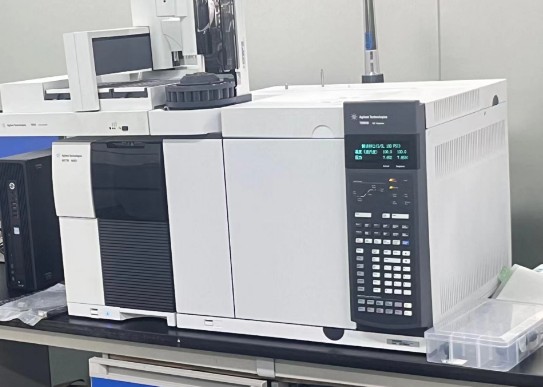
- 铝液定量测氢仪:基于载气循环原理的熔体氢含量定量分析设备;
- 精密分析天平与密度测定装置:用于阿基米德法密度的精确称量;
- X射线实时成像系统与工业CT:用于铸锭内部缺陷的无损检测与三维表征;
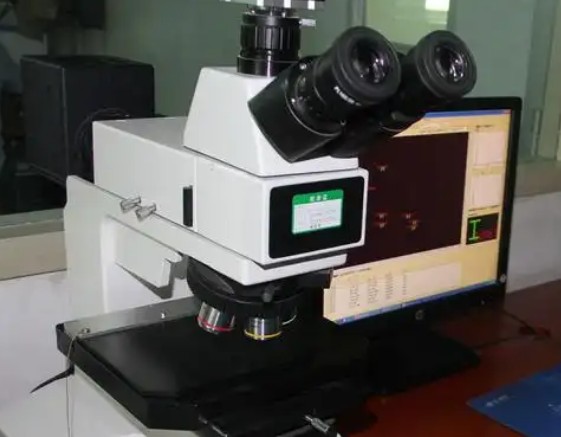
- 体视显微镜与光学显微镜:用于低倍与微观组织观察及疏松评级;
- 图像分析系统:用于孔洞面积分数、尺寸分布等定量统计;
- 试样制备设备:包括切割机、磨抛机、镶嵌机及腐蚀通风装置等配套制样设施。
应用领域
- 铝加工企业熔铸车间的炉前熔体质量监控与工艺日常评价;
- 航空航天、轨道交通等领域高品质铝合金铸锭的入厂验收与质量鉴定;
- 汽车轮毂、动力系统零部件等铸造用铝熔体的纯净度控制;
- 旋转喷吹除气、喷粉精炼等除气除渣工艺的效果评估与参数优化;
- 新型精炼剂、除气剂、变质剂等辅助材料的效果对比研究;
- 除气设备安装调试后的性能验收及周期性维护评估;
- 产品疏松缺陷争议的技术分析与第三方质量仲裁。
常见问题
问题一:铝合金铸锭熔体含气量疏松对比检验的检测周期是多久?
铝合金铸锭熔体含气量疏松对比检验的检测周期一般为7-15个工作日。具体周期会受到多方面因素的影响,包括检测项目的数量与组合方式、送检样品的数量、所选检测方法的复杂程度,以及是否需要进行金相制样、图像定量统计等耗时环节。若客户有加急需求,可在委托时与实验室提前沟通,通过合理安排检测排期与优先处理等方式适当缩短交付时间,但需以保证数据准确可靠为前提。
问题二:铝合金铸锭熔体含气量疏松对比检验的检测价格是多少?
铝合金铸锭熔体含气量疏松对比检验的费用需根据具体检测方案确定,主要受检测项目的多少、所选检测方法、样品数量、对比条件的组数以及检测周期要求等因素影响。仅进行单一的密度指数测试与包含氢含量定量、X射线检测、金相分析等项目的综合对比方案,其工作量与成本投入差异较大。建议客户在委托前与我们的技术顾问充分沟通检测需求,我们将根据实际情况制定针对性的检测方案并提供报价,确保费用合理透明。
问题三:铝合金铸锭熔体含气量疏松对比检验测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖铝合金材料的理化分析、无损检测及冶金质量评价等多个领域,能够满足含气量与疏松对比检验的资质要求。同时,我们组建了由材料学、冶金及无损检测等专业人员组成的技术团队,配备了测氢、密度测定、射线检测等成套先进仪器设备,实验室按照规范化管理体系运行,从样品接收、检测实施到数据审核均有严格的质控流程,可为客户提供科学、准确、公正的检测数据与技术服务。
问题四:密度指数是如何计算的?数值多大才算合格?
密度指数通过对比同一熔体在减压与常压两种条件下凝固试样的密度计算得出,即用常压试样密度减去减压试样密度,再除以常压试样密度并乘以百分之百。密度指数越大,说明熔体含气量越高,凝固时析出气体形成孔洞的倾向越明显。关于合格判定,不同合金种类、产品用途及企业标准要求存在差异,一般高品质铸锭要求密度指数控制在较低水平,具体限值应结合相应产品标准或供需双方技术协议确定。
问题五:减压凝固测试与定量测氢有什么区别?应如何选择?
减压凝固测试给出的是反映熔体含气量高低的相对指标,操作快捷、成本低,适合炉前大批量的快速筛查与不同炉次的横向对比;定量测氢则直接给出以ml/100g Al为单位的氢含量绝对值,结果精确且可与行业通行水平直接比较,但对设备与操作的要求较高。在实际应用中,可将两者结合使用:日常监控采用减压测试快速判断,关键产品或工艺验收时辅以定量测氢进行确认,必要时再跟踪铸锭疏松程度,形成完整的质量证据链。
问题六:进行对比检验时,取样环节需要注意哪些事项?
对比检验的核心在于可比性,因此取样环节应严格控制一致性条件:取样位置应具有代表性且各组保持相同;取样温度应尽量一致,避免因温度差异引起含气量波动;取样勺与试样杯应预热并保持清洁干燥,防止工具水分带入额外气体;减压测试的真空度、凝固时间等参数应固定不变;铸锭疏松试样的切取部位也应统一。此外,每组条件建议设置平行样,以剔除偶然因素干扰,保证对比结论的可靠性。
问题七:铸锭中的气孔和缩松如何区分?疏松等级如何评定?
气孔与缩松的形成机理不同:气孔主要由溶解氢析出引起,多呈圆形或近似圆形,孔壁光滑,常弥散分布于铸锭截面,且与熔体含气量密切相关;缩松则由凝固补缩不足造成,多出现在最后凝固区域,形状不规则,呈海绵状或枝晶间孔隙。两者可通过宏观分布位置、微观形貌特征并结合密度测定综合判别。疏松等级评定一般按照相应标准的低倍组织图谱,依据孔洞的尺寸、数量与分布面积进行分级,也可借助图像分析系统对孔洞面积分数进行定量统计,使评定结果更加客观、可比。