旗下实验室资质
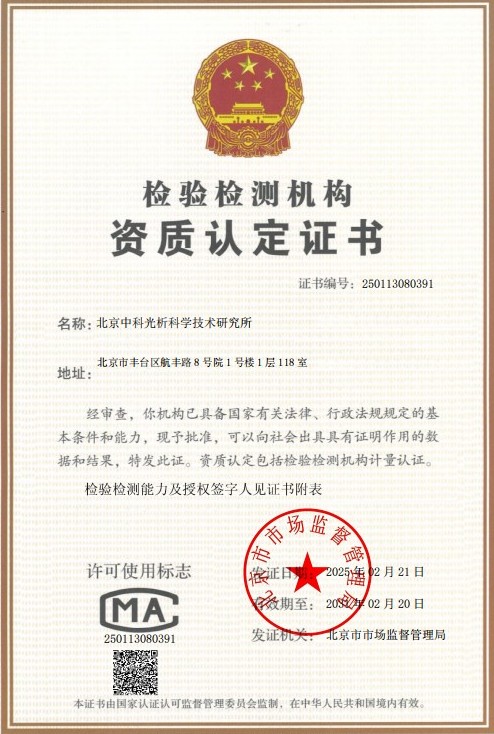 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
塑料光泽度是指塑料表面在规定入射角下对光的镜面反射能力,是评价塑料制品外观质量的关键光学性能指标之一。光泽度的高低直接影响产品的视觉感受和市场竞争力,高光泽表面通常给人以精致、高档的印象,而哑光表面则常用于营造柔和、低调的质感。在塑料材料的研发、生产质量控制以及贸易验收过程中,光泽度的准确测定具有重要意义。
ISO 2813是国际标准化组织发布的关于色漆、清漆及相关材料光泽度测定的标准方法,其测量原理同样广泛适用于塑料板材、薄膜、注塑件等固体平整表面的光泽评价。该标准规定了三种测量几何角度:20°、60°和85°,通过测定试样表面在特定角度下的镜面反射光通量与相同条件下玻璃标准板镜面反射光通量之比,得出以光泽单位(GU)表示的光泽度值。折射率为1.567的抛光黑玻璃板在60°几何条件下的光泽度值定义为100.0 GU。
ISO 2813方法的核心在于统一了光源、接收器孔径、光谱条件及几何结构的技术要求,使不同实验室、不同仪器之间的测试结果具有可比性。对于塑料行业而言,采用该方法可以有效评判材料配方、模具状态、成型工艺及表面处理(如抛光、涂覆、压花)对产品外观的影响,为工艺优化和质量纠纷提供客观的数据支撑。
检测样品
塑料光泽度ISO 2813方法测试适用于各类具有平整或近似平整表面的塑料制品及材料,常见的检测样品包括:
- 塑料板材:PP板、PE板、PVC板、ABS板、亚克力(PMMA)板、PC板等;
- 注塑成型件:家电外壳、电子数码产品外壳、汽车内外饰件、日用品结构件等;
- 塑料薄膜:BOPP薄膜、PET薄膜、流延膜及各类表面处理薄膜;
- 表面处理塑料件:喷涂件、电镀件、覆膜件、UV固化涂层塑料件等;
- 色母粒与改性材料制成的标准样板、对比样片;
- 复合材料:塑料金属复合板、贴塑板材等具有塑料表面的层合制品。
为保证测试结果的准确性与代表性,送检样品应满足一定要求:样品表面应清洁、干燥、无指纹、无油污、无划痕及其他明显外观缺陷;测试区域应平整,避免曲面、翘曲或明显橘纹区域;样品尺寸应能完全覆盖仪器测量孔径,一般建议不小于75mm×75mm;样品还应具有足够的刚性,防止测试时贴合不平导致光路泄漏。对于薄膜类软质样品,可采用背板支撑的方式固定后测量。
检测项目
围绕塑料光泽度的表征需求,基于ISO 2813方法可开展的检测项目主要包括:
- 60°光泽度测试:通用角度,适用于大多数塑料表面,是使用最广泛的常规测试项目;
- 20°光泽度测试:高光泽角度,适用于光泽度高于70 GU的高光塑料表面,分辨率更高;
- 85°光泽度测试:低光泽角度,适用于光泽度低于10 GU的哑光塑料表面;
- 多点光泽度均匀性测试:在同一样品表面选取多个位置测量,评价表面光泽的一致性;
- 批次对比测试:对来料、成品或竞争样品进行平行测试比较,辅助质量判定;
- 老化前后光泽保持率测试:结合氙灯老化、紫外老化等试验,评价塑料表面耐候失光性能。
检测机构会根据样品的预期光泽水平推荐合适的测量角度。若对光泽范围不确定,可先以60°角度进行预测试:当60°结果高于70 GU时改用20°角度,当60°结果低于10 GU时改用85°角度,以获得更精确的测量值。
检测方法
塑料光泽度ISO 2813方法测试的基本流程如下:
- 样品状态调节:测试前将样品在标准环境(通常为温度23±2℃、相对湿度50±5%)下调节至稳定状态,避免温湿度差异引起表面形变或结露;
- 仪器校准:使用经过量值溯源的工作标准板(高光泽黑玻璃板和中、低光泽陶瓷或搪瓷板)对光泽度仪进行校准,校准值与标准板标称值的偏差应满足标准允许范围;
- 角度选择:根据样品预期光泽水平选择20°、60°或85°测量几何条件;
- 测量操作:将仪器测量窗口平稳贴置于样品表面,避开边缘、浇口、熔接痕及明显缺陷部位,读取光泽度值;
- 多点测量:在样品表面不同位置至少测量多次(通常不少于3至5个点),记录各点数值;
- 数据处理:计算各测量点的算术平均值及极差,如极差超过标准规定限值,需重新评估样品表面均匀性或增加测量点;
- 结果报告:以GU为单位报告光泽度平均值、测量角度、测试条件及样品信息,必要时附测量点分布示意图。
测试过程中需注意环境光线干扰,光泽度仪虽然自带光源,但强环境光可能通过样品表面反射进入接收器,影响读数稳定性。此外,操作人员应避免用手直接触摸测量区域,样品表面若附着灰尘应以干燥压缩空气或无尘布轻柔清除,不得使用有机溶剂擦拭以免改变表面状态。
检测仪器
塑料光泽度测试所用的主要设备为符合ISO 2813几何光学要求的光泽度仪(光泽计),其核心配置包括:
- 多角度光泽度仪:可在20°、60°、85°等角度间切换或同时测量,满足不同光泽水平样品的测试需求;
- 标准光泽板:包括高光泽抛光黑玻璃板、中光泽与低光泽工作标准板,用于仪器校准与日常核查,并定期送计量机构溯源;
- 标准状态调节箱:提供恒温恒湿环境,保证测试前样品达到规定的状态调节条件;
- 样品固定装置:用于薄膜、薄片类样品的平整固定,消除样品翘曲对光路的影响;
- 数据管理系统:记录、存储与导出测试数据,便于追溯与统计分析和报告编制。
仪器应满足标准对光源光谱功率分布、接收器光谱响应(符合CIE明视觉光谱光视效率函数)以及视场角、孔径光阑等几何参数的规定。检测机构需建立仪器期间核查制度,定期用标准板验证示值误差与重复性,确保测量数据持续可靠。
应用领域
塑料光泽度ISO 2813方法测试的应用贯穿塑料产业链的多个环节,主要应用领域包括:
- 汽车工业:仪表板、门板、中控面板、格栅、装饰亮条等内外饰件的光泽控制与验收;
- 家电行业:冰箱、洗衣机、空调、电视机等外壳塑料件的外观品质管控;
- 消费电子:手机、笔记本、可穿戴设备外壳及按键等高光或哑光表面的光泽评价;
- 包装行业:化妆品包装、食品包装薄膜及盒体的光泽性能检测,兼顾印刷适性与货架效果;
- 建筑材料:PVC装饰板、墙面板、塑料地板、采光板等建材表面的光泽一致性控制;
- 玩具与日用品:产品外观件的光泽等级判定与批次一致性核查;
- 材料研发:树脂配方筛选、填料与助剂对表面光泽影响的评价,以及模具抛光与成型工艺参数优化的验证;
- 质量控制与贸易验收:来料检验、过程巡检、出货检验及供需双方质量争议的技术仲裁依据。
通过规范化的光泽度测试,企业能够建立量化的外观验收标准,减少因主观目视评价带来的判定分歧,同时为产品外观一致性管理和工艺持续改进提供可靠的数据基础。
常见问题
问题一:塑料光泽度ISO 2813方法测试的检测周期是多久?
塑料光泽度ISO 2813方法测试的检测周期一般为7-15个工作日。具体周期会受到多方面因素的影响:检测项目的数量,如仅测单一角度光泽度通常较快,若需多角度测试、多点均匀性测试或结合老化试验的光泽保持率评价,周期会相应延长;样品数量和制样难度,大批量样品或需要状态调节、裁切制样的情况会增加耗时;方法复杂程度及是否需要加急服务也会影响交付时间。如有明确的时间要求,建议提前与检测机构沟通,合理安排送检计划,必要时可申请加急处理以缩短周期。
问题二:塑料光泽度ISO 2813方法测试的检测价格是多少?
塑料光泽度ISO 2813方法测试的费用并没有统一固定的标准,实际价格受多种因素共同影响。首先是检测项目的数量与类型,单角度常规光泽度测试与多角度组合测试、光泽均匀性评价或老化前后光泽保持率等组合项目的复杂程度不同,费用也会有所差异;其次是检测方法和标准的具体要求,样品是否需要状态调节、制样或特殊前处理都会影响测试成本;再次是样品数量,批量送检与单件送检的总体费用自然不同;此外,检测周期的要求,如是否需要加急,也会对费用产生影响。因此,建议在送检前提供具体的测试需求、样品信息和时间要求,联系检测机构进行咨询,获取针对性的报价方案。
问题三:塑料光泽度ISO 2813方法测试测试需要什么资质?
开展塑料光泽度ISO 2813方法测试,检测机构应具备相应的资质能力和技术条件。我们旗下拥有CMA和CNAS资质,能力范围覆盖塑料材料的物理性能与光学性能检测,光泽度测试项目在资质能力范围之内。依托专业的技术团队,检测人员经过系统培训并具备丰富的塑料检测经验;实验室配备符合ISO 2813标准要求的多角度光泽度仪和经量值溯源的标准光泽板等仪器设备,能够保证测试过程的规范性和数据的准确性。选择具备相应资质与能力的机构进行检测,可确保测试结果科学、公正、可靠,满足客户在质量控制、研发验证和贸易验收等方面的需求。
问题四:塑料光泽度测试应该选择20°、60°还是85°测量角度?
测量角度的选择取决于样品的光泽水平。60°角度是通用角度,适用于大多数中等光泽的塑料表面,通常作为首选进行初步测试;当60°的测量结果高于70 GU时,建议改用20°角度,因为高光泽区域使用20°角度具有更高的分辨率,能更好地区分光泽差异;当60°的测量结果低于10 GU时,建议改用85°角度,低光泽表面在大入射角下反射信号更强,测量结果更稳定、更具区分度。实际检测中,若对样品光泽范围不了解,可先用60°预测试再决定是否更换角度。
问题五:样品表面的纹理、划痕或灰尘会影响光泽度测试结果吗?
会有明显影响。光泽度测量的是镜面反射能力,任何破坏表面平整性和反射一致性的因素都会导致结果偏低或数据分散。表面纹理(如磨砂、压花、橘皮)会使部分镜面反射光变成漫反射,降低光泽读数;划痕、压伤等缺陷会造成局部异常值;灰尘、指纹、油污同样会改变表面的光学状态。因此测试前应确保样品表面清洁、干燥、无缺陷,并避开明显的瑕疵区域测量。需要说明的是,若纹理本身是产品的设计特征,则应在报告中注明表面状态,测试结果反映的是该纹理状态下的光泽水平。
问题六:同一批次的不同样品光泽度读数差异较大,可能是什么原因?
可能的原因包括多方面:一是成型工艺波动,如模具温度、注射压力、保压时间、冷却速率等参数不稳定,导致制品表面再现性差异;二是模具状态不良,型腔抛光不均、磨损或附着异物会造成表面复制质量不一致;三是材料因素,如原料批次差异、回料掺混比例波动、添加剂分散不均等;四是测试操作因素,如测量位置选择不同(浇口附近与远端、薄壁与厚壁区域)、样品翘曲导致贴合不良等。建议规范取样位置、增加测量点数量,并结合工艺记录排查原因,必要时进行多点均匀性测试以量化表面光泽的一致性。
问题七:光泽度测试对样品的尺寸和状态有哪些具体要求?
样品尺寸应保证能够完全覆盖仪器的测量开口,且在测量孔径周围留有足够余量,一般建议平面尺寸不小于75mm×75mm;对于无法满足尺寸要求的小件样品,可与检测机构沟通选用小孔径测量窗口或制作拼合处理方案。样品表面应平整,翘曲、弯曲的样品需平整固定后再测,避免光路泄漏导致读数偏低;薄膜类样品应使用标准背板支撑。样品测试前应在标准环境下进行状态调节,使其温度、湿度达到平衡。此外,每个样品建议在不同位置进行多点测量,以平均值作为代表性结果,提高数据的可靠性。