旗下实验室资质
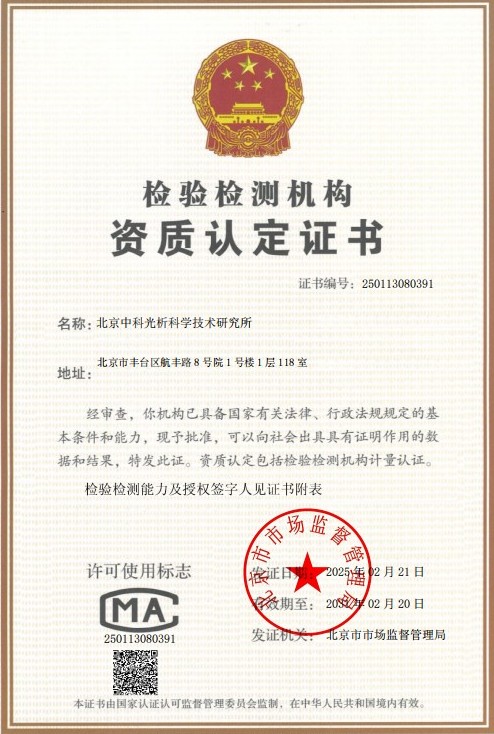 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
耐磨耐热铸钢件是指在钢中加入铬、钼、镍、锰、钨、钒等合金元素,通过铸造工艺成型并经过相应热处理后,具备优异抗磨性能和高温稳定性的钢制铸件。这类铸件通常服役于高温、高磨损、高冲击以及腐蚀性介质并存严苛工况,例如水泥窑炉衬板、电厂磨煤机耐磨件、冶金轧钢导卫、矿山破碎机锤头等。一旦铸件存在化学成分偏差、组织缺陷、铸造裂纹或硬度不达标等问题,将直接导致设备非计划停机、生产效率下降甚至安全事故。
耐磨耐热铸钢件到货验收检测是指采购方或使用单位在铸件到货后,依据采购合同、设计图纸及相关国家或行业标准,对铸件的化学成分、力学性能、表面质量、内部缺陷、尺寸精度等进行系统性检验与判定的过程。到货验收检测的核心目的在于核实供货方提供的质量证明文件与实物的一致性,及时发现运输、储存或生产环节产生的质量隐患,为入库、投用或退换货处理提供科学、客观的技术依据。
从技术层面看,到货验收检测并非单一项目的简单测量,而是一套覆盖材料本质属性与宏观质量特征的完整评价体系。它既包括以光谱分析为代表的化学成分验证,也包括以拉伸、冲击、硬度为代表的力学性能测试,还包括以超声波、射线、渗透为代表的无损探伤,以及以金相显微观察为代表的组织结构分析。多项技术手段相互印证,才能对铸件的整体质量水平作出准确判断,避免因单一指标合格而掩盖其他潜在缺陷的情况发生。
检测样品
耐磨耐热铸钢件到货验收检测所涉及的样品类型丰富多样,覆盖了各类工业场景中常用的耐磨、耐热铸钢制品,主要包括以下类别:
- 耐磨类铸件:球磨机衬板、磨球、破碎机锤头、板锤、颚板、反击板、耐磨管道、抛丸机护板等;
- 耐热类铸件:加热炉炉底辊、辐射管、退火炉炉爪、烧结机篦板、锅炉喷燃器火嘴、耐热炉栅等;
- 耐磨耐热复合工况铸件:水泥回转窑窑口护板、篦冷机篦板、轧钢导卫总成、烧结台车拦板等;
- 附铸试块与本体取样:随炉附铸的拉力试块、冲击试块、硬度试块,以及必要时从铸件本体上切取的检验试样;
- 标准试样:从铸件或试块上加工而成的拉伸试样、冲击试样、金相试样及高温性能试样等。
送检时,委托方应尽可能提供采购合同中的技术协议、图纸要求、材质牌号(如ZG40Cr25Ni20、ZGMn13、KmTBCr26等)以及供货方随货的质量证明书,以便检测机构按照正确的判定依据开展检验,确保验收结论的针对性和有效性。
检测项目
到货验收检测的项目设置应兼顾材料内在质量与外在质量两个维度,常规检测项目包括:
- 化学成分分析:碳、硅、锰、磷、硫及铬、镍、钼、钨、钒、铜等合金元素含量的定量测定;
- 力学性能测试:抗拉强度、屈服强度、断后伸长率、断面收缩率、冲击吸收能量(室温或低温);
- 硬度检测:布氏硬度(HBW)、洛氏硬度(HRC)、维氏硬度(HV)的测定及表面硬度均匀性检查;
- 金相组织分析:显微组织类型、晶粒度、非金属夹杂物级别、碳化物形态与分布、脱碳层深度等;
- 无损探伤:超声波探伤检测内部裂纹、缩孔、疏松缺陷,磁粉或渗透探伤检测表面及近表面裂纹;
- 外观与几何尺寸检验:表面粗糙度、铸造缺陷(砂眼、气孔、夹渣、冷隔、粘砂)目视检查,关键尺寸、形位公差测量与壁厚检查;
- 耐热性能相关检验:高温短时拉伸性能、抗氧化性能、抗热疲劳性能(按合同要求选做);
- 耐磨性能试验:冲击磨料磨损试验、湿砂橡胶轮磨损试验或销盘式磨损试验(按需选做);
- 热处理质量验证:通过硬度与金相结果反推正火、淬火、回火工艺的执行情况;
- 焊接修补区域检查:修补位置、修补面积占比及修补后探伤复检。
检测方法
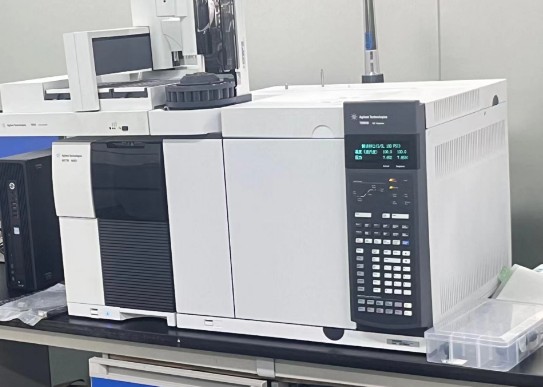
化学成分分析通常采用火花放电原子发射光谱法进行快速定量,对于光谱法难以准确测定的元素或存在争议的结果,可辅以碳硫红外吸收法、红外碳硫分析仪法及化学湿法滴定分析进行仲裁验证。取样位置应具有代表性,并经磨抛处理去除氧化皮与污染层。
力学性能测试依据相应国家标准在专用试验机上完成。拉伸试验测定强度与塑性指标,试样可从附铸试块上制取;冲击试验采用夏比摆锤冲击方法评价材料韧性储备;硬度测试则根据材料硬度范围选择布氏、洛氏或维氏方法,对于高铬耐磨铸钢件一般优先采用洛氏硬度HRC,测量点应均匀分布于工作面并取多点平均值以评估硬度均匀性。
无损检测方面,超声波探伤采用接触式脉冲反射法,通过探头对铸件指定部位进行扫查,依据标准判定内部缺陷的当量大小与验收等级;磁粉探伤适用于铁磁性材料表面及近表面裂纹的检出;渗透探伤则适用于非铁磁性材料或开口性表面缺陷的检验。几何尺寸检验使用卡尺、千分尺、高度尺、超声波测厚仪及三坐标测量机等器具,按图纸标注的关键尺寸逐项核对。
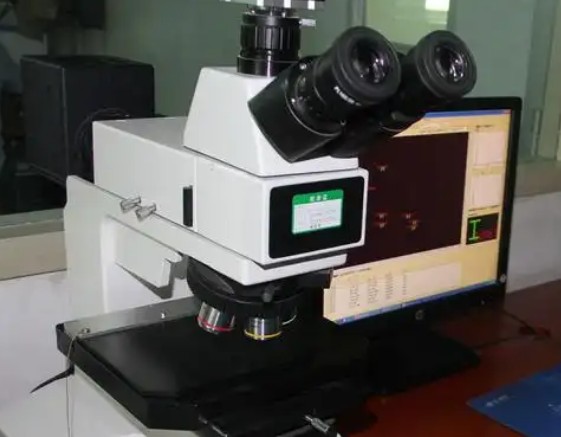
金相检验通过在铸件或试块上切取试样,经镶嵌、磨制、抛光、腐蚀后,在金相显微镜下观察显微组织,判断基体组织类型(如马氏体、奥氏体、珠光体、铁素体)及碳化物的形态、数量与分布是否符合材质规范要求,同时评定晶粒度级别与非金属夹杂物等级。
检测仪器
为保证各项检测数据的准确性与可追溯性,到货验收检测需依托一系列正规精密仪器设备,主要包括:
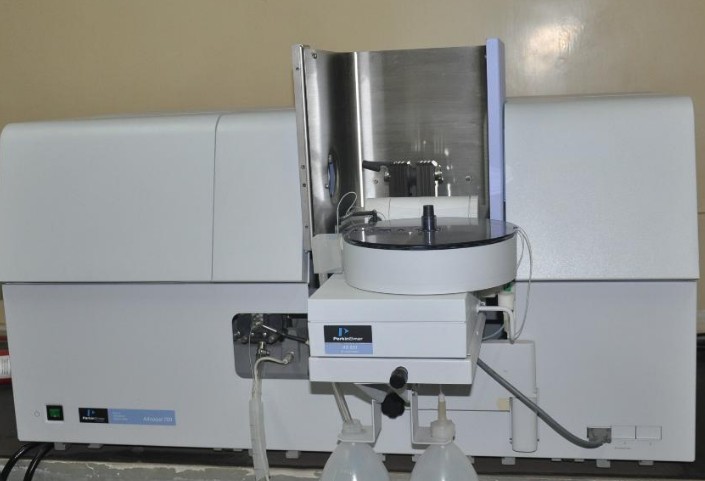
- 直读光谱仪(火花放电原子发射光谱仪):用于多元素化学成分快速定量分析;
- 碳硫分析仪:用于碳、硫元素的精确测定;
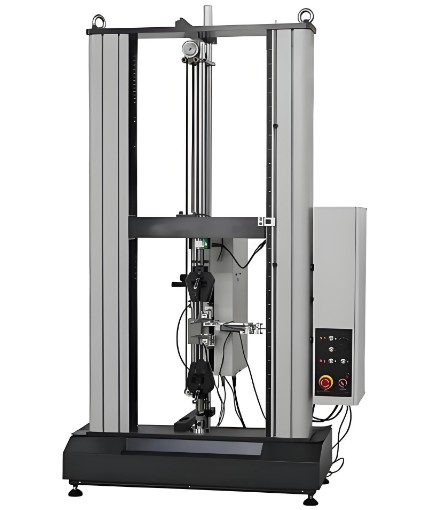
- 微机控制电子万能试验机:用于拉伸、压缩等静态力学性能测试;
- 摆锤式冲击试验机:用于夏比冲击吸收能量测定;
- 布氏硬度计、洛氏硬度计、维氏硬度计及便携式里氏硬度计:满足不同场景的硬度测量需求;
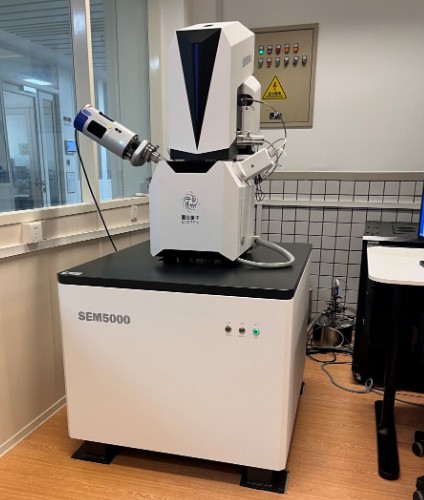
- 金相显微镜与图像分析系统:用于显微组织观察、晶粒度评定与夹杂物评级;
- 数字超声波探伤仪及系列探头:用于内部缺陷检测;
- 磁粉探伤设备(固定式或便携式)与渗透探伤套装:用于表面及近表面缺陷检测;
- 三坐标测量仪、超声波测厚仪、粗糙度仪及常规量具:用于尺寸与形位公差检验;
- 高温力学性能试验机与热疲劳试验装置:用于耐热性能专项评价;
- 磨损试验机:用于模拟工况条件下耐磨性能的定量评价。
应用领域
耐磨耐热铸钢件到货验收检测服务覆盖众多对材料可靠性要求极高的工业领域,典型应用包括:
- 水泥建材行业:回转窑护板、篦冷机篦板、破碎机锤头、立磨磨辊衬板等到货检验;
- 电力能源行业:磨煤机耐磨件、锅炉耐热构件、喷燃器火嘴、除渣机衬板的入场验收;
- 矿山冶金行业:破碎机颚板、球磨机衬板、轧钢导卫、烧结机台车及篦板的到货把关;
- 石油化工行业:耐热炉管附件、反应器内构件、耐磨管道弯头的进货检验;
- 工程机械行业:铲齿、斗齿、耐磨板的进货抽检;
- 钢铁焦化行业:焦炉护炉铁件、炉门框、装煤孔座的验收检测;
- 环保装备行业:垃圾焚烧炉耐热炉排片、篦板的入库检验。
通过规范化的到货验收检测,企业能够有效拦截不合格铸件流入生产线,降低设备故障率与维护成本,同时为供应商质量评价和合同履约管理积累数据支撑,形成完整的质量闭环管理链条。
常见问题
问题一:耐磨耐热铸钢件到货验收检测的检测周期是多久?
耐磨耐热铸钢件到货验收检测的周期一般为7-15个工作日。具体时长受多种因素影响:首先是检测项目的数量,若仅做化学成分与硬度等基础项目,周期相对较短,而涉及高温性能、磨损试验等专项项目时,因试验本身耗时较长,周期会相应延长;其次是样品数量与制样难度,铸件本体取样需要切割、加工,工序较多;再次是检测方法的复杂程度,无损探伤大型铸件扫查工作量大,金相分析需多道制样工序;此外,若委托方有加急需求,可与检测机构沟通安排优先排期,缩短报告交付时间。
问题二:耐磨耐热铸钢件到货验收检测的检测价格是多少?
耐磨耐热铸钢件到货验收检测的费用并非固定不变,而是由多方面因素共同决定的。主要影响因素包括:所选检测项目的种类与数量,化学成分、力学性能、无损探伤、金相分析等不同项目组合对应的成本差异较大;检测方法的选择,常规方法与仲裁方法、常温测试与高温测试的费用水平不同;样品的数量、尺寸及制样难度,本体取样与附铸试块检测的工作量也有区别;检测周期要求,是否需要加急处理同样会影响费用构成。建议委托方在送检前与我们联系沟通具体检测需求,由技术人员根据实际情况制定检测方案并提供准确报价。
问题三:耐磨耐热铸钢件到货验收检测测试需要什么资质?
开展耐磨耐热铸钢件到货验收检测,应选择具备相应检测能力资质的正规机构。我们旗下拥有CMA和CNAS资质,能力范围覆盖金属材料化学成分分析、力学性能测试、无损检测、金相分析等与铸钢件验收密切相关的主要领域。同时,我们组建了由经验丰富的工程师和技术人员构成的专业团队,配备直读光谱仪、万能试验机、无损探伤设备等完善的仪器设施,能够按照国家标准、行业标准及客户技术协议要求实施检测,确保检测过程规范、数据准确可靠,为到货验收提供有力的技术支持。
问题四:到货验收检测发现硬度不达标,应如何处理?
若硬度检测结果不符合合同或标准要求,首先应复核测量方法与测点位置是否规范,排除表面氧化皮、脱碳层或局部磨损对读数的干扰;必要时进行复测或在铸件其他部位补充测量。若确认硬度确实偏低,可能原因包括化学成分偏差、热处理工艺执行不到位(淬火温度不足、回火过度)或冷却不当等,可结合金相组织分析进一步定位原因。验收方应依据合同条款与供货方协商处理,采取退货、换货或重新热处理后再检验等方式解决。
问题五:铸件本体可以直接测硬度吗,还是必须用附铸试块?
两种方式各有用途。附铸试块随铸件同炉浇注、同工艺热处理,其硬度与力学性能结果具有较好的代表性,是标准推荐的验收方式。但由于试块与铸件本体的厚度、冷却条件存在差异,对于重要工件或对结果存在争议时,可在铸件本体规定部位进行硬度抽测,便携式里氏硬度计经修正后适用于现场大件检测,台式硬度计则适用于可以取样或尺寸适宜的部位。实际验收中通常以试块数据为主、本体抽测为辅,两者结合综合判定。
问题六:到货验收检测中无损探伤是必做项目吗?
无损探伤是否必做取决于铸件的用途、重要程度以及合同或标准的规定。对于承受高应力、高温或在安全关键部位服役的耐磨耐热铸钢件,通常要求进行超声波、磁粉或渗透探伤,以检出内部缩孔、疏松、裂纹等隐患;对于一般工况下的普通铸件,可能仅要求外观检查与尺寸检验。建议采购方在签订合同时明确探伤方法、检验等级与验收级别,避免到货后因检测要求不清晰而产生验收争议。
问题七:送检前需要准备哪些资料,检测流程是怎样的?
送检前建议准备以下资料:采购合同或技术协议、铸件图纸、材质牌号与执行标准、供货方质量证明书、热处理报告以及到货批次清单。常规检测流程为:委托咨询与需求确认、制定检测方案、寄送或送交样品、实验室实施检测、数据审核与结果判定、编制检测报告、交付委托方。若检测中发现不合格项目,可及时与委托方沟通,安排复测或补充检验,确保验收结论完整、客观,为后续的入库、投用或退换货决策提供可靠依据。