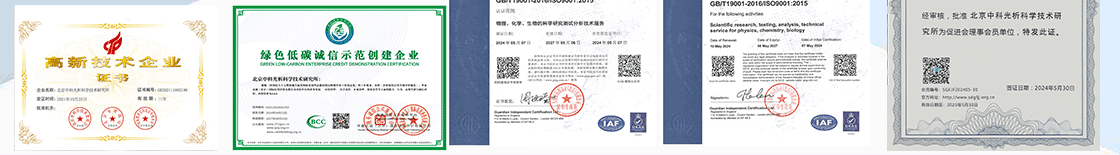
旗下实验室资质
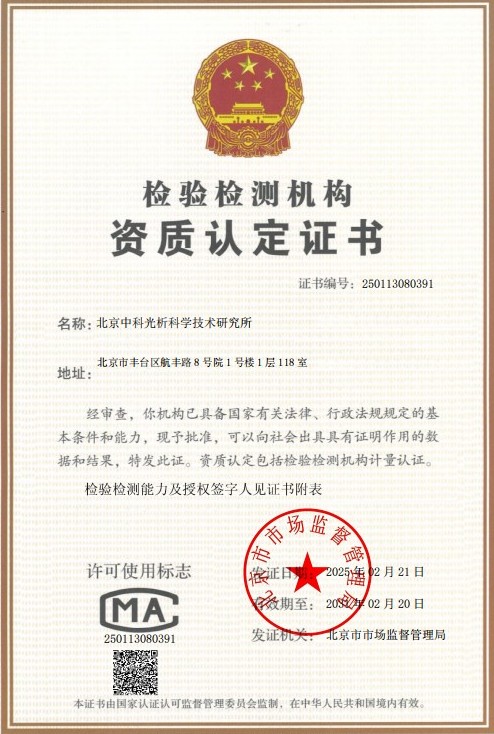 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
PEEK(聚醚醚酮)是一种半结晶型芳香族热塑性特种工程塑料,玻璃化转变温度约为143℃,熔点约为343℃,长期使用温度可达260℃左右,具有优异的耐热性、耐化学腐蚀性、耐磨性和机械强度。近年来,随着汽车、轨道交通、航空航天等领域对制动系统性能要求的不断提高,PEEK逐渐被用作高性能刹车片的粘结树脂或改性组分,以替代传统酚醛树脂,从而提升刹车片在高温工况下的摩擦稳定性、耐磨性和结构强度。
刹车片在工作时承受剧烈的摩擦热负荷,摩擦面温度可达数百摄氏度。PEEK刹车片在受热、受压及吸收环境介质的过程中,会发生一定程度的尺寸膨胀。适度的膨胀属于材料固有特性,但膨胀量过大或出现不可恢复的残余膨胀,则可能引发一系列问题:膨胀导致刹车片与制动盘之间间隙减小,造成拖磨、行驶阻力增大和油耗上升;膨胀使制动力矩分布不均,引起制动抖动、踏板行程变化和制动异响;持续的残余膨胀还可能导致卡钳活塞回位不良、制动卡滞,严重时会造成刹车片开裂、掉块等安全隐患。因此,测试PEEK刹车片膨胀对于产品研发、质量控制和使用安全评估具有重要意义。
测试PEEK刹车片膨胀,是通过模拟刹车片在实际使用中经历的温度、压力和介质环境,系统测量其在受热前后的厚度变化、线膨胀系数以及残余变形等参数,从而评价材料的尺寸稳定性。专业的检测机构依托标准化方法和精密仪器,可以为客户提供准确、可比、可追溯的膨胀性能数据,为PEEK刹车片的配方优化、工艺改进和整车匹配提供科学依据。
检测样品
测试PEEK刹车片膨胀所涉及的样品范围较广,常见的送检样品类型包括:
- PEEK树脂基盘式刹车片成品或总成(含背板);
- PEEK改性鼓式制动蹄片成品;
- 按标准尺寸模压制备的PEEK刹车片摩擦材料试块;
- 用于摩擦性能试验的标准摩擦试片;
- PEEK原材料粒料、粉料或模压板材,用于原材料线膨胀系数比对;
- 生产过程中的中间品,用于工艺稳定性监控。
送检前建议保留样品的完整标识信息,包括牌号、批次、配方编号、成型工艺和热处理状态等,以便检测机构制定针对性的试验方案。样品表面应清洁、无油污、无机械损伤,数量应满足各测试项目平行样和复测的需求。对于成品刹车片,还应注明是否带背板、消音片等附件,因为不同状态的样品在测厚和装夹方式上存在差异,直接影响试验方案的制定。
检测项目
围绕PEEK刹车片的膨胀特性,可开展的检测项目主要包括:
- 原始厚度与尺寸测量:在标准温湿度环境下测定样品的初始厚度、长度和宽度,作为膨胀计算的基准;
- 高温热膨胀率:样品在规定温度(如200℃、300℃、400℃等)下保温规定时间后的厚度增加百分比;
- 残余膨胀率:样品受热冷却至室温后不可恢复的厚度变化百分比,反映材料内部结构损伤程度;
- 线膨胀系数(CTE):在程序升温条件下连续测量的尺寸变化率与温度变化之比;
- 压缩应变与压缩率:在不同温度和压力组合下测定刹车片的压缩变形特性;
- 吸水率与湿热膨胀:样品经湿热老化或浸水处理后的尺寸与质量变化;
- 制动液相容性膨胀:样品与制动液接触后的溶胀行为评价;
- 膨胀与摩擦性能关联分析:结合摩擦系数、磨损率的变化,综合评价膨胀对使用性能的影响。
客户可根据产品开发阶段和关注重点,选择单项测试或多项组合测试方案,检测工程师也会根据刹车片的目标应用工况推荐合适的测试组合。
检测方法
测试PEEK刹车片膨胀的常用方法包括以下几类:
- 恒温加热测厚法:这是评价刹车片受热尺寸变化最直接的方法。首先在标准环境下用测厚仪测量样品初始厚度,然后将样品置于热老化箱中,在规定温度下保温规定时间(如300℃×1h),取出冷却至室温后再次测量厚度,据此计算热膨胀率和残余膨胀率。该方法可参考ISO 6313等标准中关于制动衬片受热尺寸变化测定的原理,并可根据客户要求设置多温度点、多循环考核;
- 热机械分析法(TMA):将样品置于TMA试样架上,以设定的升温速率程序升温,探头连续记录样品尺寸随温度的变化曲线,可精确获得线膨胀系数、玻璃化转变等特征信息,适用于PEEK原材料和模压试块的精细化分析;
- 高温压缩试验法:在常温和高温条件下,对刹车片施加规定压强(模拟制动液压力),测量其压缩变形和残余变形,评价膨胀与压缩耦合作用下的尺寸稳定性;
- 湿热及介质浸泡法:将样品置于恒温恒湿箱或制动液中,经规定时间处理后测量尺寸与质量变化,评价PEEK刹车片的耐湿膨胀和耐介质溶胀性能;
- 台架关联验证:对于重点产品,可在摩擦磨损试验机或惯性台架上开展拖滞力矩、高温制动等试验,将实验室膨胀数据与实际制动表现进行关联分析。
检测机构一般会依据国家标准、行业标准、国际标准或主机厂企业标准,结合客户的实际工况条件制定试验方案,确保测试条件与产品使用环境具有良好的一致性。试验过程中应严格控制升温速率、保温时间、测量时机和环境温湿度,避免测量误差干扰结果判定,保证数据的重复性与再现性。
检测仪器
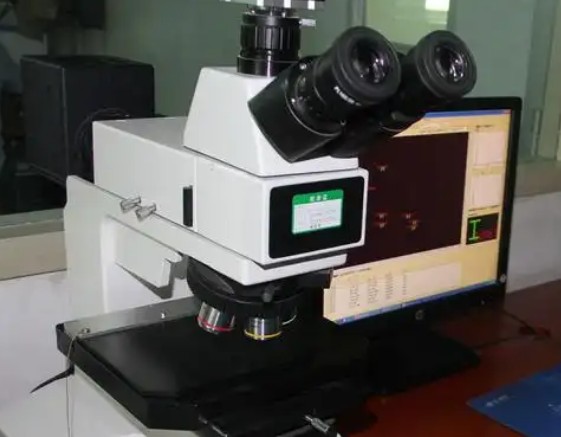
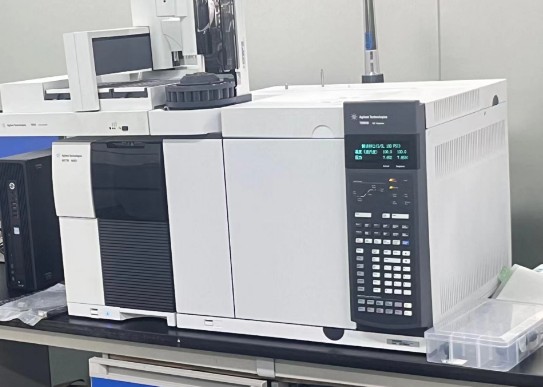
测试PEEK刹车片膨胀需要一系列专业仪器设备的支撑,主要包括:
- 千分尺与数显测厚仪:用于样品厚度的精确测量,分辨率可达0.001mm,并配备专用测头以适应刹车片不同的表面状态;
- 热老化试验箱与高温烘箱:提供恒温热环境,温度范围通常覆盖室温至400℃以上,控温精度高;
- 高低温交变试验箱:用于模拟温度循环工况,考核反复膨胀收缩的累积效应;
- 热机械分析仪(TMA):实现尺寸随温度变化的连续测量,获取线膨胀系数等关键参数;
- 动态热机械分析仪(DMA):用于研究PEEK刹车片材料在交变应力下的模量与温度关系,辅助分析膨胀机理;
- 伺服液压试验机:开展常温与高温压缩试验,测量压缩率、压缩应变及残余变形;
- 恒温恒湿箱:提供湿热老化环境,考核吸湿膨胀行为;
- 分析天平:用于吸水率、介质吸收量的质量测定;
- 摩擦磨损试验机与惯性台架:用于膨胀特性与摩擦制动性能的关联验证。
所有仪器设备均需定期校准和维护,测量结果可溯源至国家计量基准,从根本上保证检测数据的准确性与可靠性。
应用领域
测试PEEK刹车片膨胀的服务面向多个行业和应用场景:
- 汽车行业:乘用车、商用车盘式及鼓式制动器PEEK刹车片的开发验证、来料检验和出厂质量控制;
- 轨道交通:地铁、动车组及机车用合成闸片、闸瓦的尺寸稳定性评估;
- 摩托车与电动车:高性能摩托车刹车片、电动摩托车制动衬片的研发测试;
- 航空航天:飞机刹车组件中PEEK基摩擦材料的膨胀与热稳定性评价;
- 工程机械与矿山设备:重载制动摩擦片的可靠性检测;
- 材料研发:PEEK树脂及改性配方开发中的尺寸稳定性数据支持;
- 贸易与验收:进出口刹车片产品的质量验收与争议处理支持。
常见问题
问题一:测试PEEK刹车片膨胀的检测周期是多久?
测试PEEK刹车片膨胀的检测周期一般为7-15个工作日。具体周期受多方面因素影响:检测项目的数量与组合方式,若同时开展热膨胀、残余膨胀、压缩、湿热等多项试验,周期会相应延长;样品数量和平行样要求越多,占用设备和人工的时间越长;方法复杂程度也有影响,常规恒温测厚法耗时较短,而TMA连续测量、多温度点循环考核或台架关联验证所需时间更长;此外,若客户有加急需求,机构可安排优先排产,适当缩短交付时间。建议客户在送检前与检测机构充分沟通试验方案,以便合理规划周期。
问题二:测试PEEK刹车片膨胀的检测价格是多少?
测试PEEK刹车片膨胀的检测价格无法一概而论,需要根据具体测试方案进行核算。影响价格的主要因素包括:检测项目的种类与数量,单项膨胀率测试与多项组合测试的费用差异明显;所采用的检测方法,常规加热测厚与热机械分析等精密分析手段的成本不同;送检样品的数量与规格;检测周期要求,加急服务会产生相应费用;以及报告用途和后续技术服务需求等。有检测需求的客户可直接联系我们的技术顾问,说明产品信息和测试目的,我们将为您定制试验方案并提供准确的报价。
问题三:测试PEEK刹车片膨胀测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖高分子材料、摩擦材料、汽车零部件等多个领域,能够按照相关标准和规范开展PEEK刹车片膨胀类测试。依托资质平台,我们建立了完善的质量管理体系,配备了热机械分析仪、热老化试验箱、伺服液压试验机等专业仪器设备,并拥有经验丰富的材料检测工程师团队,可为客户提供从方案设计、试验执行到数据分析的一站式技术服务,检测数据准确可靠,可用于产品研发、质量控制、供应商管理和贸易验收等多种用途。
问题四:PEEK刹车片膨胀率过大会带来哪些危害?
PEEK刹车片膨胀率过大可能引发多类问题。首先是拖磨与卡滞:膨胀使刹车片与制动盘之间的间隙减小甚至消失,车辆行驶时产生持续摩擦,导致行驶阻力增大、油耗上升、部件异常磨损和发热。其次是制动性能劣化:不均匀膨胀使制动力矩波动,引起制动抖动、踏板行程变化和制动异响。再次是结构风险:反复的膨胀与收缩会在材料内部产生交变应力,长期作用下可能导致摩擦材料层与背板粘结强度下降,严重时出现掉块、开裂等失效。因此,膨胀率是刹车片安全评估中的关键指标之一。
问题五:测试PEEK刹车片膨胀需要准备多少样品?
样品需求量取决于测试项目与方案。一般而言,常规热膨胀率测试建议每个温度点准备不少于3件平行样,以评估数据的离散性;若同时开展残余膨胀、压缩、湿热膨胀等项目,样品总量需相应增加;成品刹车片送检时,建议按总成状态准备,并保留原始包装与标识。样品尺寸应满足测厚和装夹要求,标准摩擦试块通常采用规定的长宽厚规格。具体样品数量可在方案确认阶段由检测工程师根据所选标准和方法给出明确清单,避免因样品不足影响检测进度。
问题六:测试PEEK刹车片膨胀通常依据哪些标准?
测试PEEK刹车片膨胀可依据的标准包括国家标准、行业标准、国际标准以及主机厂企业标准。例如,制动衬片受热尺寸变化的测定可参考ISO 6313的相关原理;刹车片压缩性能试验可参考ISO 6310;国内刹车片产品的摩擦性能与整体质量评价可参考GB/T 5763《汽车用制动器衬片》等标准;此外,轨道交通、工程机械等领域还有各自的行业标准和整车企业技术规范。由于PEEK属于新型刹车片材料体系,部分主机厂会制定专门的技术条件,检测机构可依据客户指定的标准或协商确定的试验条件开展测试,并在方案中明确依据文件。
问题七:影响PEEK刹车片膨胀测试结果准确性的因素有哪些?
影响测试准确性的因素主要包括几个方面:一是样品状态,样品的含水量、残余应力和成型工艺差异会直接影响初始尺寸和受热行为,测试前通常需在标准环境下调温调湿;二是测量环节,测厚位置的一致性、测头压力和人员操作手法都会带来偏差,应固定测点并使用校准合格的量具;三是温度控制,升温速率、保温时间、箱内温度均匀性以及出炉后的冷却方式对膨胀量影响显著,需严格按照方案执行;四是测试环境,环境温湿度波动会影响高精度尺寸测量,应在受控环境下读数;五是数据修约与计算方法,应按标准规定执行。专业检测机构通过规范化作业和重复性验证,可将上述因素控制在合理范围内,确保测试结果准确、可比。