旗下实验室资质
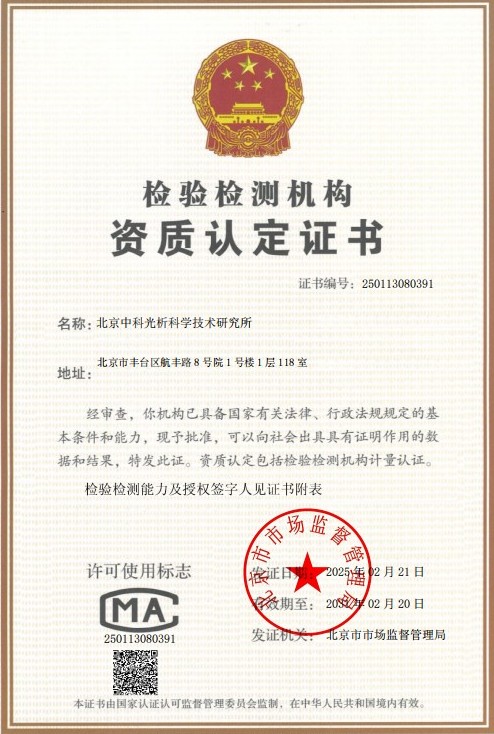 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
氮化层质量评估是指对经过渗氮(氮化)处理的金属零部件表面改性层进行系统性检测与综合判定的技术服务。渗氮是一种典型的化学热处理工艺,通过将氮原子渗入钢件表面,形成由化合物层(白亮层)和扩散层组成的渗氮层,从而显著提高零件的表面硬度、耐磨性、耐蚀性、抗疲劳性能以及抗咬合性能。由于渗氮工艺对温度、时间、氮势、气氛组成等参数极为敏感,渗氮层的深度、硬度、组织形态和脆性等指标会直接影响零件的服役寿命与可靠性,因此对氮化层进行科学、规范的质量评估就显得尤为重要。
氮化层质量评估的核心目标在于全面表征渗氮层的各项性能指标,判断其是否满足相关国家标准、行业标准或客户技术协议的要求。评估内容通常涵盖渗氮层深度、表面硬度、硬度梯度、化合物层厚度、扩散层组织、疏松等级、脆性等级、脉状氮化物级别以及表面耐腐蚀性能等。通过对这些指标的定量与定性分析,可以帮助企业优化渗氮工艺参数、控制热处理质量、排查失效原因,并为产品出厂检验和进货验收提供权威的检测依据。
目前,渗氮工艺已发展出气体渗氮、离子渗氮、气体氮碳共渗(软氮化)、盐浴氮碳共渗等多种形式,不同工艺形成的渗氮层结构存在明显差异,其质量评估的侧重点也不尽相同。例如,气体渗氮层通常需要重点评价脆性与脉状组织,而氮碳共渗层则需要重点关注化合物层的疏松情况。因此,氮化层质量评估必须结合材料牌号、工艺类型和使用工况,选择合适的检测方法与判定标准,才能获得准确、可靠的评估结论。
检测样品
氮化层质量评估适用于各类经过渗氮或氮碳共渗处理的钢铁及合金材料制件,常见的检测样品包括但不限于以下几类:
- 汽车零部件:曲轴、凸轮轴、气门挺柱、活塞杆、气缸套、摇臂、球头销等;
- 模具类:压铸模、塑料注射模、冲压模、挤压模、热锻模等模具型腔与模芯;
- 机床与机械传动件:精密丝杠、主轴、蜗杆、齿轮、导轨、轴承套圈等;
- 液压与气动元件:液压缸活塞杆、柱塞泵柱塞、阀芯、阀套、油缸内壁等;
- 工模具钢与高速钢制品:刀具、量具、夹具、搓丝板、滚丝轮等;
- 航空航天及军工零件:起落架部件、作动筒、襟翼滑轨、炮管、枪管等;
- 石油化工与能源装备:阀门外壳、泵轴、钻井工具、透平叶片、紧固件等;
- 随炉试样与工艺试样:与零件同炉处理的金相试样、硬度试样及材料试块。
送检时建议提供材料牌号、渗氮工艺类型(气体渗氮、离子渗氮、氮碳共渗等)、大致的工艺参数以及期望执行的判定标准,以便实验室制定针对性的检测方案。对于大型零件,可在指定部位取样或提供同炉随炉试样;对于贵重零件,也可采用无损或局部取样方式进行检测。
检测项目
氮化层质量评估的检测项目依据相关标准和技术要求确定,主要包括以下内容:
- 渗氮层深度测定:包括氮化总层深(化合物层+扩散层)与扩散层深度的精确测量;
- 化合物层(白亮层)厚度测量:测定表层ε相、γ′相化合物层的厚度及均匀性;
- 表面硬度测试:测定渗氮后零件表面的显微硬度与维氏硬度值;
- 硬度梯度分布分析:沿层深方向逐点测试硬度,绘制硬度梯度曲线,确定有效硬化层深度;
- 显微组织检验:评定扩散层中氮化物的形态、数量与分布,判定脉状氮化物级别;
- 疏松等级评定:对化合物层中的疏松孔隙进行分级评价;
- 脆性等级评定:通过压痕完整性法评定渗氮层的脆性级别(通常分为1~5级);
- 渗氮层均匀性检查:评估零件不同部位渗氮层的深度与硬度一致性;
- 心部组织与心部硬度检验:确认基体组织是否满足调质要求,避免心部性能不足;
- 表面耐腐蚀性能测试:包括盐雾试验、铜加速醋酸盐雾试验及浸泡腐蚀试验等;
- 表面粗糙度与变形量检测:评估渗氮处理后零件表面质量与尺寸变化情况。
上述项目可根据客户的验收标准、图纸技术要求或工艺验证需求进行单项或组合检测,评估结论将依据GB/T 11354、GB/T 9451、JB/T 6956等相关标准的规定进行判定。
检测方法
氮化层质量评估以金相分析法与显微硬度法为主要技术手段,并结合多种表征方法进行综合评定,常用检测方法如下:
金相显微分析法:在零件或随炉试样上截取横截面试样,经镶嵌、磨制、抛光后选用适当的侵蚀剂(如硝酸酒精溶液)显示渗氮层组织,在金相显微镜下观察化合物层、扩散层与基体的分界,测定渗氮层深度,评定脉状氮化物、网状氮化物的级别以及化合物层的疏松等级。该方法依据GB/T 11354进行,是氮化层组织检验最基础、最直观的方法。
显微硬度法:采用小载荷维氏硬度计在试样横截面上自表面向心部逐点测量硬度,绘制硬度随层深变化的分布曲线。以硬度显著高于基体硬度的界限(通常按标准规定的心部硬度加某一硬度增量,如HV0.5高于基体50HV对应的界限值)确定渗氮层深度或有效硬化层深度。该方法依据GB/T 9451及GB/T 4340.1执行,具有定量准确、重复性好的优点,是目前应用最广泛的层深测定方法。
表面硬度测试法:对于表面渗氮零件,可在磨平的表面或随炉试样表面采用维氏硬度计或显微维氏硬度计进行测试,试验力的大小需根据化合物层厚度合理选择,避免压痕过深穿透渗层导致数值失真。
压痕脆性评定法:使用显微硬度计在经抛光的渗氮层表面施加规定载荷,观察压痕棱边的完整程度。压痕边缘完整无崩落为1级(不脆),棱边有明显崩碎则脆性级别升高,一般要求脆性级别不大于2级或3级,具体依据零件技术要求确定。
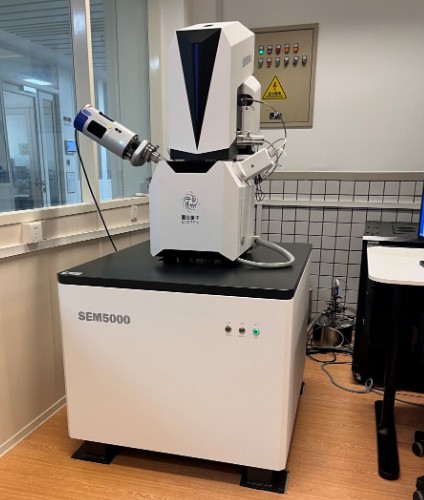
扫描电镜与能谱分析法:利用扫描电子显微镜观察渗氮层的微观形貌、疏松孔隙及微裂纹分布,结合能谱仪(EDS)分析层内氮、碳、氧等元素的分布情况,为渗氮层结构与工艺分析提供更深入的信息。
X射线衍射分析法:通过XRD测定化合物层中ε相(Fe2-3N)、γ′相(Fe4N)等物相的组成与相对含量,判断渗氮工艺形成的相结构是否满足预期,辅助评价渗氮层的耐磨与耐蚀潜力。
耐腐蚀性能试验法:依据相关标准开展中性盐雾试验、铜加速醋酸盐雾试验或全浸腐蚀试验,评价氮化层(特别是氮碳共渗层)在实际服役环境下的抗腐蚀能力。
检测仪器
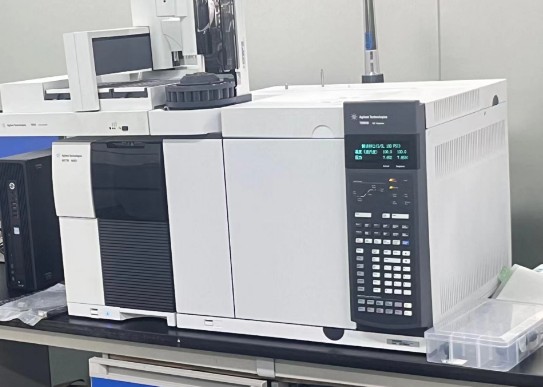
为保证氮化层质量评估结果的准确性与权威性,实验室配备了完善的检测仪器设备,主要包括:
- 显微维氏硬度计:用于渗氮层硬度梯度测试、表面硬度测试及脆性压痕评定;
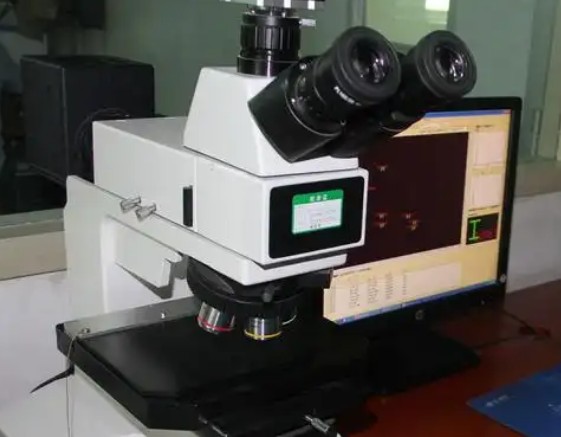
- 金相显微镜(含图像分析系统):用于渗氮层组织观察、层深测量及级别评定;
- 扫描电子显微镜(SEM)及能谱仪(EDS):用于微观形貌观察与元素分布分析;
- X射线衍射仪(XRD):用于渗氮层物相组成与相结构分析;
- 线切割机与金相制样设备:包括镶嵌机、预磨机、抛光机等,用于高质量金相试样的制备;
- 维氏硬度计与洛氏硬度计:用于零件表面及心部硬度测试;
- 盐雾试验箱:用于氮化层耐腐蚀性能的模拟环境试验;
- 电子探针(EPMA):用于渗层中氮元素沿深度方向的精确分布测定;
- 表面粗糙度仪与三坐标测量仪:用于渗氮前后表面质量与尺寸变形的检测。
应用领域
氮化层质量评估服务广泛应用于对零件表面耐磨、耐蚀、抗疲劳性能有较高要求的行业领域,具体包括:
- 汽车制造行业:发动机曲轴、凸轮轴、气门等关键摩擦副零件的渗氮质量检验与工艺验证;
- 模具工业:压铸模、塑料模等模具渗氮处理后的表面强化效果评估与寿命预测;
- 机床与精密机械行业:精密丝杠、主轴、导轨等功能部件的渗氮层深度与硬度检测;
- 航空航天领域:高可靠性结构件与作动系统零件渗氮处理的质量控制与入厂复验;
- 石油化工与能源装备:阀门、泵轴、钻井工具等在苛刻工况下服役零件的表面性能评价;
- 热处理行业:渗氮工艺开发、工艺参数优化及批量生产过程的质量稳定性监控;
- 第三方质量仲裁:供需双方对渗氮零件质量存在争议时的技术鉴定与失效分析。
通过专业、系统的氮化层质量评估,企业能够有效把控热处理质量,减少因渗氮不良导致的早期磨损失效、剥落失效和腐蚀失效,显著提升产品的可靠性与市场竞争力。
常见问题
问题一:氮化层质量评估的检测周期是多久?
氮化层质量评估的检测周期一般为7-15个工作日。实际周期会受到多种因素的影响,包括检测项目的数量与复杂程度、送检样品的数量、制样的难易程度以及是否需要开展盐雾试验等耗时较长的耐腐蚀项目等。例如,仅进行渗氮层深度与表面硬度的常规检测,周期相对较短;若需要绘制完整硬度梯度曲线、进行扫描电镜观察或盐雾腐蚀试验,周期则会相应延长。如客户有紧急需求,可在委托时说明情况,实验室可视情况安排加急处理,并在保证数据准确性的前提下尽量缩短交付时间。
问题二:氮化层质量评估的检测价格是多少?
氮化层质量评估的检测费用与多个因素密切相关。首先,检测项目的多少是影响费用的主要因素,仅测试渗氮层深度的费用与包含硬度梯度、组织评定、脆性评级、盐雾试验等全套项目的费用存在明显差异;其次,不同的检测方法所涉及的仪器成本和技术投入不同,例如常规金相分析与应用扫描电镜、电子探针等大型设备的分析费用会有所区别;此外,送检样品的数量、制样难度以及是否需要加急服务也会对整体费用产生影响。为获得准确的报价,建议客户在委托检测前与我们的技术顾问联系,说明检测需求与样品情况,我们将根据具体检测方案提供详细报价。
问题三:氮化层质量评估测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖金属材料热处理质量检验、渗氮层深度与硬度测定、显微组织分析等多项与氮化层质量评估相关的检测项目。实验室建立了完善的质量管理体系,配备了显微维氏硬度计、金相显微镜、扫描电镜等专业仪器设备,并拥有经验丰富的金相分析与热处理检测技术团队,能够依据国家标准和行业标准开展规范检测,检测数据科学可靠,可满足客户在产品质量控制、工艺验证、供应商验收以及技术研发等方面的多种需求。
问题四:氮化层深度测定的常用方法有哪些?各有什么特点?
氮化层深度的测定方法主要包括金相测量法、显微硬度法和化学分析法等。金相测量法通过侵蚀显示渗层与基体的界面,直接在显微镜下测量层深,操作简便、直观,但对扩散层与基体过渡不明显的高合金钢,测量精度会受到影响;显微硬度法通过硬度梯度曲线确定层深,定量性强、重复性好,是仲裁和精确测定的首选方法;此外,对于特殊需求还可采用淬火硬化法或剥层成分分析等方法。实际检测中通常将金相法与硬度法结合使用,互为验证,以确保测定结果的准确性。
问题五:渗氮层出现脆性过大是什么原因?如何通过检测发现?
渗氮层脆性过大的原因通常包括渗氮温度过高、氮势过高、氨分解率控制不当、渗氮时间过长导致氮化物粗大聚集,或者材料原始组织不良(如存在游离铁素体、粗大索氏体)等。脆性问题可通过压痕法进行检测评定:在抛光的渗氮层表面施加规定载荷的维氏压痕,观察压痕棱边是否出现崩碎、剥落,脆性一般划分为1至5级,级别越高脆性越大。若检测发现脆性超标,建议从工艺参数、气氛控制及预处理组织等方面排查原因并加以改进。
问题六:氮碳共渗层与气体渗氮层在质量评估上有何区别?
氮碳共渗(软氮化)层的化合物层以ε相为主,通常较薄且表面往往存在一定疏松,因此其质量评估重点关注化合物层厚度、疏松等级以及耐腐蚀性能;而气体渗氮层主要用于高硬度要求场合,评估时更侧重表面硬度、扩散层深度、脆性等级以及脉状氮化物级别等指标。此外,两者执行的判定标准和适用零件类型也有所不同,检测方案应根据工艺类型和技术要求进行针对性制定。
问题七:送检氮化层检测时对样品有哪些要求和注意事项?
送检时建议优先提供与零件同炉处理的随炉金相试样,其工艺历史与零件完全一致,最能真实反映零件渗氮质量;若直接从零件上取样,应选取具有代表性的工作部位,并注明取样位置。样品尺寸应便于镶嵌与制样,过大或过重的零件需预先切割。同时建议提供材料牌号、热处理工艺、调质状态以及期望执行的检测标准等信息,以便实验室准确制定制样方案与判定依据,避免因信息不全导致检测结果与实际验收要求出现偏差。