旗下实验室资质
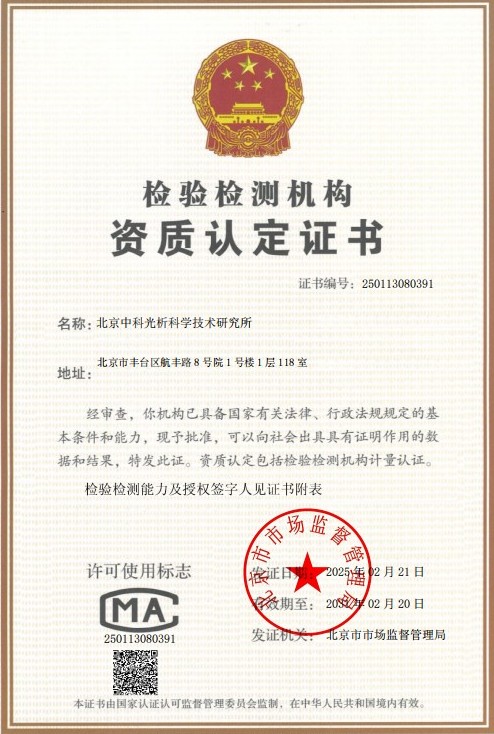 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
可伐合金(Kovar),国内对应牌号为4J29,是一种以铁为基体、加入镍和钴元素的铁镍钴系定膨胀合金,其名义成分约为镍29%、钴17%、余量为铁。该合金最显著的特点是在较宽的温度区间内具有与硼硅玻璃、陶瓷极为接近的热膨胀系数,经适当退火后能与DM308等封接玻璃形成牢固而致密的封接,因此在电真空器件和电子封装领域被公认为经典的“玻封合金”。
热膨胀系数是衡量可伐合金封接性能的核心指标。可伐合金的膨胀行为与其居里点密切相关:在居里点(约430℃)以下,合金因磁致伸缩效应呈现出低而平稳的膨胀特性;超过居里点后,膨胀系数随温度升高明显增大,逐渐偏离玻璃的膨胀曲线。因此,只有通过科学、系统的热膨胀系数评估,才能准确判断材料与玻璃、陶瓷的膨胀匹配性,预测封接件在温度循环下的应力状态,避免开裂、漏气、封接失效等质量隐患。
可伐合金热膨胀系数评估是指依据相关国家及国际标准,采用热膨胀仪等设备,对材料在规定温度区间内的平均线膨胀系数、瞬时线膨胀系数、膨胀曲线及特征温度点进行测定与分析的过程。评估结果可用于原材料入厂验收、封接工艺设计、批次一致性控制以及失效分析等多个环节,是电子元器件可靠性保障体系中不可缺少的一环。
检测样品
可伐合金热膨胀系数评估的样品来源广泛,涵盖从原材料到成品封接件的多种形态,主要包括:
- 棒材、板材、带材、丝材、管材等原材料及半成品试样;
- 经冲制、车削、研磨等工艺加工后的封接零件,如引线、阳极帽、底座、外壳等;
- 与玻璃、陶瓷封接后的组件,用于评价封接前后膨胀行为的变化;
- 来料批次抽检样品、对比试验样品及失效分析留样等。
为保证测试结果的代表性与准确性,样品在制取时应注意:优先选取退火态或与实际使用状态一致的热处理状态;试样两端面应平整、平行并与轴向垂直,避免因装样倾斜引入附加变形;试样尺寸需与膨胀仪夹具匹配,常见规格为直径3~6mm、长度25~50mm的圆棒,或相应尺寸的方形、矩形试样;制样过程中应避免过大的加工应力,必要时在测试前进行去应力退火处理。
检测项目
围绕可伐合金的膨胀特性与封接适用性,常规评估项目包括:
- 平均线膨胀系数测定:常见温度区间包括20~100℃、20~200℃、20~300℃、20~400℃、20~450℃、20~500℃、20~600℃等,可根据封接工艺与使用要求选定;
- 瞬时线膨胀系数测定:反映膨胀系数随温度连续变化的规律,用于绘制完整膨胀曲线;
- 热膨胀曲线分析:获取升温、降温过程中的长度变化轨迹,评估膨胀行为的均匀性与重复性;
- 特征温度点分析:包括居里点附近膨胀行为突变区域的识别;
- 与玻璃、陶瓷参比样的膨胀匹配性对比分析;
- 批次一致性评价及来料符合性判定。
其中,20~300℃、20~400℃区间的平均线膨胀系数是与玻璃封接匹配性最常关注的指标,也是可伐合金牌号验收中的关键参数。
检测方法
可伐合金热膨胀系数评估以顶杆式膨胀仪法(示差法)为主导方法,并可根据样品特点与数据用途选用其他手段。常用方法与依据标准包括:
- GB/T 4339《金属材料热膨胀特征参数的测定》——国内金属材料膨胀系数测定的基础标准;
- ASTM E228《用推杆膨胀仪测定固体材料线膨胀系数的标准试验方法》——国际上广泛采用的经典方法;
- ASTM E831《用热机械分析法测定固体材料线膨胀系数的标准试验方法》——适用于小尺寸试样与程序控温条件;
- 激光干涉法等光学绝对法——膨胀量分辨率更高,可用于高精度比对与仲裁分析。
典型测试流程为:样品制备与原始尺寸测量→装样并建立传感器与试样的良好接触→仪器校准(采用熔融石英、蓝宝石或标准物质修正系统误差)→按规定的升温速率程序升温至目标温度→实时采集温度与长度变化数据→按公式α=(ΔL/L₀)/ΔT计算平均线膨胀系数→绘制膨胀曲线并出具结果。测试可在真空或惰性气氛(氩气、氦气)条件下进行,以避免高温氧化对试样膨胀行为的干扰。
检测仪器
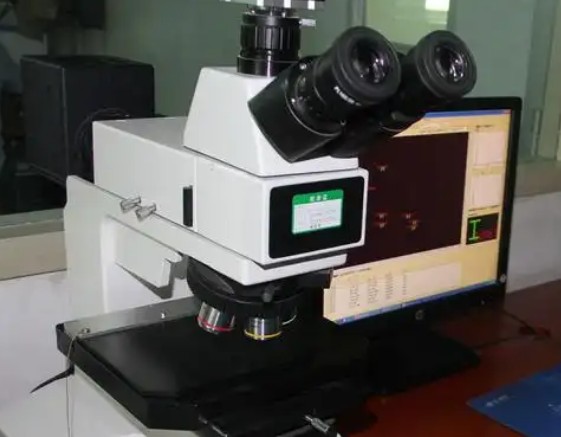
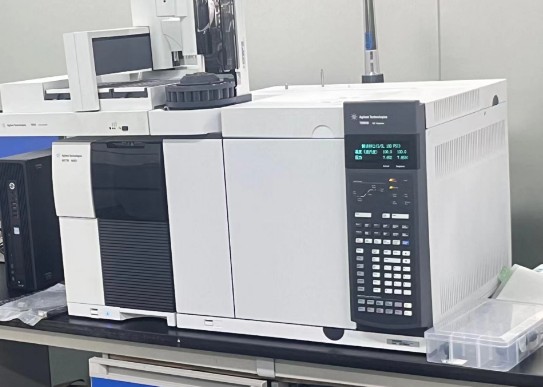
可伐合金热膨胀系数评估依托高精度热分析设备完成,主要仪器配置包括:
- 卧式/立式顶杆热膨胀仪:配熔融石英或氧化铝顶杆与支架,位移分辨率可达亚微米级,温度范围覆盖室温至1000℃以上;
- 热机械分析仪(TMA):适用于小尺寸试样,可实现程序控温、循环控温与多种加载模式;
- 激光干涉膨胀仪:以激光波长为长度基准,测量精度高,适用于高准确度需求场合;
- 高精度温度测控系统:热电偶、控温炉及程序控温单元,保证温度场的均匀与稳定;
- 千分表式(机械式)膨胀装置:用于常规快速筛查与比对验证;
- 标准参考物质(如蓝宝石、熔融石英标样)与量值溯源装置,用于日常校准与期间核查。
所有仪器均需定期校准并溯源至国家计量基准,测试前使用标准物质验证系统误差,确保膨胀量与温度测量数据的可靠性。
应用领域
可伐合金凭借优异的膨胀匹配性与良好的封接、焊接、电镀性能,其热膨胀系数评估服务广泛服务于以下领域:
- 电子封装与半导体器件:晶体管外壳、集成电路外壳、气密封装管壳、引线框架等;
- 电真空器件:电子管、真空开关管、磁控管、X射线管等的玻璃-金属封接件;
- 光电子与激光器件:光电倍增管、激光器窗座、光纤馈通件等;
- 航空航天与军工电子:要求高可靠性的密封连接器、继电器、传感器外壳等;
- 精密仪器仪表:航空仪表、高压继电器、电池密封端子等精密结构件;
- 新材料研发与质量仲裁:合金成分与工艺优化研究、批次质量争议的技术判定等。
常见问题
问题一:可伐合金热膨胀系数评估的检测周期是多久?
可伐合金热膨胀系数评估的检测周期一般为7-15个工作日。具体周期受多种因素影响:检测项目数量越多、涉及温度区间越多,测试用时相应延长;样品数量较大或需要多批次统计评价时,周期也会有所增加;若采用方法验证、重复测试或高精度比对等较复杂的方案,耗时会更长;此外,样品制备与热处理状态调整也占用一定时间。如有紧迫的项目节点,可与实验室沟通加急安排,在保证数据质量的前提下尽量压缩交付时间。
问题二:可伐合金热膨胀系数评估的检测价格是多少?
可伐合金热膨胀系数评估的费用受多重因素影响,通常需要结合具体需求确定。主要影响因素包括:检测项目的数量与温度区间设置、所选测试方法与仪器类型、样品数量与制样难度、检测周期要求(常规或加急)以及是否需要额外的数据分析与匹配性评价等。不同客户的技术要求差异较大,脱离具体方案的统一报价缺乏实际意义。建议在委托检测前与我们的技术支持人员沟通具体的检测方案与样品情况,获取针对性的报价信息。
问题三:可伐合金热膨胀系数评估测试需要什么资质?
可伐合金热膨胀系数评估属于材料热学性能检测范畴,需要在具备相应资质与能力的实验室完成。我们旗下拥有CMA和CNAS资质,能力范围覆盖金属材料热膨胀系数测定等相关检测标准,可依据标准要求开展检测活动。实验室配备专业的热膨胀仪、热机械分析仪等设备,由经验丰富的工程技术人员操作,从样品接收、测试执行到数据审核均建立了完善的质量控制流程,确保检测数据的准确性与可追溯性,能够满足客户在研发验证、质量验收等方面的多种需求。
问题四:可伐合金热膨胀系数评估对试样有什么要求?
试样要求主要包括尺寸、状态与加工质量三个方面。尺寸上,需与所用膨胀仪夹具匹配,常见为直径3~6mm、长度25~50mm的棒状试样,或等效截面的矩形试样,具体以所选方法和仪器为准。状态上,建议采用退火态或与实际服役状态一致的热处理状态,以消除残余应力对膨胀行为的干扰。加工质量上,试样两端面应磨平并与轴线垂直,表面无裂纹、明显划痕与氧化皮,制样后如需长期存放应注意防锈。送样前可与实验室确认试样规格,必要时由实验室协助完成制样。
问题五:可伐合金的正常热膨胀系数大致处于什么范围?
以常用的4J29可伐合金为例,在退火状态下,其20~300℃平均线膨胀系数一般在4.6×10⁻⁶~5.2×10⁻⁶/℃左右,20~400℃平均线膨胀系数一般在5.1×10⁻⁶~5.5×10⁻⁶/℃左右,20~100℃区间通常不高于6.5×10⁻⁶/℃,具体数值随成分、热处理状态与温度区间而变化。这一低膨胀特性与硼硅玻璃的膨胀曲线高度吻合,是可伐合金实现气密封接的基础。需要说明的是,超过居里点(约430℃)后膨胀系数显著增大,因此评估时应结合封接温度区间选择合适的测试范围。
问题六:哪些因素会影响热膨胀系数测试结果的准确性?
影响结果准确性的因素主要包括:一是试样因素,如残余应力、两端面不平行、表面氧化等会引起附加变形或接触不良;二是温度因素,热电偶位置不当、炉温不均匀、升温速率过快会造成温度与膨胀量数据不同步;三是仪器因素,顶杆与支架系统的系统误差、位移传感器漂移需通过标准物质校准加以修正;四是方法因素,装样方式、预紧力大小、测试气氛等也会带来一定偏差。为控制上述影响,实验室在测试前对仪器进行校准验证,规范装样操作,并对同批样品进行重复性测试,以保证数据可靠。
问题七:进行热膨胀系数评估时应如何选择温度区间?
温度区间的选择应结合可伐合金的服役工况与封接工艺综合确定。常规验收多关注20~300℃、20~400℃等与玻璃封接直接相关的区间;若封接温度较高或器件工作温度范围较宽,可扩展至20~450℃、20~500℃甚至20~600℃,以考察居里点以上膨胀系数增大的趋势;若用于低温环境器件,也可增加低温段测试。此外,还可根据需要测定瞬时线膨胀系数,绘制完整膨胀曲线,直观判断合金与玻璃、陶瓷在整个温度历程中的匹配程度,从而为封接结构设计与工艺窗口确定提供数据依据。