旗下实验室资质
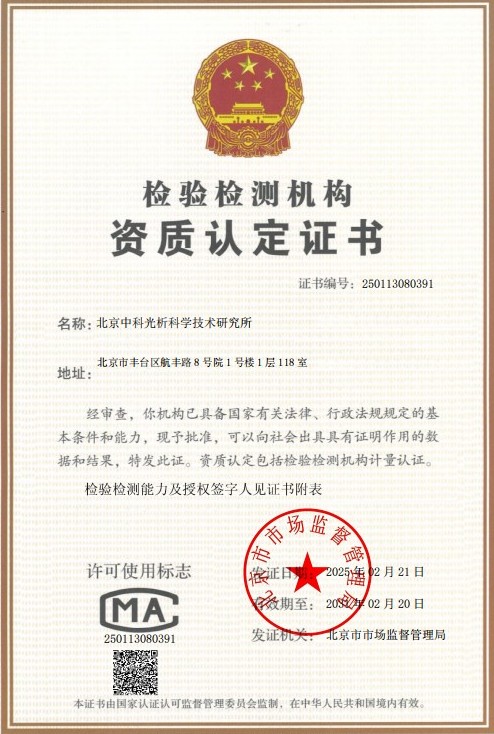 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
雾度是表征透明及半透明材料光学性能的关键指标,其定义为偏离入射光方向2.5度以上的散射光通量与透过试样的总透射光通量之比,一般以百分数形式表示。雾度数值越高,说明材料对光线的散射作用越强,透过材料观察物体时轮廓越模糊;雾度数值越低,材料的清晰度和透明感越好。对于塑料挤出制品来说,雾度测试是评价产品光学品质最直接、最常用的手段之一。
塑料挤出成型是热塑性塑料加工中最重要的工艺路线之一,通过螺杆输送、加热塑化、模具成型、冷却定型等连续化过程,可以生产出薄膜、片材、板材、管材、异型材等多种形式的制品。在挤出过程中,树脂的分子量分布、添加剂的种类与用量、加工温度、剪切历史、冷却速率、口模流道设计以及表面压光处理等因素,都会显著影响制品最终的光学性能。因此,雾度测试不仅是成品质量检验的必要环节,也是工艺调试和配方研发过程中不可或缺的分析手段。
通过规范化的雾度测试,生产企业可以实现多重目标:一是判定产品是否符合相应国家标准、行业标准或客户协议要求;二是通过批次间的数据对比,监控生产过程的稳定性;三是在新材料开发或工艺改进时,量化评价不同方案对透明性的影响;四是在产品质量纠纷、贸易验收等场合提供具有公信力的检测数据。随着下游市场对塑料制品外观品质要求的不断提升,雾度测试的应用需求也在持续扩大。
检测样品
塑料挤出制品雾度测试适用的样品范围十分广泛,凡是具有透明或半透明特征的挤出类塑料制品均可进行检测,常见的样品类别包括:
- 挤出薄膜类:聚乙烯(PE)薄膜、聚丙烯(PP)流延膜与吹塑膜、PVC薄膜、PET薄膜等;
- 挤出片材类:PP片材、PS片材、PET片材、PC片材等,常见于包装容器与吸塑制品原料;
- 挤出板材类:PC耐力板、PMMA亚克力板、PVC透明板等建筑与装饰用板材;
- 透明管材类:PVC透明管、PP透明管、食品级软管等;
- 异型材类:透明门窗型材、灯箱型材、展示架用透明型材等;
- 其他挤出制品:透明单丝、扁丝、打包带等。
送检样品应满足一定的制备要求。试样表面应清洁、无划痕、无褶皱、无气泡、无油污及指纹等外来污染,因为表面缺陷会造成额外的光散射,导致测试结果偏高。试样的推荐尺寸通常为50mm×50mm左右的方形片状,厚度应均匀一致,同一批检测建议制备不少于三个平行试样,以保证数据的代表性与重现性。对于表面带有纹理或压花处理的制品,应在委托检测时予以说明,以便实验室选择合适的测试条件并在报告中如实描述。
检测项目
围绕塑料挤出制品雾度测试,实验室通常可以提供以下光学性能相关的检测项目:
- 雾度:表征材料引起光散射程度的核心指标,以百分数表示;
- 总透光率(总透射比):透过试样的总透射光通量与入射光通量之比,反映材料的透光能力;
- 平行透光率:评价透过材料后光线保持方向一致性的参数,常与雾度配合使用;
- 黄度指数:表征透明或白色材料偏色程度的指标,可辅助判断材料老化或降解情况;
- 色差分析:针对不同批次或不同配方制品之间的颜色一致性评价。
其中雾度与透光率是最基础也是最常被组合申请的检测项目。两者虽然同为光学性能指标,但相互独立:高透光率的材料雾度未必低,例如某些半透明制品可以将大量光线散射,透光率尚可而雾度很高。因此,全面评价塑料挤出制品的光学品质时,建议同时测定雾度与透光率两个参数,以获得对材料光学行为的完整描述。
检测方法
塑料挤出制品雾度测试目前国内外均有成熟的标准可依,实验室常用的检测标准包括:
- GB/T 2410-2008《透明塑料透光率和雾度的测定》:我国现行的国家标准,广泛应用于国内产品质量检验与验收;
- ASTM D1003《透明塑料雾度和透光率的标准试验方法》:美国材料试验协会标准,国际认可度高,出口产品常被要求按此标准测试;
- ISO 14782《塑料 透明材料雾度的测定》:国际标准化组织标准,与国标在原理上基本一致;
- JIS K 7361-1《塑料 透明材料雾度的测定》:日本工业标准,适用于对日贸易场景。
上述标准均采用积分球式光度法作为测试原理。其基本过程为:由稳定光源发出的平行光束垂直入射到试样上,透过试样后的光线一部分沿原方向直线传播,另一部分因散射而偏离原传播方向。积分球内壁涂覆高反射率材料,可将透过试样的全部光线充分收集。测试时首先在无试样状态下测定入射光通量,再测定放置试样后的总透射光通量,随后用光阱遮挡入射方向部位,挡住平行透射光,仅收集散射光,通过一系列光通量的测定与计算,最终得出试样的总透光率与雾度值。
为保证测试结果的准确性与可比性,检测过程还需注意以下要点:第一,测试前应对试样进行状态调节,通常在标准环境下放置一定时间,以消除环境应力的影响;第二,每个样品应在试样表面不同位置或使用多个平行试样进行测量,取算术平均值作为最终结果;第三,仪器需定期使用标准板进行校准,确保积分球效率与光源稳定性符合要求;第四,对于多层复合结构或厚度较大的制品,应结合产品实际使用状态与客户要求确定测试面与测试条件,并在报告中明确标注。
检测仪器
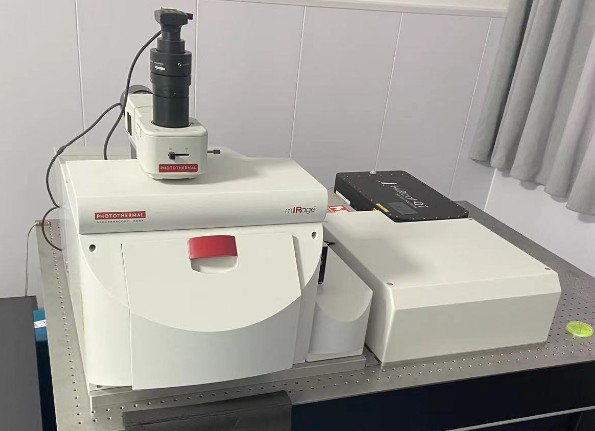
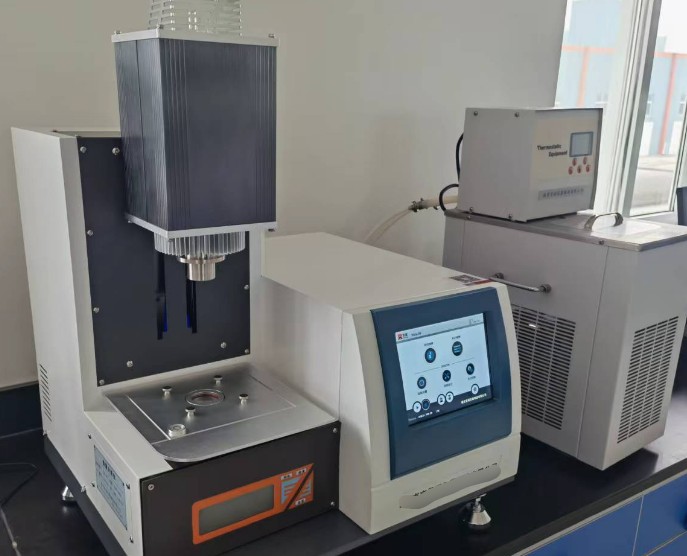
完成塑料挤出制品雾度测试需要依靠专业的光学分析仪器,实验室通常配备以下设备:
- 透光率雾度测定仪:核心检测设备,采用积分球结构,可一次测量总透光率与雾度两个参数,部分高端型号可满足多项国际标准的要求;
- 积分球式紫外-可见分光光度计:可测定材料在不同波长下的透射光谱,用于更深入的光学性能研究;
- 标准光源与标准反射板:用于仪器校准与期间核查,保证量值溯源的可靠性;
- 精密裁样设备:包括切样刀、裁切冲压机等,用于将送检制品加工成符合标准要求的试样;
- 恒温恒湿状态调节箱:为试样提供标准化的环境条件,确保测试前试样状态一致。
仪器的计量状态直接影响检测数据的可靠性。正规实验室会对雾度测定仪进行周期检定或校准,并使用标准物质进行期间核查,保证每一份检测数据均可溯源。此外,操作人员的技术水平同样重要,样品的放置方式、表面清洁处理、测量次数的设置等细节均需严格按照标准规程执行,才能确保结果的科学性与重复性。
应用领域
塑料挤出制品雾度测试的应用贯穿于众多行业领域,主要包括:
- 包装行业:食品包装薄膜、流延膜、热成型片材等的透明性直接影响商品展示效果,雾度是此类产品的关键验收指标;
- 建筑行业:PC采光板、透明采光带、阳光板等建筑材料的雾度关系到采光质量与视觉效果;
- 照明行业:灯罩、光扩散板、导光板等挤出制品需要通过雾度控制实现均匀柔和的光线分布;
- 汽车行业:车灯外罩、透明内饰件等对光学性能有严格要求,雾度测试是常规质控项目;
- 电子电器行业:显示屏保护面板、家电透明视窗等制品需要兼顾高透光与低雾度;
- 医疗器械行业:透明输液管路、医用包装材料等需要通过光学检测验证其透明性能;
- 农业领域:农用棚膜的雾度影响棚内光照分布,与作物生长密切相关,是功能薄膜的重要检测参数。
此外,在产品认证、招投标资质审核、质量监督抽查以及进出口贸易等场合,雾度测试报告也经常被要求作为技术文件提交,其应用场景还在随着材料工业的发展不断拓展。
常见问题
问题一:塑料挤出制品雾度测试的检测周期是多久?
塑料挤出制品雾度测试的检测周期一般为7-15个工作日,自实验室收到符合要求的样品之日起计算。实际周期会受到多种因素影响:若同时委托的检测项目较多、样品数量较大,测试与数据整理所需时间会相应延长;若采用的检测方法较为复杂,例如需要进行特殊的状态调节或附加光学项目,周期也会有所增加;此外,若客户对报告有明确的时间节点要求,实验室通常可以提供加急服务,在更短的周期内完成检测并交付结果。建议有紧迫时间安排的客户在委托检测前与实验室沟通确认,以便合理安排检测计划。
问题二:塑料挤出制品雾度测试的检测价格是多少?
塑料挤出制品雾度测试的费用受多方面因素影响,通常没有统一固定的价格。主要影响因素包括:委托检测项目的种类与数量,例如仅测雾度与同时测定雾度、透光率、黄度等多项指标的费用构成不同;所选用的检测方法与标准,不同标准在测试程序和设备占用上的差异会影响成本;送检样品的数量与制备难度,需要特殊裁切或预处理的样品会增加相应的工作量;检测周期的要求,加急安排通常会涉及额外的费用。因此,具体费用需要结合实际的检测需求进行核算,建议客户在送检前与我们的技术顾问联系,说明检测项目、样品情况和时间要求,获取针对性的报价方案。
问题三:塑料挤出制品雾度测试需要什么资质?
我们旗下拥有CMA和CNAS资质,能够按照相关标准规范开展塑料挤出制品的雾度测试。我们的能力范围覆盖透明塑料光学性能检测的多个项目与标准,实验室配备了专业的雾度测定仪等光学检测设备,并建立了完善的质量管理体系。同时,我们拥有一支经验丰富的专业技术团队,成员熟悉各类塑料材料标准与测试规程,能够为客户提供从样品制备、方法选择到数据分析的全流程技术支持。客户在选择检测服务时,可核实机构的能力范围是否涵盖所需检测项目,以确保检测数据在验收、认证等场合得到有效认可。
问题四:雾度和透光率有什么区别?
雾度和透光率是两个相互独立的光学性能指标。透光率反映的是透过材料的总光通量占入射光通量的比例,数值越高说明材料透过的光越多;雾度反映的是透过材料的光线中发生散射偏离的部分所占比例,数值越高说明透过材料观察物体时越模糊。例如某些乳白色半透明材料可能透光率并不低,但由于光线被大量散射,雾度会很高,透过它观察物体轮廓非常不清晰。因此在评价透明塑料挤出制品的光学品质时,通常需要同时参考这两个指标。
问题五:哪些因素会影响雾度测试结果的准确性?
影响雾度测试结果准确性的因素主要包括:试样制备质量,如表面划痕、灰尘、指纹、褶皱等都会增加光散射,使雾度偏高;试样厚度,通常厚度越大,光线在材料内部的散射途径越长,雾度相应增加,因此比较数据时应确保厚度一致或注明厚度条件;测试环境与状态调节,温湿度变化可能引起试样尺寸或内应力的微小变化;仪器状态,光源稳定性、积分球清洁度、标准板校准情况等均会影响数据可靠性;操作规范性,样品放置是否与光路垂直、测量位置的选择等也是重要变量。为获得准确结果,建议由专业实验室按照标准规程进行测试。
问题六:送检样品应如何制备和寄送?
送检样品建议裁切成约50mm×50mm的平整片状,表面应保持清洁、无划痕、无气泡与褶皱,厚度均匀。建议每个样品准备至少三片平行试样,以获得具有代表性的平均结果。寄送时应将试样夹在两片平整的保护材料之间,避免折叠、挤压和摩擦,防止运输过程造成表面损伤。若制品为管材、异型材等非平板形态,可与实验室沟通取样方案,选取具有代表性的平整部位进行制样。样品寄出时建议附上委托单,注明样品名称、材质、牌号、执行标准及具体检测要求,以便实验室高效安排测试。
问题七:不同标准测出的雾度结果可以直接比较吗?
不同标准在测试原理上基本一致,但在试样尺寸、状态调节条件、光源特性、计算细节等方面存在一定差异,因此不同标准得到的结果不宜直接横向比较。例如按照GB/T 2410测得的数据与按照ASTM D1003测得的数据可能存在一定的系统差异。在产品质量验收或贸易合同场景中,应事先与相关方约定统一的执行标准,确保双方数据的可比性。若前期数据是在不同标准下获得的,建议在引用时注明测试条件,必要时可按同一标准重新进行测试验证。