旗下实验室资质
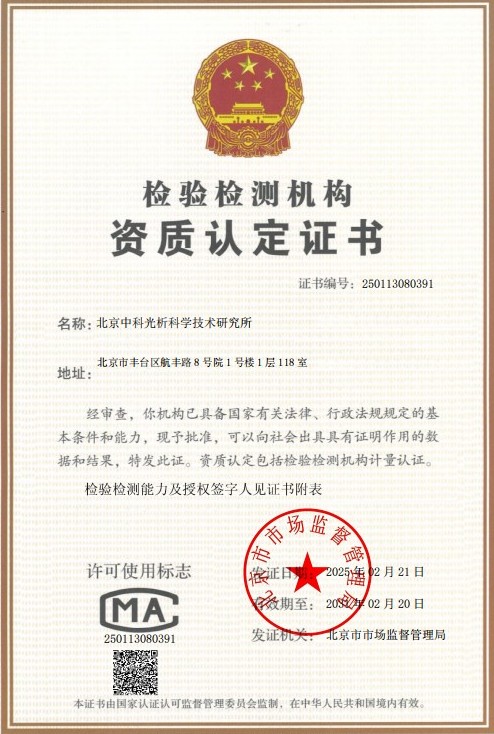 CMA计量认证证书
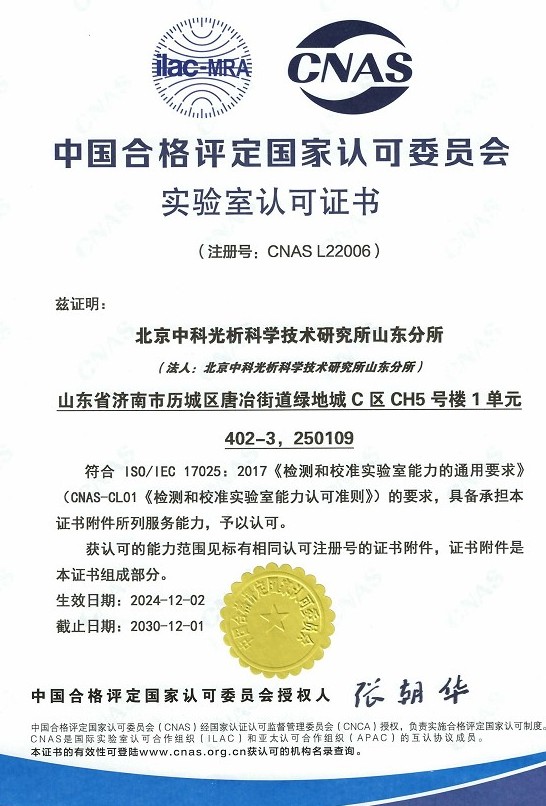 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
塑料光泽度是指塑料制品表面对入射光的镜面反射能力,是评价塑料外观质量的关键指标之一。光泽度的高低直接影响产品的视觉效果和档次感,高光泽表面通常给人以光亮、洁净、精致的印象,而低光泽或哑光表面则呈现出柔和、内敛的质感。在实际生产中,原材料批次差异、模具状态、成型工艺参数、表面处理方式等因素都会引起塑料表面光泽度的波动,因此建立科学规范的塑料光泽度检测流程,对产品质量控制和工艺优化具有重要意义。
光泽度的量化指标称为光泽值,单位为光泽单位(GU)。其测量原理是:以一定角度将光线投射到样品表面,通过探测器接收镜面反射方向上的光通量,并与标准板的反射通量进行比较,从而得出样品的相对光泽值。测定基准通常采用折射率为1.567的抛光黑玻璃板,其在60°几何条件下的光泽值被定义为100.0GU。
测量几何角度的选择取决于样品表面的光泽水平:高光泽表面(60°光泽值大于70GU)建议采用20°角测量,中光泽表面(60°光泽值介于10至70GU之间)采用60°角测量,低光泽表面(60°光泽值小于10GU)则采用85°角测量。塑料光泽度检测的常用标准包括GB/T 8807《塑料镜面光泽试验方法》、ISO 2813以及ASTM D523等,检测时应根据产品标准、客户要求或贸易合同指定相应的测试条件。
检测样品
塑料光泽度检测适用的样品范围十分广泛,常见的送检样品类型包括:
- 塑料板材与片材:如PP板、PVC板、亚克力板、PC耐力板等;
- 塑料薄膜:如BOPP薄膜、PET薄膜、流延膜、镀铝膜等;
- 注塑成型制品:如家电外壳、汽车内外饰件、电子数码产品外壳等;
- 挤出制品:如塑料管材、型材、装饰线条等;
- 表面处理后的塑料制品:如喷涂件、电镀件、覆膜件、抛光件等;
- 色板与标准板:用于配色比对或工艺验证的比对样件。
为保证测试结果的准确性,送检样品应满足以下要求:首先,被测表面应平整、清洁、无划痕、无指纹、无油污及灰尘,必要时可用软布或压缩空气轻柔清理,切忌使用会改变表面状态的有机溶剂擦拭;其次,样品尺寸应大于仪器测量光斑的覆盖范围,一般建议不小于75mm×75mm,若样品面积较小,需选用小测量窗口的机型或专用夹具;再次,样品应具有代表性,避免选取明显变形、翘曲或带有浇口、熔接痕、流痕等缺陷的区域作为测点;最后,样品在测试前应按照标准规定进行状态调节,通常在温度23℃±2℃、相对湿度50%±5%的环境中放置一定时间,使其达到温湿平衡。
检测项目
围绕塑料光泽度检测流程,常见的检测项目主要包括:
- 60°镜面光泽度:最常用的通用测试角度,适用于绝大多数中光泽塑料表面;
- 20°镜面光泽度:适用于高光泽表面,如抛光板材、高光注塑件、镜面装饰件等;
- 85°镜面光泽度:适用于低光泽或哑光表面,如磨砂外壳、哑光薄膜等;
- 光泽均匀性:在同一样品表面选取多个测点,评估光泽分布的一致性;
- 对比测试:对不同批次、不同工艺条件或不同配方样品的光泽值进行平行比对;
- 老化前后光泽保持率:结合老化试验,评估塑料表面在光照、湿热等条件下的光泽衰减情况。
检测项目可根据客户的实际需求进行单项测试或组合测试,测试角度和执行标准应在委托时明确约定,以便实验室严格按照约定的条件开展检测,确保结果的可比性和可追溯性。
检测方法
塑料光泽度检测流程一般包括委托受理、样品接收与确认、状态调节、仪器校准、正式测量、数据处理、报告编制与审核签发等环节。具体流程如下:
第一步,委托与合同评审。客户提出检测委托后,实验室与客户确认样品信息、检测项目、执行标准、测试角度、判定要求及报告用途等内容,签订委托检验协议。
第二步,样品接收与制备。实验室核对样品的数量、状态和标识,检查被测表面是否符合测试要求,必要时与客户沟通补样或重新制样。
第三步,状态调节。将样品置于标准环境条件下进行温湿度平衡处理,消除环境因素对测试结果的影响。
第四步,仪器校准。使用随机标准反射板对光泽度仪进行校准,校准值与标准板标称值的偏差应在允许范围内,否则需重新校准或检查仪器状态。
第五步,正式测量。将仪器测量窗口平稳压置于样品表面,确保光路完全被样品覆盖且无漏光,每个样品一般在表面不同位置测量多点(通常不少于3至5点),依次读取各点光泽值。
第六步,数据处理。计算各测点光泽值的算术平均值及极差,评估数据的分散程度,必要时剔除异常值并在原始记录中说明理由。
第七步,报告编制与签发。检测人员整理原始记录,编制检测报告,经审核、批准后交付客户,报告中载明检测依据、测试条件、仪器信息、测试结果及必要的结果说明。
在执行标准方面,常用的方法标准包括GB/T 8807《塑料镜面光泽试验方法》、ASTM D523《镜面光泽标准试验方法》、ISO 2813《色漆和清漆 20°、60°和85°镜面光泽的测定》以及针对塑料薄膜的ASTM D2457等。检测时应严格按照标准规定的几何条件、光源参数、接收器特性和操作步骤执行,避免人为因素引入系统偏差。
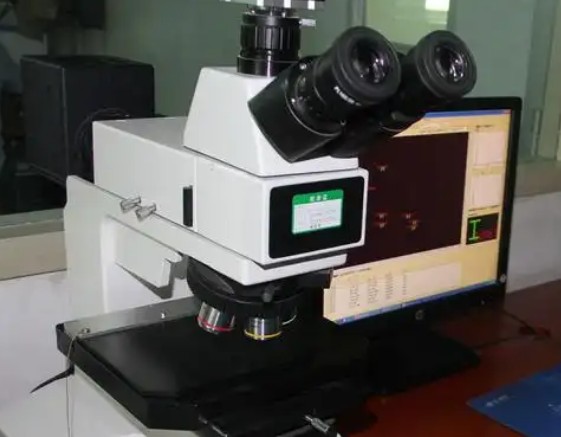
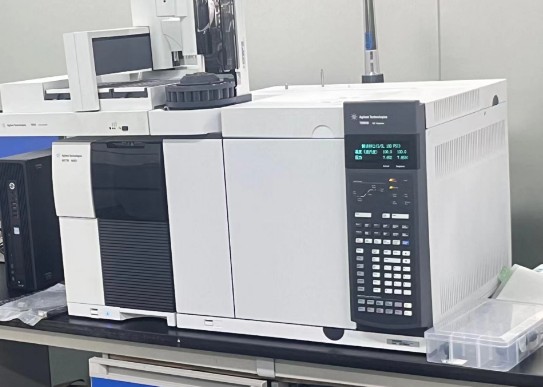
检测仪器
塑料光泽度检测所用的主要仪器和辅助设备包括:
- 光泽度仪:核心检测设备,常见的有单角度(60°)机型和三角度(20°/60°/85°)机型,高端机型具备自动校准、数据存储和统计分析功能;
- 标准反射板:用于仪器校准的高精度黑玻璃基准板或工作标准板,需定期溯源;
- 恒温恒湿设备:用于样品测试前的状态调节;
- 测量平台与定位夹具:保证样品放置平稳、测点定位准确;
- 清洁用品:如无尘布、洗耳球等,用于测量前清理样品表面。
仪器量值溯源是保证检测结果准确可靠的基础。光泽度仪及标准板应定期送至计量机构进行检定或校准,实验室内部还应建立期间核查制度,在日常检测前后对仪器状态进行检查,确保其始终处于受控状态,从而保障每一次测量数据的准确性与一致性。
应用领域
塑料光泽度检测流程广泛应用于众多行业领域,主要包括:
- 汽车行业:仪表板、门板、保险杠、格栅、装饰亮条等内外饰件的外观光泽控制;
- 家电行业:电视机、冰箱、洗衣机、空调等外壳塑料件的光泽一致性管控;
- 电子数码:手机外壳、笔记本电脑壳体、充电器外壳等高光或哑光表面的品质判定;
- 包装行业:食品包装薄膜、标签膜、镀铝膜等材料的光泽度评价;
- 建材行业:塑料地板、墙板、扣板、透明板材等装饰材料的外观分级;
- 玩具与日用品:塑料玩具、文具、化妆品包装等产品的外观质量检验;
- 新材料研发:配方筛选、填料与助剂对光泽影响的研究、成型工艺参数优化等。
通过规范的光泽度检测,企业可以在原料进厂、过程管控和成品出厂等各个环节建立量化的外观评价指标,及时发现工艺异常,减少因外观不良导致的退货与投诉,从而提升产品的市场竞争力。
常见问题
问题一:塑料光泽度检测流程的检测周期是多久?
一般情况下,塑料光泽度检测流程的检测周期为7-15个工作日。具体周期受多种因素影响:检测项目的数量与组合方式、送检样品的数量、所用方法的复杂程度、样品是否需要较长时间的状态调节或前处理等都会影响整体进度。此外,若客户在生产或出货节点上有紧迫的时间要求,可与实验室沟通加急安排,通过优先排样、并行检测等方式缩短交付时间,但加急服务始终以保证检测质量为前提。
问题二:塑料光泽度检测流程的检测价格是多少?
塑料光泽度检测流程的检测价格受多重因素共同影响,主要包括:检测项目的数量与测试角度的组合、执行标准的类别、送检样品的数量与制备难度、检测周期要求(常规或加急)以及是否需要附加的技术服务等。由于不同客户的检测需求差异较大,实际费用需在明确具体检测方案后方能确定。建议您在送检前与我们的技术顾问联系,说明样品情况和测试需求,我们将为您量身定制检测方案并提供准确的报价信息。
问题三:塑料光泽度检测流程测试需要什么资质?
我们旗下拥有CMA和CNAS资质,能力范围覆盖塑料材料及制品的多项理化与外观性能检测。在塑料光泽度检测方面,实验室配备了符合标准要求的光泽度仪和完善的量值溯源体系,检测人员经过系统的专业培训并具备丰富的实操经验,能够按照国家标准及国际标准开展测试。完善的资质保障与专业的技术团队,可满足客户在质量控制、供应商验收、贸易结算等多种场景下对检测结果权威性和可靠性的要求。
问题四:塑料光泽度检测应如何选择测量角度?
测量角度的选择主要取决于样品表面的光泽水平。常规做法是先用60°角进行预判:若60°光泽值高于70GU,属于高光泽表面,建议改用20°角测量以提高分辨能力;若60°光泽值低于10GU,属于低光泽表面,建议采用85°角测量;介于两者之间的中光泽表面则直接采用60°角测量即可。对于薄膜类样品,还可参照相关薄膜专用标准执行,确保测试条件与产品标准或客户约定保持一致。
问题五:样品颜色会影响光泽度测试结果吗?
光泽度测量的是表面的镜面反射能力,主要与表面粗糙度和材料折射率有关。深色样品吸收大部分漫反射光,读数通常更稳定;浅色或半透明样品可能因部分散射光进入探测器而对读数产生轻微干扰。因此,在比对不同颜色样品的光泽时,应关注颜色差异带来的影响,尽量在相同或相近颜色体系内进行比较,必要时在报告中注明样品的颜色状态,避免误判。
问题六:为什么同一样品不同位置的光泽值差异较大?
塑料制品表面的光泽均匀性与成型工艺密切相关。浇口附近与远离浇口区域的熔体流动和剪切历史不同,冷却速率不一致,表面微观形貌存在差异;此外,熔接痕、流痕、银纹、橘皮等缺陷也会造成局部光泽异常。检测时应在样品表面多点测量并报告平均值与极差,如发现数据离散度过大,建议结合工艺排查分析原因,例如模具温度、注射速度、保压压力、材料干燥程度等因素,从源头改善光泽均匀性。
问题七:送检样品有哪些具体要求?
送检样品的被测表面应平整、清洁、无划痕和污染,样品尺寸建议不小于75mm×75mm,以保证仪器测量窗口能够完全覆盖;薄片或软质样品应平整放置,避免弯曲变形影响光路;每项测试建议提供不少于3件平行样品,以提高结果的代表性。送检前可用软布清除表面灰尘,避免用手直接触摸被测区域,同时附上产品名称、牌号、颜色及表面处理方式等信息,便于实验室准确理解和执行检测要求。