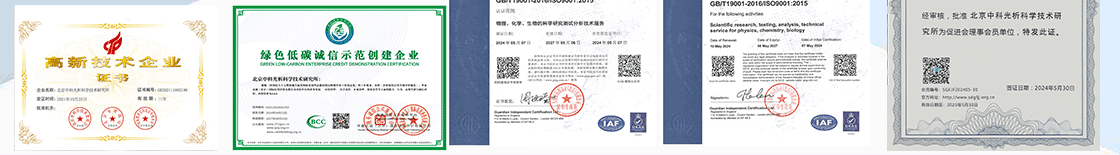
旗下实验室资质
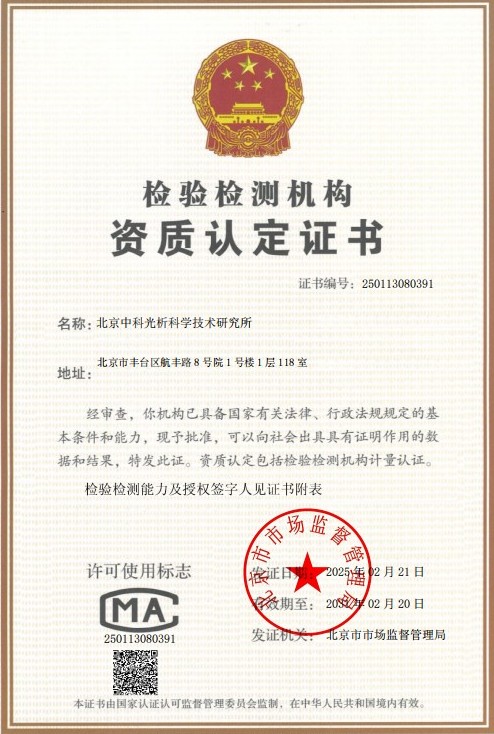 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
塑料成品色差测试是塑料制品质量控制过程中至关重要的一环,它直接关系到产品的外观品质和市场竞争力。随着现代工业的发展,塑料制品在汽车、电子、家电、包装、建材等领域的应用日益广泛,消费者对产品外观的要求也越来越高,色差问题成为影响产品质量和品牌形象的关键因素之一。
色差是指两个颜色在视觉感知上的差异程度,在塑料成品中,色差通常表现为产品与标准样品或设计要求之间存在的颜色偏差。这种偏差可能源于原材料批次差异、生产工艺参数波动、着色剂分散不均匀、成型温度变化等多种因素。如果不及时检测和控制,色差问题会导致批次间产品颜色不一致,影响整体装配效果和美观度。
塑料成品色差测试基于国际通用的颜色测量原理,采用色度学理论对颜色进行量化分析。测试过程中,仪器会测量样品在特定光源条件下的反射光谱,计算出相应的色度坐标值,并与标准样品或标准色卡进行对比,从而得出色差值(通常用ΔE表示)。ΔE值越大,表示色差越明显;ΔE值越小,表示颜色一致性越好。
在实际应用中,塑料成品色差测试不仅用于判定产品是否合格,还用于优化生产工艺、调整配方、监控生产稳定性等方面。通过建立完善的色差控制体系,企业可以有效降低废品率、提高生产效率、增强客户满意度。同时,色差测试数据也为质量追溯和工艺改进提供了科学依据。
需要注意的是,塑料成品色差测试受到多种因素的影响,包括样品表面状态(如光泽度、纹理)、测量条件(如光源类型、观察角度)、仪器精度等。因此,在进行色差测试时,需要严格按照相关标准和规范操作,确保测试结果的准确性和可重复性。专业的检测机构会根据客户需求和产品特性,选择合适的测试方法和标准,提供科学、客观的色差检测服务。
检测样品
塑料成品色差测试的检测样品范围非常广泛,涵盖了各种材质、形态和用途的塑料制品。不同类型的塑料成品对色差的要求各不相同,检测时需要根据具体产品特性选择合适的测试方案。以下是常见的检测样品类型:
- 注塑件:包括各类塑料外壳、配件、零部件等,如家电外壳、汽车内饰件、电子设备外壳、日用品等。这类产品通常对颜色一致性要求较高,尤其是同一批次或相邻批次产品之间。
- 挤出件:如塑料管材、型材、板材、片材等。这类产品的特点是生产连续性强,需要监控生产过程中的颜色稳定性。
- 吹塑件:包括塑料瓶、容器、桶等中空制品,常见于食品包装、化妆品包装、化工容器等领域。
- 塑料薄膜:如包装薄膜、农用薄膜、保护膜等,这类样品的测量需要考虑透光性和厚度的影响。
- 塑料粒子/母粒:作为塑料制品的原材料,塑料粒子或色母粒的颜色稳定性直接影响最终产品的颜色质量。
- 涂层塑料制品:表面经过喷涂、电镀等处理的塑料制品,需要考虑涂层对颜色测量的影响。
在提交检测样品时,客户需要提供以下信息:样品名称、材质类型、颜色要求、参照标准(如有)、预期用途等。同时,样品应保持清洁、干燥,避免表面污染或划痕影响测量结果。对于特殊形态的样品(如透明、半透明、荧光、金属光泽等),需要提前告知检测机构,以便选择合适的测量方法和仪器配置。
样品数量方面,一般建议提供不少于3个同批次样品进行平行测试,以确保测试结果的代表性。如果需要进行批次间比较或稳定性评估,则需要提供不同批次或不同时间点的样品。
检测项目
塑料成品色差测试涉及多个检测项目,不同的项目从不同角度反映颜色特性和差异程度。根据客户需求和产品应用场景,可以选择全部或部分项目进行检测。以下是主要的检测项目:
- 色差值(ΔE):这是最核心的检测项目,用于量化样品与标准样品之间的颜色差异程度。常用的色差公式包括ΔE*ab、ΔE*94、ΔE*cmc、ΔE*00等,不同公式适用于不同的应用场景。
- 色度坐标值:包括L*、a*、b*值或Yxy值等,用于描述颜色在三维色彩空间中的位置。L*表示明度,a*表示红绿轴方向,b*表示黄蓝轴方向。
- 色相角和饱和度:色相角表示颜色的色调类别(如红、黄、绿、蓝等),饱和度表示颜色的鲜艳程度,这两个参数有助于分析色差的具体来源。
- 同色异谱指数:评估在不同光源条件下颜色是否会产生视觉差异,这对于多光源使用环境下的产品尤为重要。
- 颜色均匀性:评估同一产品表面不同位置或同批次不同产品之间的颜色一致性。
- 批次稳定性:评估不同生产批次之间颜色的稳定程度,用于生产过程监控和质量追溯。
- 耐光色牢度:评估颜色在光照条件下的稳定性,预测产品在实际使用中可能出现的变色或褪色情况。
- 颜色定性分析:通过光谱分析判断颜色的组成成分,用于配方分析或质量问题诊断。
在实际检测中,客户可以根据产品特点和质量控制需求选择相应的检测项目组合。例如,对于成品验收,通常选择色差值和色度坐标值即可;对于新产品开发或工艺优化,可能需要更全面的项目检测;对于质量争议或索赔案例,可能需要进行深入的颜色分析和原因诊断。
检测方法
塑料成品色差测试采用多种国际通用的检测方法,不同的方法适用于不同的产品类型和应用场景。检测机构会根据客户需求、产品特性和相关标准要求选择合适的测试方法。以下是主要的检测方法:
- 分光光度法:这是目前最常用、最精确的色差测试方法。通过测量样品在可见光波长范围内的光谱反射率,计算出色度参数和色差值。该方法可以测量各种颜色,包括高饱和度颜色、荧光色、金属色等,测量精度高,重复性好。
- 色差仪法:使用便携式或台式色差仪进行快速测量,适用于生产现场快速检测或大批量样品筛选。该方法操作简便、测量速度快,但精度相对较低,适合常规质量控制。
- 目视比色法:在标准光源条件下,由经过专业培训的观察者对样品和标准样品进行视觉对比。该方法考虑了人眼对颜色的感知特性,适用于色差临界判定或特殊颜色(如珠光色、金属色)的评估。
- 透射测量法:适用于透明或半透明塑料制品,测量光线透过样品后的颜色特性,常用于塑料薄膜、透明容器等产品。
测量条件的选择也是检测方法的重要组成部分,包括:
- 光源类型:常用的标准光源包括D65(日光)、A(白炽灯)、F系列(荧光灯)等,不同光源可能导致同一样品呈现不同的颜色效果。
- 观察者角度:标准观察者视角通常为2°或10°,分别对应小视场和大视场条件。
- 测量孔径:根据样品尺寸和表面特性选择合适的测量孔径,小孔径适用于小面积或纹理样品,大孔径适用于均匀表面。
- 包含/排除光泽:对于高光泽样品,可以选择包含光泽(SCI)或排除光泽(SCE)模式,以评估光泽对颜色感知的影响。
检测时遵循的主要标准包括:GB/T 3979-2008《物体色的测量方法》、GB/T 7921-2008《均匀色空间和色差公式》、ISO 11664-4《色度学-第4部分:CIE 1976 L*a*b*色空间》、ASTM D2244《计算仪器测量的颜色公差的标准规程》等。检测机构会严格按照标准要求进行测试,确保结果的科学性和权威性。
检测仪器
塑料成品色差测试需要使用专业的颜色测量仪器,不同的仪器具有不同的特点和适用范围。检测机构配备多种类型的仪器,以满足不同客户和产品的检测需求。以下是主要的检测仪器类型:
- 分光测色仪:这是色差测试的核心仪器,通过测量样品的光谱反射率来计算色度参数。高精度分光测色仪可以测量整个可见光范围(通常为360nm-780nm),分辨率可达5nm或更高,能够准确测量各种复杂颜色。
- 积分球式分光光度计:采用积分球作为光学系统,可以测量包含光泽或排除光泽两种模式,适用于高光泽、有纹理或方向性表面的样品。
- 0/45°或45/0°几何结构测色仪:适用于模拟人眼观察角度的测量,测量结果与视觉感知更为接近,常用于涂料、塑料等表面的颜色测量。
- 多角度分光光度计:从多个角度测量金属漆、珠光漆等特殊效果颜色的特性,适用于汽车、摩托车等对外观要求极高的产品。
- 便携式色差仪:体积小巧、操作简便,适用于现场快速检测或生产线在线监测,但测量精度相对台式仪器略低。
- 标准光源箱:提供多种标准光源条件,用于目视比色或评估同色异谱现象,是色差测试的重要辅助设备。
仪器的校准和维护对于保证测试结果的准确性至关重要。检测机构会定期使用标准白板、标准色板对仪器进行校准验证,确保仪器处于最佳工作状态。同时,仪器应放置在恒温恒湿的环境中,避免温度、湿度波动对测量精度的影响。
除了测量仪器外,检测机构还配备专业的数据处理和分析软件,可以对测量数据进行统计分析、趋势分析、批次比较等,为客户提供全面的质量评估报告和改进建议。
应用领域
塑料成品色差测试在众多行业和领域都有广泛应用,凡是涉及塑料制品生产和使用的行业,都需要关注颜色一致性问题。以下是主要的应用领域:
- 汽车行业:汽车内外饰件、仪表盘、门板、座椅、保险杠等塑料部件的颜色一致性直接影响整车的品质感。汽车厂商对零部件颜色匹配要求极为严格,通常要求ΔE值控制在1.0以内甚至更低。
- 电子电器行业:手机、电脑、电视、冰箱、洗衣机等电子电器产品的外壳、按键、配件等塑料件需要保持颜色一致,尤其是同一品牌系列产品或配套产品之间。
- 包装行业:化妆品包装、食品包装、药品包装等对颜色要求较高,品牌方需要确保不同批次包装的颜色一致性,以维护品牌形象。
- 建材行业:塑料门窗、地板、装饰板、管材等建材产品需要考虑与其他装饰材料的颜色搭配,色差问题可能影响整体装修效果。
- 玩具行业:玩具产品的颜色安全性、一致性和准确性都是重要考量因素,尤其需要关注不同批次产品之间以及与设计稿之间的色差。
- 日用品行业:餐具、收纳盒、卫浴用品等日用塑料制品,消费者对颜色美观和一致性有一定要求。
- 医疗行业:医疗器械外壳、医疗耗材等塑料制品需要符合相关标准要求,颜色一致性也是质量控制的一部分。
在这些应用领域中,色差测试不仅用于产品质量检验,还广泛应用于新产品开发、供应商管理、工艺优化、质量追溯等环节。通过建立科学的色差控制体系,企业可以有效提升产品竞争力,降低质量风险,增强客户信任。
随着消费者对产品外观品质要求的不断提高,以及行业标准的日益严格,塑料成品色差测试的重要性将越来越突出。企业需要与专业检测机构合作,建立完善的颜色管理体系,从原材料、生产过程到成品出厂进行全程监控,确保产品颜色质量稳定可靠。
常见问题
问题一:塑料成品色差测试的检测周期是多久?
塑料成品色差测试的检测周期一般为7-15个工作日,具体时间会因多种因素而有所不同。影响检测周期的主要因素包括:检测项目的数量和复杂程度、样品数量、测试方法的难易程度、是否需要特殊测试条件、检测机构当前的工作负荷等。如果客户有加急需求,部分检测机构可以提供加急服务,在3-5个工作日内完成测试。建议客户在送检前与检测机构充分沟通,明确检测需求和期望时间,以便合理安排检测计划。
问题二:塑料成品色差测试的检测价格是多少?
塑料成品色差测试的检测价格受多种因素影响,包括检测项目数量、检测方法的选择、样品数量、检测周期要求、是否需要特殊测试条件等。不同的检测组合和服务内容会导致价格差异较大。为了获取准确的报价信息,建议客户联系专业检测机构进行详细咨询,提供具体的检测需求和样品信息,检测机构会根据实际情况提供针对性的报价方案。
问题三:塑料成品色差测试需要什么资质?
我们旗下拥有CMA和CNAS资质,具备开展塑料成品色差测试的专业能力和技术实力。我们的检测实验室配备先进的颜色测量仪器和专业的技术团队,能够按照国内外相关标准开展检测工作。CMA资质表明我们具备国家认定的检测能力,CNAS资质表明我们的检测能力获得国际互认。凭借这些资质保障,我们可以为客户提供科学、客观、权威的检测服务,检测结果可用于产品质量评估、供应商考核、质量争议处理等多种用途。
问题四:色差值ΔE多少算合格?
色差值的合格标准因行业、产品和应用场景而异,通常没有统一的绝对标准。一般而言,ΔE值小于1.0时,人眼难以察觉颜色差异;ΔE值在1.0-2.0之间,存在轻微可察觉的差异;ΔE值大于2.0时,颜色差异较为明显。在实际应用中,汽车行业通常要求ΔE值控制在0.5-1.0以内,电子电器行业可能接受ΔE值在1.0-1.5范围内,包装行业可能要求ΔE值不超过2.0。具体的合格标准应由供需双方根据产品特性和质量要求协商确定,并在技术协议或质量标准中明确约定。
问题五:如何减少塑料制品的色差问题?
减少塑料制品色差问题需要从多个环节入手:首先,要严格控制原材料的批次稳定性,选择信誉良好的供应商,建立原材料检验制度;其次,要优化着色工艺,确保着色剂充分分散,控制添加比例的准确性;第三,要稳定生产工艺参数,如注塑温度、压力、时间等,减少工艺波动带来的影响;第四,要定期维护生产设备,确保设备状态良好;第五,要建立生产过程中的颜色监控机制,及时发现和纠正色差问题。通过以上综合措施,可以有效降低塑料成品的色差发生率,提高产品颜色一致性。
问题六:光泽度对色差测试结果有影响吗?
光泽度对色差测试结果确实有显著影响。样品表面的光泽会影响光线的反射特性,进而影响仪器测量结果和视觉感知。高光泽表面会产生较强的镜面反射,可能导致测量结果偏亮;哑光表面则会产生较多的漫反射,颜色测量结果可能偏暗。为了准确评估颜色差异,建议根据产品实际使用状态选择合适的测量模式:对于高光泽产品,可以选择包含光泽(SCI)或排除光泽(SCE)模式;同时,在测试报告中应注明测量条件和样品表面状态,以便于结果比较和理解。
问题七:透明或半透明塑料如何进行色差测试?
透明或半透明塑料的色差测试需要采用特殊的测量方法。与不透明样品不同,透明样品的测量需要考虑光线透过样品的特性,通常采用透射测量模式。测量时,需要使用专用的透射样品架,将样品放置在光源和接收器之间。对于半透明样品,还需要考虑背景对测量结果的影响,通常需要在样品背后放置标准白板或黑色背景板。此外,样品的厚度也会影响测量结果,因此在进行比较测试时,应确保样品厚度一致。建议客户在送检时说明样品的透明特性,以便检测机构选择合适的测量方案。