塑料颗粒含水率测试
技术概述
塑料颗粒作为现代工业生产中最基础、最重要的原材料之一,广泛应用于汽车、电子、包装、建筑等多个领域。然而,在塑料颗粒的注塑、挤出或吹塑加工过程中,水分的存在往往是一个被忽视却极具破坏性的因素。塑料颗粒含水率测试,正是为了解决这一关键问题而存在的质量控制手段。所谓含水率,是指塑料颗粒中水分重量占样品总重量的百分比,它直接关系到最终产品的物理性能、外观质量以及加工过程的稳定性。
从技术层面来看,塑料颗粒中的水分主要分为两种形式:表面水分和内部水分。表面水分主要源于原料在储存、运输过程中由于环境湿度大而附着在颗粒表面的水分,这部分水分相对容易去除。而内部水分则是由于高分子材料的极性基团与水分子形成氢键,将水分“锁”在分子结构内部,这部分水分被称为“结合水”,去除难度较大,且难以通过简单的感官判断检测出来。对于吸湿性材料如尼龙(PA)、聚碳酸酯(PC)、聚对苯二甲酸乙二醇酯(PET)、ABS等,内部水分的控制尤为关键。
塑料颗粒含水率测试技术的核心,在于通过物理或化学方法,将塑料颗粒中的水分分离出来,并进行精确的定量分析。如果塑料颗粒中的含水率过高,在高温加工过程中,水分会迅速汽化,导致制品表面出现银纹、气泡、斑痕,严重影响外观。更为严重的是,高温下的水分会引发高分子的水解反应,导致分子链断裂,分子量下降,从而大幅降低塑料制品的拉伸强度、冲击强度等机械性能。例如,PET树脂在含水率超标的情况下进行加工,其特性粘度会迅速下降,导致制品变脆,无法满足使用要求。因此,塑料颗粒含水率测试不仅是生产前的必要工序,更是保障产品质量、降低废品率的关键技术环节。
随着工业技术的发展,含水率测试技术也在不断革新。从传统的烘箱称重法,到现代化的卡尔费休滴定法、卤素水分测定仪法,测试精度和效率都有了显著提升。特别是对于一些耐高温工程塑料以及对水分极度敏感的材料,高精度的测试技术能够将检测限降低至ppm(百万分之一)级别,为高端制造业提供了坚实的数据支持。此外,在线水分检测技术的发展,也使得生产过程中的实时监控成为可能,进一步推动了塑料加工行业的自动化和智能化进程。
检测样品
塑料颗粒含水率测试的检测样品范围非常广泛,涵盖了热塑性塑料和热固性塑料两大类,其中热塑性塑料是检测的主流对象。根据塑料材料的吸湿特性,检测样品通常可以分为吸湿性塑料和非吸湿性塑料两大类,这两类样品在取样、制样和检测方法的选择上有着显著的差异。
首先是吸湿性塑料,这类塑料分子结构中含有极性基团(如酰胺基、酯基、醚键等),容易吸收空气中的水分,且水分会渗透到颗粒内部,因此是含水率测试的重点对象。常见的检测样品包括:
- 尼龙(PA):包括PA6、PA66、PA11、PA12等,这类材料吸湿性极强,在空气中极易吸湿饱和,其含水率对加工性能影响巨大,是测试频率最高的样品之一。
- 聚碳酸酯(PC):虽然吸湿量相对较低,但对水分极度敏感,微量水分即可导致水解,使制品出现银纹或强度下降。
- 聚酯类(PET、PBT):这类材料在加工温度下极易发生水解,对含水率要求极其严格,通常要求控制在几十个ppm以下。
- ABS树脂:由于其组分中的丙烯腈和丁二烯特性,容易吸湿,且水分会导致制品表面光泽度下降。
- 聚甲基丙烯酸甲酯(PMMA):即亚克力,吸湿后加工容易产生气泡。
- 聚甲醛(POM):虽然吸湿性较小,但在某些精密加工场合仍需进行含水率监控。
其次是非吸湿性塑料,这类塑料分子结构主要为非极性,一般不吸收水分,水分主要附着在颗粒表面。虽然不需要像吸湿性塑料那样严格干燥,但在潮湿环境下,表面水分仍会影响加工质量。常见的检测样品包括:
- 聚乙烯(PE):包括LDPE、HDPE、LLDPE等,通常水分含量较低。
- 聚丙烯(PP):同样为非极性材料,吸湿性小,但在造粒冷却过程中可能带入水分。
- 聚苯乙烯(PS):包括GPPS、HIPS等,主要关注表面水分。
- 聚氯乙烯(PVC):通常含水率较低,但在某些配方中可能因填充剂吸湿而含有水分。
在样品采集过程中,必须严格遵循取样规范。由于环境湿度对样品含水率有直接影响,取样时应使用密封良好的容器或铝箔袋进行封装,并尽快送至实验室进行测试,以防止样品在等待过程中吸湿或失水,导致测试结果失真。特别是对于尼龙等高吸湿性材料,暴露在空气中短短几分钟就可能导致含水率发生显著变化,因此样品的流转过程必须做到“无缝衔接”。
检测项目
塑料颗粒含水率测试的核心检测项目就是“水分含量”,通常以质量百分比(%)或百万分比(ppm)表示。虽然看似只有一个指标,但在实际检测应用中,根据测试目的和深度的不同,可以细分为以下几个具体的检测维度:
1. 原料入厂含水率检测:这是质量控制的第一道关卡。主要目的是检测供应商提供的塑料颗粒原料是否符合合同约定的含水率标准。对于注塑工厂而言,购买预干燥的原料或免干燥原料时,这一检测尤为重要。通过检测,可以避免因原料本身含水率过高而导致后续加工成本增加(如延长干燥时间)或产品质量隐患。此项目通常依据国家标准、行业标准或企业内部的验收标准进行判定。
2. 干燥效果验证检测:在塑料加工过程中,通常会对原料进行干燥处理。为了验证干燥设备的性能和工艺参数的合理性,需要对干燥后的塑料颗粒进行含水率测试。这是一个动态的检测项目,旨在确定最佳的干燥温度、时间和风量组合。例如,在更换干燥机或调整干燥工艺后,必须通过实测数据来确认颗粒是否已达到“绝对干燥”状态,从而避免因假干现象导致的注塑缺陷。
3. 水分吸附动力学分析:虽然这不是常规的批次检测项目,但在科研和高端材料研发中非常重要。该检测项目通过将干燥后的样品置于不同湿度的环境中,测量其在不同时间点的含水率变化,从而建立材料的吸湿曲线模型。这对于确定材料的储存条件、包装要求以及注塑前的暴露时间限制具有重要的指导意义。
4. 挥发分含量测定:在某些情况下,塑料颗粒在加热过程中释放出的不仅仅是水分,还可能包含残留单体、低分子齐聚物或溶剂等挥发性物质。部分标准(如某些工程塑料的测试标准)要求区分“水分”和“总挥发分”。此时,检测项目就需要扩展为挥发分测试。通过特定的方法(如卡尔费休法)可以特异性地测定水分,而通过热重分析法则可以测定总挥发分。两者的差值即为非水挥发物含量,这对于分析注塑过程中异味或雾化现象的来源具有重要价值。
5. 极限含水率与干燥平衡含水率测定:针对特殊工况,检测项目还可能包括测定材料在特定环境下的饱和吸湿量(极限含水率),以及在特定干燥条件下能达到的最低含水率(干燥平衡含水率)。这些数据是制定干燥工艺的理论基础。例如,PET树脂在特定温度下的平衡含水率数据,是设计除湿干燥机露点指标的重要依据。
检测方法
报告用途说明
检测报告可作为数据参考,用于产品质量评价、来料验收、课题研究与贸易交接等场景;报告仅对来样负责,检测周期与费用以委托协议为准。
针对不同的精度要求和材料特性,塑料颗粒含水率测试主要采用以下几种标准方法:
1. 烘箱干燥法(失重法):这是最传统、最通用的检测方法,也是许多国家标准(如GB/T 6284)推荐的方法。其原理是将已知重量的样品置于恒温烘箱中,在规定的温度下加热至恒重,通过测量样品加热前后的质量差来计算含水率。该方法的优点是设备成本低、操作简单,适用于大多数非吸湿性塑料和含水率较高的样品。缺点是测试时间长(通常需要数小时),且无法区分水分和其他挥发性物质,对于高温下易氧化或挥发的材料误差较大。此外,该方法灵敏度较低,难以检测ppm级别的微量水分。
2. 卡尔费休滴定法(Karl Fischer Titration):这是目前测定水分最为准确、专属性最强的方法。其原理是利用碘和二氧化硫在吡啶和甲醇存在下与水发生定量反应。该方法分为容量滴定法和库仑滴定法,后者适用于微量水分的测定。对于工程塑料(如PA、PC、PET)中微量水分的测定,卡尔费休法是首选。为了防止塑料颗粒在常温下不溶解,通常采用加热进样系统,将样品在密封腔体内加热,释放出的水分随载气带入滴定池进行反应。该方法精度高、速度快,能特异性地检测水分,不受其他挥发分干扰,但仪器昂贵,试剂需要定期更换,且对操作人员的技术要求较高。
3. 卤素水分测定仪法:这是一种改进的快速加热失重法。仪器内置高精度的电子天平和卤素加热单元。加热源直接照射样品,使其快速干燥,仪器自动实时称重并计算含水率。相比传统烘箱法,卤素法加热均匀、穿透力强,大大缩短了测试时间(通常仅需几分钟到十几分钟)。该方法适用于生产现场的质量控制,能够快速反馈干燥效果,但同样无法区分水分和其他挥发分,且加热温度和时间参数的设置对结果影响较大,需要通过对比实验进行校准。
4. 相对湿度传感器法:这是一种间接测量方法,将样品置于密封的测量腔体中,通过高灵敏度的湿度传感器测量腔体内空气的相对湿度变化,通过校准曲线反推样品的含水率。该方法具有非破坏性、速度快的优点,适合在线或近线检测。然而,该方法对样品的均一性要求较高,且传感器容易受到挥发性物质的污染,需要定期校准,通常用于定性或半定量的快速筛查。
5. 露点法:常用于干燥气流中的水分含量测定,但在颗粒含水率测定中应用较少。不过,通过测量干燥机出口空气的露点,可以间接推断颗粒的干燥程度,这是一种工艺监控手段,而非直接的产品检测方法。
检测仪器
为了执行上述检测方法,实验室通常需要配置一系列专业的检测仪器和辅助设备。仪器的选择直接决定了检测数据的准确性和可靠性。
1. 分析天平:这是所有含水率测试方法的基础核心设备。无论是烘箱法还是滴定法,都需要精确的质量测量。用于含水率测试的分析天平精度通常要求达到0.0001g(万分之一克),甚至更高。对于微量水分的测定,天平的稳定性至关重要,必须放置在防震、防风的环境中,并定期进行校准。
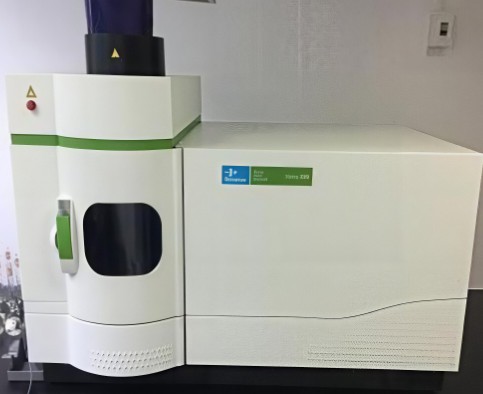
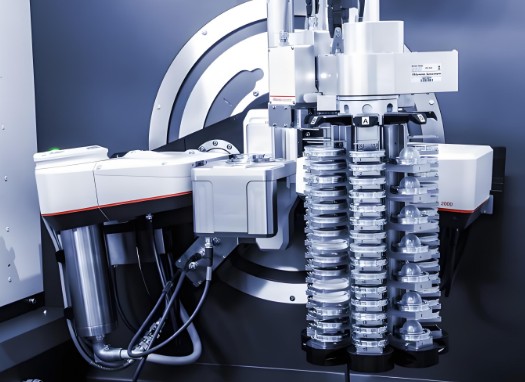
2. 电热恒温鼓风干燥箱:这是烘箱干燥法的主要设备。该仪器通过电加热和鼓风循环,提供均匀稳定的加热环境。对于塑料颗粒测试,干燥箱应具备精密的控温系统,温度波动范围应控制在±1℃以内,以确保水分完全挥发而材料本身不发生热分解。箱体内应具有良好的通风换气能力,以迅速带走蒸发出的水蒸气。
3. 卡尔费休水分测定仪:这是高端含水率测试的必备仪器。根据测量范围不同,分为容量法卡氏滴定仪和库仑法卡氏滴定仪。库仑法适用于低水分样品(如干燥后的PET、PC),检测下限可达微克级别。配合卡氏加热进样装置,可以实现固体样品的进样测定,避免了复杂的样品前处理过程。该仪器通常配备触摸屏控制、自动滴定管和磁力搅拌器,能够实现自动化操作和数据记录。
4. 卤素快速水分测定仪:该仪器集成了加热单元和称重单元,是一种一体化的快速检测设备。其特点是体积小、操作简便、读数直观。通过调节加热功率和时间,可以适应不同材质的塑料颗粒。由于其快速响应的特性,常被用于注塑车间现场的质量监控点。
5. 真空干燥箱:对于热敏性塑料或易氧化的材料,普通鼓风干燥箱可能会导致材料氧化变色,此时真空干燥箱是理想的选择。通过抽真空降低水的沸点,水分可以在较低的温度下被抽出,从而保护样品的化学性质不受破坏。这对于某些高性能工程塑料的精准含水率测定具有重要意义。
6. 辅助器材:除了大型仪器,检测过程还需要大量辅助器材,包括称量瓶(通常为低型扁形瓶)、干燥器(内装变色硅胶或五氧化二磷干燥剂)、坩埚钳、样品勺等。对于卡尔费休法,还需要进样舟、密封垫等耗材。所有玻璃器皿在使用前必须经过严格的清洗和干燥,以防止外部水分干扰测试结果。
7. 干燥剂与试剂:在样品制备和仪器维护中,干燥剂(如分子筛、变色硅胶)和卡尔费休试剂(滴定液、溶剂、干燥剂)是必不可少的消耗品。试剂的质量等级直接影响检测精度,必须使用分析纯以上级别的试剂。
应用领域
塑料颗粒含水率测试的应用领域几乎覆盖了所有使用塑料原料进行加工制造的工业部门。在追求高品质、高精度和高可靠性的现代制造业中,这一检测环节不可或缺。
1. 汽车工业:汽车零部件对材料的机械性能和外观要求极高。保险杠、仪表盘、进气歧管、连接器等部件多采用改性PP、PA、PBT等材料。如果原料含水率超标,会导致部件表面出现瑕疵,强度下降,甚至造成装配失效或安全事故。例如,尼龙进气歧管若因含水率高而发生水解,其爆破压力将大幅降低,直接威胁发动机安全。因此,汽车零部件制造企业对原料含水率有着严格的内控标准。
2. 电子电气行业:连接器、开关、线圈骨架、电路板基材等产品主要使用PBT、PA、PC、PPO等工程塑料。电子元器件对绝缘性能要求极高,水分的存在不仅会影响材料的介电常数,还可能导致注塑件内部产生空洞,引发局部放电或短路。在高端电子连接器生产中,含水率的控制往往精确到ppm级别,以确保长期使用的可靠性。
3. 包装行业:尤其是食品和饮料包装,如PET瓶、PP瓶盖、多层共挤膜等。除了外观要求外,包装材料必须符合食品安全标准。PET瓶胚注塑过程中,含水率过高会导致乙醛生成量增加,影响饮料口味,同时导致瓶体发黄、强度不足。因此,瓶级PET切片的含水率测试是聚酯行业质量控制的重中之重。
4. 光学器件与精密仪器:光学镜片、导光板、手机屏幕背板等产品通常使用PMMA、PC、MS等透明材料。这些材料对透光率和表面光洁度要求极高,极微量的水分都会导致产品内部产生银纹、气泡,严重影响光学性能。因此,光学级塑料原料的含水率测试是保证产品良率的关键。
5. 医疗器械行业:一次性输液器、注射器、医疗器械外壳等。医疗器械对生物相容性和无菌性有要求,同时也对力学性能有严格标准。例如,一次性注射器筒身若因含水率高而发脆,在使用中断裂将造成严重的医疗事故。医疗级塑料原料的检测往往更加严格,且需要符合GMP等质量管理规范的要求。
6. 航空航天与军工领域:复合材料基体、特种工程塑料部件。在这些领域,材料往往在极端环境下工作,任何微小的缺陷都可能被放大。高性能特种塑料如PEEK、PI、PPS等,虽然吸湿性可能较低,但对水分的敏感性依然存在。严格的含水率测试是确保材料性能达到设计指标的基础。
常见问题
在塑料颗粒含水率测试的实际操作中,技术人员经常会遇到各种疑问和技术难点。以下针对常见问题进行详细解答:
问题一:为什么烘箱法测得的结果比卡尔费休法偏高?
这是最常见的问题之一。主要原因在于两种方法的原理不同。烘箱法测定的是加热后的质量损失,这包括了水分、残留溶剂、低分子齐聚物等所有挥发性物质的总和。而卡尔费休法是特异性化学反应,只针对水分子进行测定。因此,当塑料颗粒中含有其他挥发性物质时,烘箱法的结果往往偏高。此外,如果烘箱温度设置过高,导致材料本身发生热分解,也会造成结果虚高。
问题二:尼龙材料在空气中暴露多久后含水率会超标?
这取决于环境湿度、温度以及尼龙的种类(如PA6比PA66吸湿性更强)。一般而言,干燥后的尼龙颗粒在相对湿度50%以上的环境中暴露几分钟,表面就会吸附水分;暴露半小时以上,内部水分就会开始显著增加。对于要求严格的工程注塑,通常建议干燥后的原料在空气中暴露时间不超过15-30分钟,必须尽快投入生产或密封保存。
问题三:如何判断测试结果的准确性?
首先,要确保仪器的校准状态,如天平的校正、烘箱温度的均匀性测试。其次,进行平行样测试,计算相对偏差。对于高精度要求,建议使用标准物质(如含水率标准样品)进行验证。最后,观察测试结果的重复性,如果多次测试结果波动很大,可能是样品不均匀、取样量不足或仪器稳定性问题。
问题四:卡尔费休法测试塑料颗粒时,滴定液总是显色异常怎么办?
这通常是因为样品中含有能与卡尔费休试剂反应的干扰物质,或者样品在加热过程中分解产生了干扰气体。某些塑料中的添加剂(如抗氧化剂、增塑剂)可能会干扰反应。此时,应检查溶剂的选择是否合适,或者调整加热进样的温度。如果干扰严重,可能需要更换检测方法或对样品进行预处理。
问题五:卤素水分仪与烘箱法的数据如何比对?
由于加热原理和升温速率不同,两种方法的数据往往存在系统误差。卤素水分仪升温快,表面水分蒸发迅速,但内部水分可能来不及扩散。为了建立两者的对应关系,实验室应通过大量实验,针对特定牌号的材料制定修正系数或专属的测试程序(如调整加热功率、设置分步加热程序),使快速法的测试结果能够有效表征烘箱法的趋势,从而服务于现场质控。
问题六:非吸湿性塑料(如PE、PP)还需要测含水率吗?
虽然PE、PP内部不吸水,但在刚造粒出来的热料遇水冷却,或储存环境恶劣导致表面冷凝水时,表面水分依然存在。对于透明制品或表面要求高的薄膜产品,表面水分会导致制品出现气泡或表面粗糙。因此,虽然检测频率可能较低,但在特定工况下(如梅雨季节、薄膜生产前),对非吸湿性塑料进行含水率测试依然是必要的防范措施。
机构信息
| 机构名称 | 北京中科光析科学技术研究所 |
| 机构简称 | 中析研究所 |
| 机构性质 | 集体所有制 |
| 隶属关系 | 集体所有制科研测试研究机构,独立开展检测业务 |
| 机构定位 | 以科研检测为主的科研测试研究机构 |
| 机构资质 | 旗下实验室拥有 CMA、CNAS 等资质 |
| 机构荣誉 | 多次参加能力验证并获得满意结果 |
| 报告用途 | 工业问题诊断、失效分析、招投标佐证、科研课题数据支持、来料验收、内部研发比对 |
| 质量方针 | 科学、公正、准确、满意 |
| 服务承诺 | 科学管理,行为公正,方法规范,数据准确,服务热情,工作高效 |
| 服务理念 | 以客户需求为导向,用规范方法产出准确数据 |
| 服务内容 | 食品、材料、化工、性能测试、能源、力学、生物、非标实验等领域检测及科研定制测试 |
| 服务行业 | 食品、制造、化工、能源、医药、农业、科研院校等 |




















