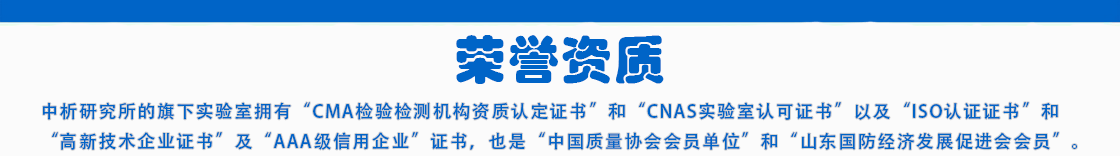
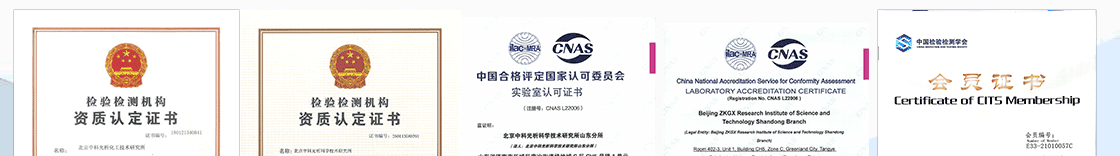
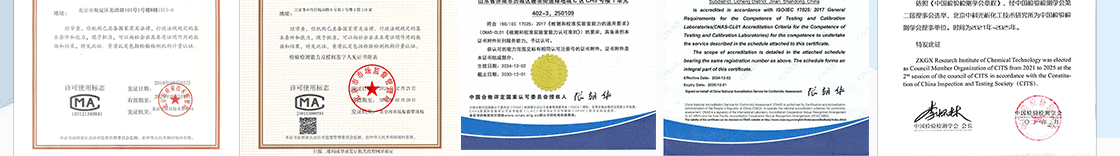
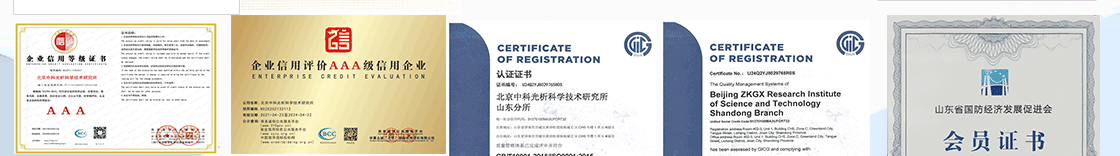
旗下实验室资质
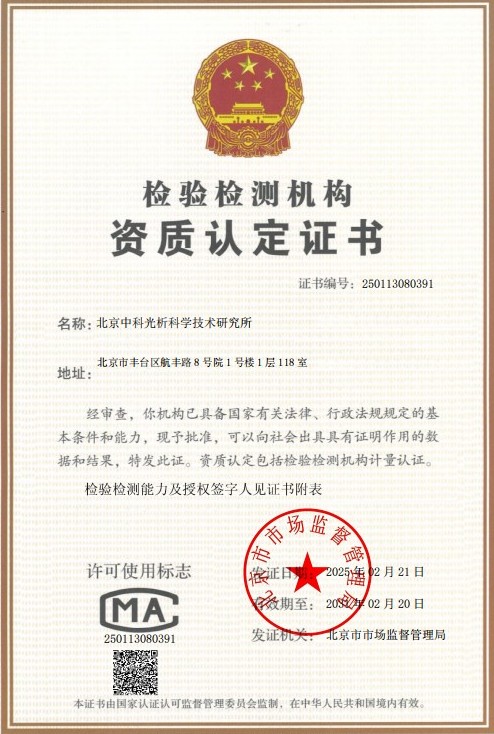 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
激光制造技术作为一种先进的加工手段,在航空航天、汽车制造、模具加工、医疗器械等领域得到了广泛应用。激光制造过程中,由于高能激光束与材料表面的相互作用,会形成独特的表面微观形貌和纹理特征。表面粗糙度作为衡量零件表面质量的关键指标之一,直接影响着产品的使用性能、配合精度、耐磨性、密封性以及疲劳强度等重要特性。因此,激光制造表面粗糙度测定成为确保产品质量和可靠性的重要环节。
激光制造表面粗糙度测定是指通过特定的测量技术和仪器,对经过激光加工(如激光切割、激光焊接、激光熔覆、激光打标、激光雕刻等)后的材料表面微观几何形状误差进行定量评价的过程。与传统的机械加工表面不同,激光制造表面往往具有周期性纹理、重铸层、微坑阵列等复杂特征,这给表面粗糙度的准确测量带来了新的挑战和技术要求。
随着制造业向高精度、高质量发展,表面粗糙度测量技术也在不断进步。从最初的比较样块目测法,到后来的针描法、光切法,再到现代的非接触式光学测量方法,测量精度和效率都在不断提升。特别是针对激光制造表面的特殊性,现代测量技术需要兼顾测量范围、分辨率、测量速度以及数据分析能力等多个维度,以满足不同应用场景的检测需求。
检测样品
激光制造表面粗糙度测定适用于多种经过激光加工工艺处理的材料样品,不同类型的激光加工方式会产生不同特征的表面形貌,检测时需要根据样品的具体特征选择合适的测量方案。
- 激光切割样品:包括金属板材切割边缘、管材切割端口、非金属材料切割断面等,切割边缘通常存在条纹状纹理和热影响区
- 激光焊接样品:涵盖焊缝表面、焊道成型区域、热影响区过渡区域等,焊接表面呈现鱼鳞状或波纹状特征
- 激光熔覆样品:熔覆层表面、熔覆层与基体结合区域,表面可能存在微凸起或微凹陷结构
- 激光打标样品:打标图案区域、刻蚀深度区域、图案边缘过渡区域等
- 激光雕刻样品:雕刻槽底部、雕刻图案表面、侧壁斜面等
- 激光毛化样品:表面微凸起阵列、微坑阵列结构等,常用于板材轧辊毛化处理
- 激光清洗样品:清洗后裸露表面、残留物去除区域、基材表面微观形貌
- 激光增材制造样品:3D打印零件表面、层间结合区域、复杂曲面表面等
不同材料的激光加工样品也呈现出不同的表面特征。金属材料如不锈钢、铝合金、钛合金、碳钢、铜合金等,经激光加工后表面可能形成氧化物层、重铸层或硬化层;非金属材料如陶瓷、复合材料、聚合物等,激光加工后的表面形貌则与材料的热物理特性密切相关。检测前需对样品进行适当的前处理,包括清洁表面油污、去除附着颗粒物等,以保证测量结果的准确性。
检测项目
激光制造表面粗糙度测定涉及多个参数指标,这些参数从不同维度表征了表面微观几何形状特征。根据国家标准和国际标准的定义,检测项目主要包括以下几类:
轮廓算术平均偏差是最常用的表面粗糙度评定参数之一,它表示在取样长度内轮廓偏距绝对值的算术平均值。该参数能够反映表面的总体粗糙程度,数值越大表示表面越粗糙。对于激光制造表面,Ra值可有效评价激光切割边缘、激光焊接焊缝等区域的表面质量。
轮廓最大高度表示在取样长度内轮廓峰顶线和谷底线之间的距离,该参数对表面的极端情况较为敏感,常用于评价对表面缺陷有严格要求的零件。激光加工过程中可能产生的飞溅、气孔等缺陷会显著影响Rz值。
轮廓微观不平度十点高度表示在取样长度内五个最大轮廓峰高的平均值与五个最大轮廓谷深的平均值之和,该参数比Rz更能反映表面微观不平度的平均状态,适用于评价激光熔覆层表面的均匀性。
轮廓单元的平均宽度是表征表面纹理间距的参数,对于激光制造表面中存在的周期性纹理特征(如激光毛化表面的微凸起阵列),该参数具有重要的评价意义。
轮廓支承长度率曲线及相关参数用于表征表面的耐磨性能和接触特性,对于需要承受摩擦磨损的激光制造零件,如激光熔覆修复的轴类零件,该参数具有重要的工程意义。
- Ra:轮廓算术平均偏差,反映表面粗糙程度的综合指标
- Rz:轮廓最大高度,反映表面峰谷极值差异
- Rz(JIS):五点高度,日本工业标准定义的粗糙度参数
- Rq:轮廓均方根偏差,反映表面微观几何形状的离散程度
- Rp:轮廓最大峰高,表示最高峰点距中线的距离
- Rv:轮廓最大谷深,表示最深谷底距中线的距离
- Rsm:轮廓单元的平均宽度,表征纹理间距特征
- Rmr:轮廓支承长度率,表征表面耐磨特性
- Rt:轮廓总高度,在评定长度内的最大峰谷高度
除了上述常用参数外,根据具体应用需求,还可以测量轮廓偏度、轮廓陡度等混合参数,以及波纹度参数Wa、Wz等,对激光制造表面的周期性波动成分进行评价。对于复杂的激光制造表面,可能需要结合多种参数进行综合评定,以全面表征表面质量特征。
检测方法
激光制造表面粗糙度测定采用多种测量方法,根据测量原理的不同,可分为接触式测量和非接触式测量两大类。每种方法都有其适用的测量范围和特点,选择合适的测量方法是保证测量准确性的关键。
针描法是最经典的接触式测量方法,其原理是利用金刚石探针在被测表面上滑行,通过传感器将探针的垂直位移转换为电信号,经过处理后得到表面轮廓曲线和粗糙度参数。针描法测量精度高、测量结果稳定可靠,适用于大多数激光制造表面的测量。但该方法属于破坏性或半破坏性测量,探针可能划伤软质材料表面,且对于尖锐的棱边或深槽结构测量困难。针描法测量的行程通常为几毫米至几十毫米,垂直测量范围可达数百微米。
光切法是利用光的反射原理进行测量的方法,通过狭缝光源以一定角度照射被测表面,在另一侧通过显微镜观察表面轮廓的像,根据光学原理计算出表面粗糙度参数。该方法适用于测量外圆表面和平面,测量范围一般为Ra 0.8-80μm,特别适用于测量激光切割边缘的粗糙度。
干涉法是利用光波干涉原理进行测量的高精度方法,通过分析干涉条纹的变形来获取表面微观形貌信息。干涉法测量精度高,垂直分辨率可达纳米级,适用于测量高精度激光制造表面的粗糙度。常用的干涉测量方法包括相移干涉法、白光干涉法等。
激光扫描共聚焦显微镜法利用共聚焦原理对表面进行层析扫描成像,可获得表面的三维形貌数据。该方法具有高分辨率、高对比度的特点,特别适用于测量激光制造表面的复杂微观结构,如激光毛化表面的微坑阵列、激光打标的刻蚀深度等。
结构光投影法是将已知图案(如条纹图案)投影到被测表面,通过分析图案的变形来计算表面三维形貌的方法。该方法测量速度快、测量面积大,适用于大面积激光制造表面的快速测量,如激光焊接焊缝的整体形貌评价。
激光三角法是利用激光束照射被测表面,通过接收散射光在位置敏感探测器上的位置变化来计算表面高度变化的方法。该方法测量速度快、非接触测量,适用于在线检测激光制造过程中的表面质量。
- 接触式测量方法:针描法(触针法)、比较样块法
- 光学非接触测量方法:光切法、干涉法、激光扫描共聚焦法、结构光投影法、激光三角法
- 扫描探针测量方法:原子力显微镜法,适用于纳米级表面粗糙度测量
- 在线测量方法:激光三角法、散斑法、结构光法,适用于生产过程中的实时监测
选择测量方法时,需要综合考虑被测表面的特征、测量精度要求、测量效率要求、样品材料特性等因素。对于激光制造的精密零件表面,宜选用高精度的非接触光学测量方法;对于常规生产检测,可选用效率较高的针描法或激光三角法;对于具有深槽或陡峭侧壁的激光制造结构,可能需要采用特殊的测量方法或定制测量方案。
检测仪器
激光制造表面粗糙度测定所使用的仪器种类繁多,不同类型的仪器具有不同的测量原理、测量范围和精度等级。合理选用检测仪器是确保测量结果准确可靠的重要保障。
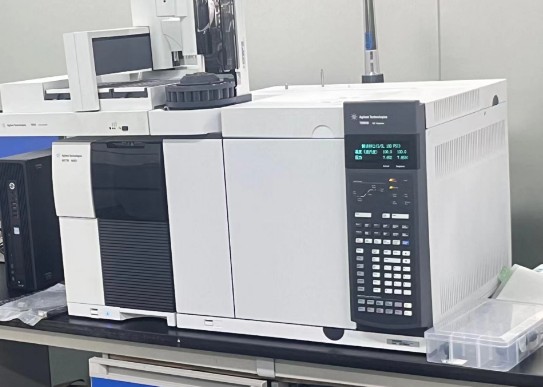
接触式表面粗糙度测量仪是最常用的测量设备,主要由驱动器、传感器、测针、测量基准等部分组成。测量时,驱动器带动测针以恒定速度沿被测表面滑行,传感器将测针的垂直位移转换为电信号,经处理后由显示器输出测量结果或打印轮廓曲线。现代接触式粗糙度仪通常具有多种滤波方式和参数计算功能,可同时测量Ra、Rz、Rq、Rsm等多种参数,测量精度可达0.001μm。对于激光制造表面,可选用小半径测针以适应复杂的表面轮廓特征。
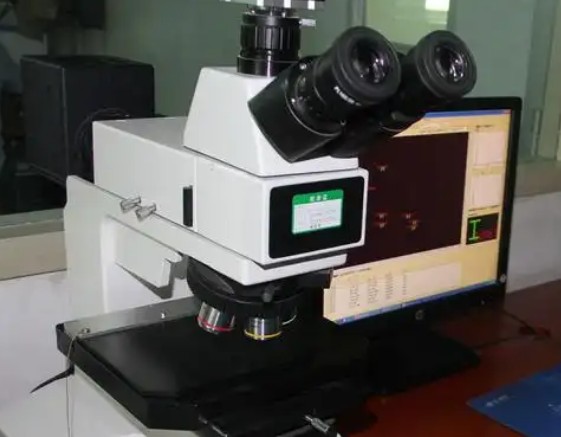
光切显微镜是利用光切原理测量表面粗糙度的光学仪器,特别适用于测量外圆柱面和平面的粗糙度。该类仪器结构简单、操作方便,测量时不会划伤被测表面,适用于测量Ra值在0.8-80μm范围内的表面。对于激光切割边缘、激光焊接焊缝等表面的粗糙度测量具有较好的适用性。
干涉显微镜是利用光波干涉原理测量表面微观形貌的高精度仪器,包括迈克尔逊型、米劳型、林尼克型等多种类型。干涉显微镜具有极高的垂直分辨率(可达0.1nm),可测量光滑表面的微观不平度。对于激光抛光表面、激光精细加工表面的粗糙度测量,干涉显微镜是理想的测量设备。
激光扫描共聚焦显微镜是利用共聚焦原理进行表面三维形貌测量的先进设备,可获得表面的高分辨率三维图像和多种粗糙度参数。该类仪器特别适用于测量激光制造表面的复杂结构,如激光熔覆层的表面形貌、激光毛化表面的微坑阵列参数等。通过调节扫描参数,可以灵活调整测量范围和分辨率,实现从宏观到微观的跨尺度测量。
白光干涉表面轮廓仪结合了白光干涉和相移干涉技术的优点,既具有干涉法的高测量精度,又具有较大的纵向测量范围。该类仪器可快速获取表面的三维形貌数据,特别适用于测量激光制造表面的三维粗糙度参数,如Sa、Sq、Sz等。白光干涉仪对表面倾斜和反射率变化不敏感,适用于多种材料表面的测量。
便携式表面粗糙度仪是为满足现场检测需求而设计的便携设备,体积小、重量轻、便于携带。该类仪器可方便地测量大型零件或现场安装设备的表面粗糙度,适用于激光制造设备的现场质量控制和维护检测。
- 接触式表面粗糙度测量仪:测量范围广、精度高、结果稳定可靠
- 光切显微镜:非接触测量、适用于外圆和平面测量
- 干涉显微镜:纳米级测量精度、适用于光滑表面测量
- 激光扫描共聚焦显微镜:三维成像、高分辨率、适用于复杂表面测量
- 白光干涉表面轮廓仪:大量程、高精度、三维形貌测量
- 便携式表面粗糙度仪:便于现场测量、适用范围广
现代表面粗糙度测量仪器通常配备先进的数据处理软件,可实现测量数据的采集、处理、分析和存储,并可根据国家标准或国际标准输出测量报告。部分仪器还具有轮廓滤波、多区域测量、统计分析等功能,为激光制造表面粗糙度的全面评价提供了有力支持。
应用领域
激光制造表面粗糙度测定在多个工业领域具有广泛的应用需求,不同应用领域对表面粗糙度的要求各异,测量方法和技术也有所不同。
航空航天领域对零件表面质量有严格要求,激光制造的航空发动机叶片、涡轮盘、结构件等零件,其表面粗糙度直接影响零件的疲劳性能和气动特性。激光冲击强化、激光熔覆修复等工艺处理后的表面粗糙度需要严格控制,通过精密测量确保零件满足设计要求。航空航天领域通常采用高精度非接触测量方法,以满足复杂曲面零件的测量需求。
汽车制造领域中,激光切割、激光焊接技术广泛应用于车身结构件、动力系统零件的加工。激光切割边缘的表面粗糙度影响零件的配合精度和疲劳强度;激光焊接焊缝的表面质量则关系到焊接接头的承载能力和密封性能。汽车制造行业通常采用在线或离线测量方式,对激光制造零件进行批量检测,以控制产品质量稳定性。
模具制造领域大量采用激光熔覆、激光淬火、激光雕刻等工艺进行模具的制造和修复。激光熔覆层的表面粗糙度影响后续加工余量和表面质量;激光雕刻图案的表面形貌则直接体现在产品外观上。模具制造行业需要精确测量激光制造表面的粗糙度,为后续抛光或精加工工序提供数据支持。
医疗器械领域对植入物和手术器械的表面质量有严格要求,激光制造的医疗植入物、支架、手术刀等器械,其表面粗糙度影响生物相容性、抗腐蚀性能和临床使用效果。医疗器械行业通常采用非接触式光学测量方法,对激光制造表面进行精密测量,确保产品满足医疗标准和法规要求。
电子制造领域中,激光打标、激光刻蚀、激光钻孔等技术广泛应用于电子元器件和电路板的加工。激光打标图案的清晰度、激光钻孔孔壁的粗糙度等都影响产品的性能和可靠性。电子制造行业采用高分辨率的光学测量方法,对微小区域的激光制造表面进行精密测量。
能源装备领域中,激光制造技术应用于核电装备、风电设备、石油管道等的制造和修复。激光熔覆修复的轴类零件、激光焊接的管道焊缝等,其表面粗糙度需要精确控制和测量,以保证设备的运行可靠性和使用寿命。
- 航空航天:发动机叶片、涡轮盘、结构件的激光制造表面检测
- 汽车制造:车身件切割边缘、焊接焊缝的表面质量检测
- 模具制造:激光熔覆层、激光淬火层、激光雕刻表面的检测
- 医疗器械:植入物表面、支架表面、手术器械表面的检测
- 电子制造:激光打标表面、激光钻孔孔壁、激光刻蚀表面的检测
- 能源装备:激光熔覆修复层、激光焊接焊缝的表面检测
常见问题
激光制造表面粗糙度测定在实际应用中可能遇到各种技术问题和困惑,以下针对常见问题进行详细解答。
问题一:激光制造表面与普通机械加工表面的粗糙度测量有何不同?激光制造表面往往具有独特的微观形貌特征,如周期性纹理、重铸层、微坑阵列等,这些特征使得激光制造表面的粗糙度测量更具复杂性。普通机械加工表面通常呈现规则的纹理方向,可按标准测量方向进行测量;而激光制造表面的纹理可能呈现各向异性或随机分布,需要选择合适的测量方向或采用三维测量方法。此外,激光制造表面可能存在氧化物、飞溅物等附着物,测量前需要适当清洁处理。
问题二:如何选择合适的测量方法?选择测量方法需要综合考虑多种因素:被测表面的粗糙度范围、表面结构特征、材料特性、测量精度要求、测量效率要求等。对于高精度要求的激光制造表面,宜选用干涉法或共聚焦显微镜法;对于常规生产检测,可选用效率较高的针描法;对于大面积表面的快速测量,可选用结构光投影法或激光三角法。测量前建议进行方法验证,确认所选方法的适用性。
问题三:测量结果的影响因素有哪些?测量结果的准确性受多种因素影响,包括测量仪器精度、测量环境条件、样品表面状态、测量参数设置等。测量环境的温度、湿度、振动会影响仪器的工作状态;样品表面的清洁度、氧化程度会影响测量信号;测量速度、取样长度、评定长度、滤波方式等参数设置会直接影响测量结果。进行精密测量时,需要在受控环境下进行,并按照标准要求设置测量参数。
问题四:如何处理复杂曲面的粗糙度测量?激光制造零件可能具有复杂的曲面形状,如叶片曲面、异形槽结构等。对于复杂曲面的粗糙度测量,需要选用能够适应曲面测量的仪器,如配备曲面适应装置的接触式粗糙度仪、具有大倾角测量能力的光学轮廓仪等。测量时需要正确设置测量基准,消除曲率对测量结果的影响。对于三维曲面,可采用三维粗糙度参数进行评价。
问题五:如何判断测量结果的可靠性?测量结果的可靠性可通过多种方式进行验证:采用标准样块对仪器进行校准和验证;对同一样品进行多次测量,考察测量结果的重复性;采用不同测量方法对同一样品进行测量,比较测量结果的一致性。当测量结果出现异常时,需要分析测量过程是否存在问题,并采取相应的纠正措施。
问题六:激光制造表面粗糙度的评价标准有哪些?激光制造表面粗糙度的评价通常依据国家标准或国际标准进行,常用的标准包括GB/T 3505《产品几何技术规范 表面结构 轮廓法 术语、定义及参数》、GB/T 10610《产品几何技术规范 表面结构 轮廓法 评定表面结构的规则和方法》、ISO 4287、ISO 4288等。对于三维粗糙度评价,可参照ISO 25178等标准。测量时应严格按照标准要求执行,确保测量结果的可比性和权威性。
问题七:如何提高测量效率?对于批量生产的激光制造零件,测量效率是重要的考量因素。提高测量效率的方法包括:选用自动化程度高的测量仪器,实现自动定位、自动测量、自动数据记录;优化测量方案,在保证测量准确性的前提下减少测量点数量或测量参数;采用统计抽样方法,对生产过程进行监测控制;建立测量数据库,实现测量数据的快速处理和分析。
激光制造表面粗糙度测定是一项专业性较强的检测技术,测量人员需要具备扎实的理论基础和丰富的实践经验,能够根据具体情况选择合适的测量方案,并正确分析和处理测量数据,为产品质量控制提供可靠的技术支持。