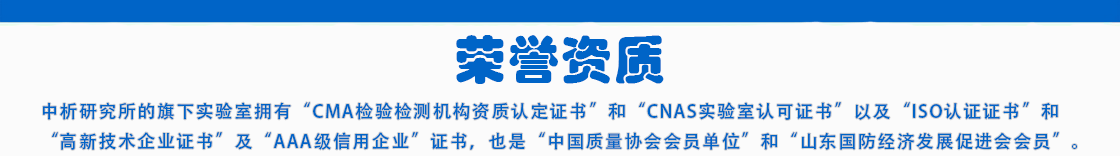
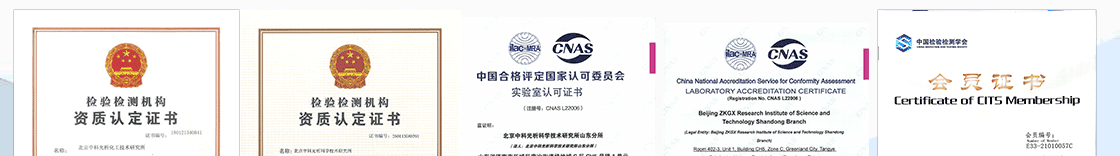
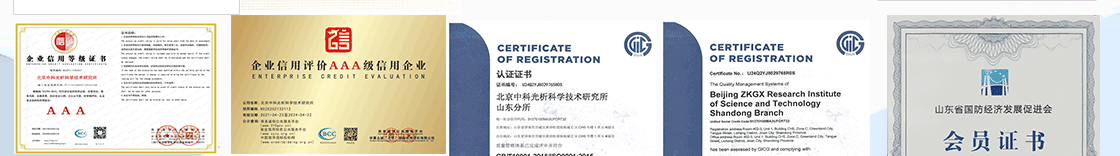
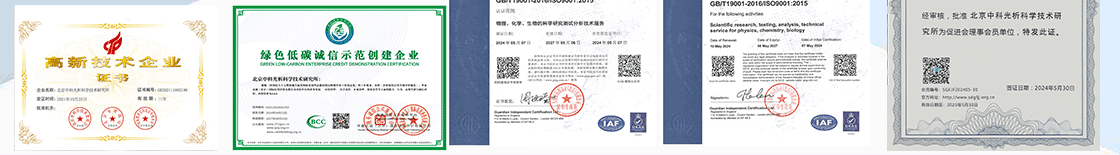
旗下实验室资质
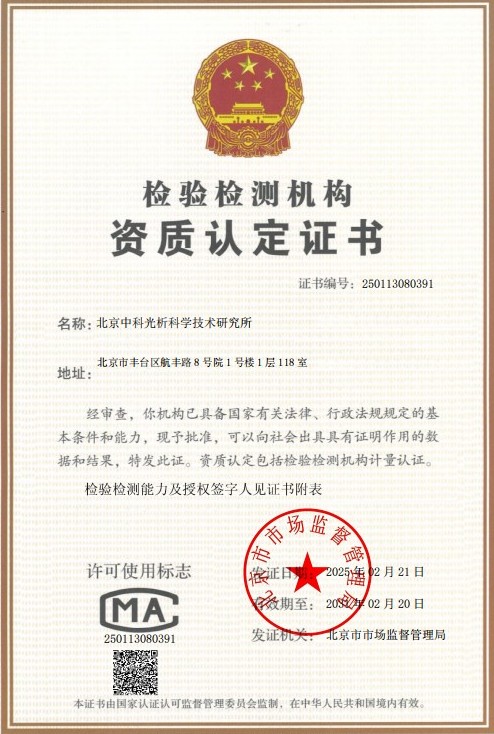 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
管道焊缝质量检验是保障管道系统安全运行的核心技术手段,在石油、天然气、化工、电力、供水等领域具有举足轻重的地位。管道作为流体输送的重要载体,其焊接质量直接关系到整个工程系统的安全性、可靠性和使用寿命。焊接过程中由于受材料特性、焊接工艺、操作人员技术水平、环境因素等多方面影响,焊缝位置极易产生各类缺陷,若未能及时发现和处理,将可能导致泄漏、爆炸等严重安全事故。
管道焊缝质量检验技术经历了从传统破坏性检测到现代无损检测的跨越式发展。早期的检测方法主要依赖于破坏性试验,虽然能够获得较为真实的材料性能数据,但存在检测成本高、效率低、无法实现全面覆盖等局限性。随着科学技术进步,射线检测、超声波检测、磁粉检测、渗透检测、涡流检测等无损检测技术日趋成熟,为管道焊缝质量评估提供了更加高效、精准的技术支撑。
现代管道焊缝质量检验已形成一套完整的标准体系和技术规范。国内主要依据GB/T 12605、GB/T 3323、JB/T 4730、SY/T 4109等国家和行业标准执行,国际上则广泛采用ASME、API、ISO、EN等标准。这些标准对检测方法选择、检测比例确定、验收级别划分、结果评定等环节均作出了明确规定,确保了检测工作的规范性和结果的可比性。
从技术发展趋势看,管道焊缝质量检验正朝着智能化、自动化、数字化方向快速发展。相控阵超声检测、衍射时差法超声检测、数字射线成像、人工智能辅助评判等新技术的应用,大幅提升了检测效率和准确性,降低了人为因素影响,为管道工程建设和运维管理提供了更加可靠的技术保障。
检测样品
管道焊缝质量检验的检测样品主要涵盖各类材质、规格和连接形式的焊接接头。根据管道材质不同,检测样品可分为碳钢管道焊缝、低合金钢管道焊缝、不锈钢管道焊缝、双相不锈钢管道焊缝、镍基合金管道焊缝、钛及钛合金管道焊缝、铜及铜合金管道焊缝、铝及铝合金管道焊缝等多种类型。不同材质的管道焊缝具有各自的焊接特点和常见缺陷类型,检测时需要针对性选择适宜的方法和技术参数。
按照焊接接头形式分类,检测样品主要包括对接焊缝、角焊缝、搭接焊缝、塞焊缝等类型。其中,对接焊缝是管道工程中应用最为广泛的连接形式,按照焊缝所处位置又可分为直缝焊管焊缝、螺旋缝焊管焊缝、环向对接焊缝、纵向对接焊缝等。角焊缝常见于管道支吊架连接、法兰焊接、管嘴焊接等部位,其检测方法和验收标准与对接焊缝有所不同。
管道焊缝按照壁厚可分为薄壁管道焊缝和厚壁管道焊缝。薄壁管道通常指壁厚小于等于6mm的管道,此类管道焊缝检测时需要考虑壁厚对检测方法选择和灵敏度设置的影响。厚壁管道焊缝检测则面临声程衰减、缺陷定位、信噪比等方面的技术挑战,需要采用更高能量的检测设备或特殊的技术方法。
按照管道用途和工况条件,检测样品还可分为长输管道焊缝、集输管道焊缝、站场管道焊缝、工艺管道焊缝、公用管道焊缝等。不同用途的管道对焊缝质量要求存在差异,检测比例和验收级别也各有侧重。例如,输送易燃易爆介质的压力管道焊缝质量要求通常高于普通给排水管道。
- 碳钢管道对接环焊缝
- 不锈钢管道纵焊缝
- 合金钢管道弯头焊缝
- 异种金属管道焊接接头
- 管道与阀门连接焊缝
- 管道支管连接焊缝
- 管道修复补强焊缝
- 管道法兰角焊缝
检测项目
管道焊缝质量检验的检测项目涵盖外观检查、尺寸测量、无损检测、力学性能测试、化学成分分析、金相检验等多个方面,形成了一套相互补充、相互印证的综合检测体系。外观检查是焊缝质量检验的基础环节,主要检测项目包括焊缝成型质量、表面缺陷、焊缝余高、焊缝宽度、咬边深度及长度等。
焊缝外观质量检测项目具体包括:焊缝成型是否均匀、饱满,有无明显的外观缺陷;焊缝表面是否存在裂纹、气孔、夹渣、未熔合等开口缺陷;焊缝余高是否符合标准要求,过高或过低均可能影响使用性能;焊缝宽度是否均匀一致;咬边深度和长度是否超出标准限值;焊缝与母材过渡是否平滑;焊缝表面是否存在飞溅、电弧擦伤等影响美观和使用的瑕疵。
无损检测是管道焊缝质量检验的核心内容,主要检测项目包括焊缝内部缺陷检测和表面及近表面缺陷检测。内部缺陷检测项目主要包括:气孔缺陷的检测,包括点状气孔、密集气孔、链状气孔、条状气孔等类型;夹渣缺陷的检测,包括点状夹渣、条状夹渣等;未焊透缺陷的检测;未熔合缺陷的检测,包括侧壁未熔合、层间未熔合等;裂纹缺陷的检测,包括热裂纹、冷裂纹、再热裂纹等;内凹缺陷的检测。
表面及近表面缺陷检测项目主要包括:表面裂纹的检测,包括焊接热影响区裂纹、焊趾裂纹等;表面气孔的检测;表面夹渣的检测;咬边缺陷的检测;焊瘤的检测;弧坑裂纹的检测等。对于铁磁性材料管道焊缝,磁粉检测是表面及近表面缺陷检测的首选方法;对于非铁磁性材料焊缝,则主要采用渗透检测方法。
力学性能测试项目是评价管道焊缝承载能力的重要手段,主要检测项目包括:焊接接头拉伸试验,检测焊缝的抗拉强度、屈服强度;焊接接头弯曲试验,检测焊缝的弯曲性能和塑性变形能力;焊接接头冲击试验,检测焊缝及热影响区的冲击韧性;焊接接头硬度试验,检测焊缝、热影响区和母材的硬度分布。
- 焊缝外观成型质量检查
- 焊缝尺寸参数测量
- 焊缝内部气孔缺陷检测
- 焊缝内部夹渣缺陷检测
- 焊缝未焊透缺陷检测
- 焊缝未熔合缺陷检测
- 焊缝裂纹缺陷检测
- 焊缝表面缺陷检测
- 焊接接头力学性能测试
检测方法
管道焊缝质量检验采用多种无损检测方法相结合的技术路线,根据焊缝材质、结构特点、检测目的和工况条件选择适宜的检测方法组合。常用的无损检测方法包括射线检测、超声波检测、磁粉检测、渗透检测、涡流检测、目视检测等,各方法具有不同的技术特点、适用范围和局限性。
射线检测是管道焊缝内部缺陷检测的经典方法,利用射线穿透焊缝后在不同缺陷部位产生不同强度衰减的原理,在胶片或数字探测器上形成影像,通过观察影像来发现和评定焊缝内部缺陷。射线检测按照射线源类型可分为X射线检测和γ射线检测,按照成像方式可分为胶片射线检测、数字射线检测和计算机层析成像检测。射线检测对体积型缺陷如气孔、夹渣等具有较高的检测灵敏度,成像直观,结果可长期保存,但对裂纹类平面型缺陷的检出能力受缺陷方向影响较大。
超声波检测是管道焊缝质量检验的另一重要方法,利用超声波在焊缝中传播时遇到缺陷界面产生反射的原理来发现和定位缺陷。超声波检测按照波型可分为纵波检测、横波检测、表面波检测等,按照技术手段可分为手工超声检测、自动超声检测、相控阵超声检测、衍射时差法超声检测等。超声波检测对裂纹、未熔合等平面型缺陷具有较高的检出率,对缺陷定位定量准确,检测速度快,无辐射危害,但对检测人员技术水平要求较高。
磁粉检测是铁磁性材料管道焊缝表面及近表面缺陷检测的首选方法。其原理是将焊缝磁化后,在表面及近表面缺陷处形成漏磁场,吸附施加的磁粉形成可见的缺陷显示。磁粉检测按照磁化方式可分为周向磁化、纵向磁化和多向磁化,按照磁粉介质可分为干粉法和湿粉法,按照显示方式可分为连续法和剩磁法。磁粉检测对表面裂纹、气孔、夹渣等开口缺陷以及近表面非开口缺陷均具有很高的检测灵敏度,操作简便,成本低廉,但仅适用于铁磁性材料。
渗透检测是非铁磁性材料管道焊缝表面开口缺陷检测的主要方法,包括着色渗透检测和荧光渗透检测两种类型。渗透检测利用毛细作用原理,使渗透液渗入表面开口缺陷中,经清洗去除表面多余渗透液后,通过显像剂将缺陷中的渗透液吸附出来形成显示。渗透检测对表面裂纹、气孔、针孔、分层等开口缺陷具有较高的检测灵敏度,设备简单,操作方便,但检测效率较低,对检测环境有一定要求。
- 射线检测技术:胶片射线检测、数字射线检测、CR技术
- 超声波检测技术:手工超声波检测、相控阵超声检测、TOFD检测
- 磁粉检测技术:荧光磁粉检测、非荧光磁粉检测
- 渗透检测技术:着色渗透检测、荧光渗透检测
- 目视检测技术:直接目视检测、间接目视检测
- 涡流检测技术:常规涡流检测、阵列涡流检测
检测仪器
管道焊缝质量检验需要配备专业、精密的检测仪器设备,确保检测工作的准确性、可靠性和可重复性。检测仪器的选择和配置应根据检测方法、检测对象特点、检测标准要求和现场工况条件综合确定,建立完善的仪器设备管理体系,定期进行计量检定和期间核查,保证仪器设备处于良好的工作状态。
射线检测仪器主要包括射线探伤机和射线成像设备两大类。射线探伤机按照射线源类型分为X射线探伤机和γ射线探伤机。X射线探伤机根据结构形式分为携带式和移动式,携带式X射线探伤机体积小、重量轻,适用于现场检测和复杂结构部位的检测;移动式X射线探伤机能量高、穿透能力强,适用于厚壁管道和大口径管道焊缝检测。γ射线探伤机采用放射性同位素作为射线源,具有体积小、穿透能力强、不需要电源等优点,但存在辐射安全风险。数字射线成像设备包括非晶硅探测器、CCD成像系统、CR成像板等,可实现实时成像和数字化存储。
超声波检测仪器包括常规超声波探伤仪和高级超声波检测设备。常规超声波探伤仪分为模拟式和数字式,数字式超声波探伤仪具有存储、分析、通讯等功能,已成为主流产品。相控阵超声检测仪通过控制阵列探头中各阵元的激发时序,实现声束的偏转和聚焦,可一次性扫查较大范围,检测效率高,成像直观。衍射时差法超声检测仪利用缺陷端点的衍射波信号进行检测,对裂纹类缺陷高度敏感,定量精度高,可实时生成焊缝断面图像。
磁粉检测仪器包括磁化设备和辅助器材。磁化设备主要有磁粉探伤机和磁轭两种类型。磁粉探伤机可实现周向磁化和纵向磁化,磁化强度大,适用于批量检测。磁轭体积小、重量轻,便于携带到现场进行局部检测。辅助器材包括紫外线灯、磁场指示器、灵敏度试片、磁悬液等,用于保证检测灵敏度。
渗透检测器材主要包括渗透剂、清洗剂、显像剂及配套设施。渗透剂有着色渗透剂和荧光渗透剂两种类型,荧光渗透剂需要在紫外线灯下观察,灵敏度高于着色渗透剂。根据检测灵敏度要求和水洗性要求,渗透剂可分为水洗型、后乳化型和溶剂去除型等类型。
- X射线探伤机:携带式、移动式
- γ射线探伤机:Ir-192源、Se-75源
- 数字射线成像系统:DDA探测器、CR成像系统
- 超声波探伤仪:数字式、模拟式
- 相控阵超声检测仪:便携式、一体式
- TOFD检测系统:单通道、多通道
- 磁粉探伤机:固定式、移动式
- 电磁轭:交流、直流
应用领域
管道焊缝质量检验在国民经济各行业领域发挥着重要作用,为管道系统的安全运行提供了可靠保障。石油天然气工业是管道焊缝质量检验应用最为广泛的领域,涵盖油气长输管道、油气田集输管道、油气储存输送管道、液化天然气输送管道等各类管道工程。长输管道工程规模大、线路长,焊缝数量众多,检测工作量大,是无损检测技术应用的重要阵地。
石油化工行业是管道焊缝质量检验的另一重要应用领域。石油化工装置中分布着大量工艺管道,输送介质种类繁多,工况条件复杂,部分介质具有易燃易爆、有毒有害等特性,一旦发生泄漏将造成严重后果。因此,石油化工管道焊缝质量检验要求严格,检测比例高,验收标准严。新建装置建设期间和装置检修期间,均需要对管道焊缝进行全面检测。
电力工业对管道焊缝质量检验有着迫切需求。火力发电厂的主蒸汽管道、再热蒸汽管道、给水管道、凝结水管道等高温高压管道,对焊缝质量要求极高。核电站的核级管道更是关系到核安全,焊缝检验必须严格按照核安全法规和标准执行。新能源发电领域如光热发电、地热发电等,同样需要管道系统进行介质输送,焊缝质量检验不可或缺。
市政工程领域管道系统规模庞大,包括城市供水管网、排水管网、热力管网、燃气管道等。城市燃气管道输送的天然气属于易燃易爆介质,管道焊缝质量直接关系到城市公共安全。城镇供热管道运行压力和温度较高,焊缝缺陷可能引发泄漏事故,影响供热安全和居民生活。供水排水管道焊缝质量则关系到城市供水安全和环境保护。
船舶工业和海洋工程领域管道焊缝质量检验应用广泛。船舶动力系统管道、舱底系统管道、消防系统管道、货油系统管道等,均需要进行焊缝质量检验。海洋石油平台生产工艺管道、公用工程管道等,在恶劣的海洋环境下运行,对焊缝质量要求更加严格。海底管道承受海水腐蚀和海床作用,焊缝质量是保证管道安全运行的关键因素。
航空航天工业、核工业、兵器工业等国防军工领域对管道焊缝质量有着特殊要求。火箭发动机燃料输送管道、核反应堆冷却剂管道等关键部位焊缝,必须采用最严格的检测标准和技术手段,确保万无一失。制药工业、食品工业等对管道焊缝质量也有较高要求,需要在满足卫生标准的前提下进行检测。
- 石油天然气长输管道工程
- 油气田集输管道工程
- 石油化工装置工艺管道
- 火力发电厂高温高压管道
- 核电站核级管道系统
- 城市燃气输配管网
- 城镇供热管网工程
- 船舶及海洋工程管道
常见问题
管道焊缝质量检验工作中经常遇到各类技术和管理问题,需要检测人员具备扎实的专业知识和丰富的实践经验,能够准确分析问题原因,提出有效的解决方案。以下对管道焊缝质量检验中的常见问题进行梳理和分析。
检测方法选择问题:管道焊缝应选择何种检测方法,是实际工作中经常面临的问题。检测方法的选择需要综合考虑管道材质、壁厚、直径、介质特性、工况条件、检测目的、标准要求等多方面因素。一般而言,对于铁磁性材料管道焊缝表面检测优先选择磁粉检测;对于非铁磁性材料焊缝表面检测选择渗透检测;对于焊缝内部缺陷检测,射线检测和超声波检测各有优劣,需要根据缺陷类型、检测条件、成本预算等因素综合确定。对于重要管道焊缝,建议采用多种检测方法组合,发挥各方法优势,提高检测可靠性。
检测比例确定问题:管道焊缝无损检测比例如何确定,关系到检测工作的覆盖面和成本投入。检测比例的确定主要依据管道级别、介质特性、设计压力和温度、标准规范要求等因素。输送剧毒介质、易燃易爆介质的管道,检测比例通常要求较高;高温高压管道焊缝检测比例一般不低于100%;普通公用管道可适当降低检测比例。具体检测比例应在设计文件中明确规定,检测单位和人员应严格执行。
缺陷评定与验收问题:发现焊缝缺陷后如何评定和验收,是影响管道工程质量和进度的关键环节。缺陷评定应依据相关标准规定的验收级别进行,不同用途管道适用不同验收级别。对于超标缺陷,应分析缺陷性质、位置、尺寸和产生原因,综合考虑安全风险和修复成本,确定返修方案。部分标准对返修次数有限制,应严格控制焊接质量,减少返修。
检测时机选择问题:管道焊缝检测在什么时间进行最为合适,需要根据焊接工艺和材料特点确定。一般要求焊缝外观检查合格后方可进行无损检测;对于有延迟裂纹倾向的材料,无损检测应在焊接完成一定时间后进行;对于需要进行焊后热处理的焊缝,无损检测应在热处理后进行。检测时机不当可能导致缺陷漏检。
检测人员资格问题:管道焊缝无损检测人员应具备何种资格,是保证检测质量的重要因素。从事无损检测的人员应按照相关标准要求取得相应级别的资格认证,熟悉检测标准、检测工艺和仪器设备操作,定期参加技术培训和考核,保持和提高检测技术水平。检测单位应建立人员培训和考核制度,确保检测人员能力满足工作要求。
- 检测方法如何选择才能获得最佳检测效果
- 检测比例和验收级别如何确定
- 焊缝缺陷超标的处理方法和返修要求
- 检测时机如何确定以避免缺陷漏检
- 检测人员资格认证和能力保持要求
- 检测报告编制和档案管理要求
- 现场检测安全措施和环境保护要求